


МЗ-ЦЭЦ
МІНХУНГ
2. Сталёвая стужка і пліта гарачага прэса
- Сегментаваная пліта гарачага прэсавання з нагрэвам: 8~12 зон кантролю тэмпературы (200~240 ℃), незалежнае рэгуляванне тэмпературы для задавальнення патрабаванняў да отвержденія рознай таўшчыні.
- Высокатрывалы сталёвы пояс: трываласць на разрыў >1200 МПа, цвёрдасць паверхні HRC 55~60, забяспечваючы стабільнасць перадачы пласцін таўшчынёй 80 мм.
3. Сістэма кантролю таўшчыні
- Лазерны таўшчынямер: дакладнасць сканавання таўшчыні ў рэжыме онлайн ±0,03 мм (традыцыйны механічны ±0,1 мм).
- Група гідраўлічных сінхронных цыліндраў: 30 ~ 50 цыліндраў з кожнага боку, якія незалежна кантралююць ступень адкрыцця і закрыцця націскной пласціны (раздзяленне 0,01 мм).
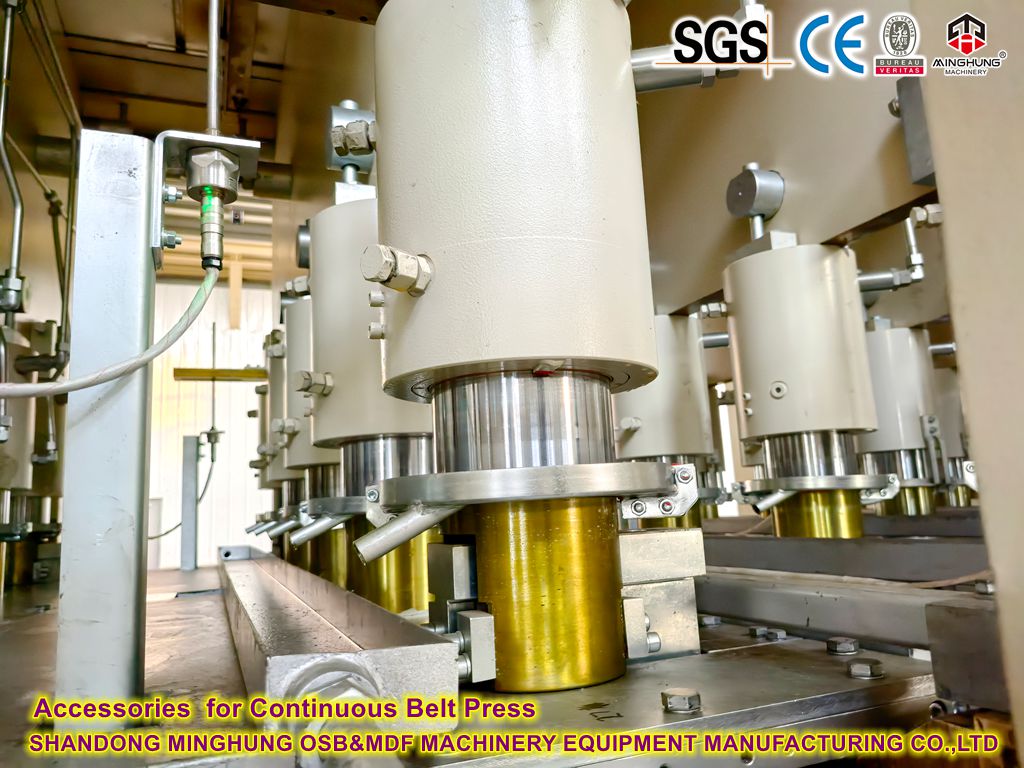
1. Тэхналогія дынамічнай кампенсацыі ціску
- Калі выяўляецца вобласць нізкай шчыльнасці пліты, лакальны ціск імгненна павялічваецца на 5~8 МПа (традыцыйныя прэсы могуць рэгуляваць ціск толькі ва ўсім свеце).
- Корпус: пры вытворчасці OSB 18 мм розніца бакавой шчыльнасці памяншаецца з ±8% да ±3%.
2. Адаптыўны кантроль таўшчыні
3. Энергазберажэнне і зніжэнне спажывання
- 25% ~ 30% эканомія энергіі ў параўнанні з гідраўлічнай сістэмай прапарцыйнага клапана:
- Энергія падаецца толькі ў цыліндр, які павінен быць пад ціскам (традыцыйная сістэма падтрымлівае ціск на працягу ўсяго працэсу)
- Рэкуперацыя энергіі на этапе зніжэння ціску (акумулятар захоўвае ≥15% гідраўлічнай энергіі)
1. Неабходная канфігурацыя
- Колькасць цыліндраў ≥40/бок (пласціна 80 мм патрабуе шчыльнасці падтрымкі)
- Частотная характарыстыка серваклапана ≥100 Гц (неабходна для вытворчасці тонкіх пласцін)
- Зонны кантроль тэмпературы ≥10 зон (вырашыць праблему зацвярдзення асноўнага пласта тоўстых пліт)
2. Эканамічныя меркаванні
- Калі таўшчыня вытворчасці <25 мм, можна выбраць спрошчаную версію (30 цыліндраў/бок)
- Лінія па вытворчасці звыштоўстых пліт таўшчынёй 80 мм патрабуе палепшанай канструкцыі рамы (цвёрдасць на выгіб >5 × 10⁶ Нм/рад)
Плоскі прэс бесперапыннага дзеяння з'яўляецца ключавым абсталяваннем дрэваапрацоўчага абсталявання, якое выкарыстоўваецца для вытворчасці штучных пліт (такіх як ДСП, ДВП, арыентавана-стружкавыя пліты і г.д.). Ён выкарыстоўвае бесперапынны працэс гарачага прэсавання для прэсавання пліт, змешаных з драўнянымі валокнамі або абрэзкамі і клеем, у высокатрывалыя пліты высокай шчыльнасці.

Прынцып працы
Сутнасць бесперапыннага плоскага гарачага прэса заключаецца ў бесперапынным прэсаванні пліты пры высокай тэмпературы і высокім ціску. Яго працоўны працэс выглядае наступным чынам:
1.Падача : Пліта пасля бруку і фармоўкі накіроўваецца на ўваход гарачага прэса праз канвеерную стужку.
2.Папярэдні нагрэў і папярэдняе прэсаванне : Перад тым, як пліта паступае ў асноўную зону прэсавання, клей размягчается прыладай папярэдняга нагрэву, а паветра выдаляецца шляхам папярэдняга прэсавання.
3.Асноўнае прэсаванне : пліта паступае ў зону прэсавання, якая складаецца з некалькіх слаёў пліт гарачага прэсавання, і бесперапынна прэсуецца пры высокай тэмпературы (звычайна 180-250 ℃) і высокім ціску (2-5 МПа) для зацвярдзення клею і шчыльнага злучэння валокнаў.
4.Астуджэнне і разгрузка дошкі: прэсаваная дошка астуджаецца і фармуецца ў секцыі астуджэння, а затым разразаецца на стандартныя памеры.
Тэхнічныя перавагі
Бесперапынная вытворчасць: у параўнанні з прэсамі з перыядычным рэжымам (напрыклад, шматслойнымі гарачымі прэсамі), эфектыўнасць вытворчасці значна павышаецца.
Стабільная якасць: ціск і тэмпература размяркоўваюцца раўнамерна, шчыльнасць дошкі высокая, унутранае напружанне невялікае, і яе няпроста дэфармаваць.
Энергазберажэнне і ахова навакольнага асяроддзя : высокі ўзровень выкарыстання цеплавой энергіі, дастатковае зацвярдзенне клеяў і зніжэнне выдзялення фармальдэгіду.
Гнуткасць: Крывую ціску можна рэгуляваць для адаптацыі да вытворчасці дошак рознай таўшчыні і шчыльнасці.
Shandong MingHung OSB&MDF Machinery Equipment - гэта кітайская прафесійная фабрыка, якая спецыялізуецца на вытворчасці і прапанове машын для вырабу панэляў з драўніны, у тым ліку машын для вырабу OSB, машын для вырабу MDF і машын для вырабу ДСП/PB.
Наша фабрыка з перадавымі такарнымі станкамі, адпрацаванай тэхналогіяй вытворчасці, прафесійнымі інжынерамі і тэхнікамі, незалежнымі даследаваннямі і распрацоўкамі, а таксама хуткім абслугоўваннем гарантуюць, што ў нас ёсць магчымасць прапанаваць вам падыходнае і добрае дрэваапрацоўчае абсталяванне ў залежнасці ад розных умоў і патрабаванняў.
Машыны, якія мы можам прапанаваць, уключаюць: драбнілку драўніны, кальцавую дробку, машыну для здрабнення драўніны, вільготны бункер, барабанную сушылку, сухі бункер, сістэму дазавання і нанясення клею / блендер, фармаванне мата, бесперапынную падрыхтоўку да прэсавання некалькіх рулонаў, шматадчыняльны гарачы прэс і бесперапынны прэс, лінію машын для аўтаматычнай рэзкі краёў, лінію шліфавальных машын, віды адпаведнага істужачнага канвеера і гэтак далей.

шматкоўка

клей блендер

фармаванне мата

пераддрук

шматслойны гідраўлічны гарачы прэс

шліфавальная машынка
Наладзьце сваю лінію! Рашэнне з поўным спектрам паслуг ад дызайну макета да аптымізацыі вытворчасці. Запытайце індывідуальнае прапанову зараз.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Адрас электроннай пошты: osbmdfmachinery@gmail.com


