




MH-KWK
MINGHUNG
1. Kerndefinition
Feuerbeständige Faserplatten sind technische Holzprodukte, die mit Flammschutzmitteln oder feuerbeständigen Harzsystemen behandelt werden, um nationale/internationale Brandnormen zu erfüllen. Seine wesentliche Funktion besteht darin, die Flammenausbreitung zu unterdrücken, die Wärmefreisetzung zu reduzieren und giftigen Rauch während der Brandeinwirkung zu minimieren und so kritische Zeit für Evakuierung und Brandbekämpfung bereitzustellen.
2. Wichtige technische Eigenschaften
Eigentum |
Erfordernis |
Flammhemmung |
Sauerstoffindex (OI) ≥32 % |
Kontrolle der Flammenausbreitung |
Flammenausbreitungsindex (FSI) ≤25 |
Geringe Rauchtoxizität |
Rauchdichteindex (SDI) ≤450 |
Feuerintegrität |
Keine Durchdringung nach 30 Minuten bei 800 °C |
3. Feuerhemmende Mechanismen
Gasphasenwirkung: Verzögerer setzen Inertgase (N₂, CO₂) frei, um Sauerstoff zu verdünnen
Wirkung der kondensierten Phase: Bildet eine intumeszierende Kohleschicht (z. B. PN-System) als Hitzebarriere
Kühleffekt: Die Zersetzung von Aluminiumhydroxid (ATH) absorbiert Wärme (≈1.000 J/g).
4. Klassifizierung nach Brandschutzklasse
Standard |
Höchste Note |
Kritische Kriterien |
Typische Anwendung |
China GB 8624 |
A2 (nicht brennbar) |
Gesamtwärmewert ≤3MJ/kg |
U-Bahn-/Krankenhauskerne |
EU EN 13501 |
B-s1,d0 |
FSI≤20, SDI≤50 |
Gewerbedecken |
US ASTM E84 |
Klasse A |
FSI≤25, SDI≤450 |
Marine/Rechenzentren |
5. im Vergleich zu Standard-Faserplatten
Parameter |
Feuerbeständige Faserplatte |
Standardfaserplatte |
Hemmender Inhalt |
12-18 % des Fasergewichts |
0 |
Wärmefreisetzungsrate |
≤65kW/m² (Kegelkalorimeter) |
≥150kW/m² |
Kohlerückstände |
Dichte Kohleschicht (≥60 % Masse) |
Asche (≤10 % Masse) |
Formaldehyd |
≤0,05 mg/m³ (stabil bei hohen Temperaturen) |
≤0,1 mg/m³ |
1. Rohstoffverarbeitung
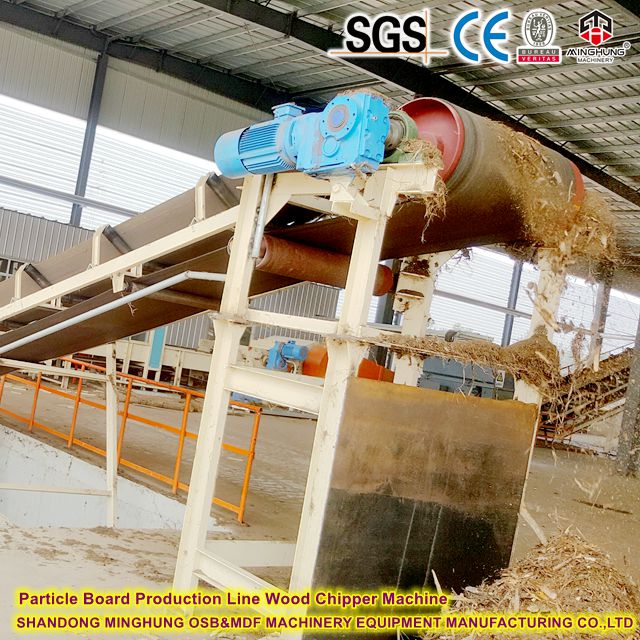
Holzhacken: Entrindete Stämme (Kiefer/Eukalyptus), in 20–30 mm große Stücke geschnitten, wobei Metalldetektoren Verunreinigungen entfernen
Dampfbehandlung: Chips werden 3–5 Minuten lang in gesättigtem Dampf bei 170 °C gekocht, um das Lignin zu erweichen
2. Faservorbereitung
Zerfaserung: Erweichte Späne werden unter einem Druck von 1,2 MPa dem Doppelscheiben-Refiner zugeführt, um Fasern zu trennen (Länge 0,8–1,2 mm).
Fasertrocknung: Nasse Fasern werden im Rotationstrockner mit drei Durchgängen getrocknet (Einlass 280℃/Auslass 75℃), Feuchtigkeitsgehalt auf 8–10 % reduziert
3. Flammhemmende Behandlung (Kernschritt)
Verzögerermischung: Trockene Fasern werden in einem Hochgeschwindigkeitsmischer mit einem Verzögerer aus einer Phosphor-Stickstoff-Verbindung (z. B. APP) gemischt
Dosierung: 12-15 % des ofentrockenen Fasergewichts
Mischtemperatur: 45-50℃ (verhindert ein Vorhärten des Harzes)
Harzanwendung:
Harztyp: Modifiziertes Melamin-Harnstoff-Formaldehyd (MUF)
Aufwandmenge: 9-11 % (beinhaltet 1,5 % NH₄Cl-Härter)
Methode: Zerstäubtes Sprühen, Faseroberflächenabdeckung ≥95 %
4. Mattenformen und Vorpressen
Formen: Die Luftfilz-Formmaschine erzeugt eine geschichtete Matte mit einer Dichteabweichung von ≤ ± 1,5 %.
Vorpressen: Durch kontinuierliches Vorpressen des Bandes wird die Matte bei 0,8–1,2 MPa auf eine Zieldicke von 120 % vorgepresst
5. Heißpressen
Temperatur: 195-205℃ (beheizt durch Thermoölzirkulation)
Druckprofil:
Drücken Sie Zone |
Druck (MPa) |
Mal) |
Funktion |
Eintrag |
35 | 15 | Schnelle Verdichtung |
Mitte |
18 | 60 | Harzhärtende + verzögernde Reaktion |
Ausfahrt |
5 | 15 | Stressabbau |
Gesamtpresszeit: 90–110 Sekunden (schnelle Wärmeübertragung für 3 mm dünne Platten).
6. Nachbearbeitung
Kühlung: Rollenkühler senkt die Temperatur unter 40 °C (verhindert Verformungen).
Schneiden: Hochgeschwindigkeits-Kapp-/Besäumsäge schneidet bis zu 1220 x 2440 mm (Diagonalfehler ≤ 2 mm).
Schleifen: 6-Kopf-Schleifmaschine kalibriert beide Seiten (Körnung P80→P180), Dickentoleranz ±0,15 mm

Gerätetyp |
Modell/Spez |
Kontinuierliches Drücken |
CPS 8-Öffnung, 38 m lang |
Fasertrockner |
Dreifach-Rotationsdrehmaschine φ4,2x24m |
Formmaschine |
SWD-9 Luftfilzkopf ±1 % Abw |
Hemmende Dosierung |
Gravimix GMS-300 ±0,5 % gem |
Schleiflinie |
6-Kopf + CCD-Dickenmonitor |
Kontinuierliche Heißpresse
Fasertrocknungsmaschine
Formmaschine
Schleifer
Physikalische Eigenschaften:
Dichte: 850–880 kg/m³ (getestet)
MOR: ≥45 MPa (EN 310)
Brandschutzklasse: ASTM E84 Klasse A (FSI=20, SDI=300)
Öko-Standards:
Formaldehyd: ≤0,03 mg/m³ (EN717-1 E0)
VOC-Emission: GREENGUARD Gold zertifiziert
Verbesserte Feuerbeständigkeit: Anorganische Hemmstoffe bilden eine Verkohlungsbarriere bei 800 °C (30 Minuten Feuerbeständigkeit).
Kapazitätsgarantie: 150 m³/Tag = 16.800 Platten, Anlagen-OEE ≥92 %
Kosteneffizienz: 30 % Materialeinsparung + 40 % Reduzierung des Versandraums
Industrie |
Anwendungsfall |
Wichtigstes Wertversprechen |
Schiffbau |
Brandschott/Decke der Klasse A |
IMO FTPC Teil 5 zertifiziert |
Rechenzentren |
Brandschutzauskleidung für Serverschränke |
Flammhemmend + ESD-behandelt |
Schienenverkehr |
Trennwände für Hochgeschwindigkeitszüge |
Leicht (6,5 kg/m²) |
Militärische Einrichtungen |
Explosionssicherer Wandkern |
Stoßdämpfung ≥15kJ/m² |


Zögern Sie nicht! Jetzt anfragen und schnelle Antwort genießen (24/7-Support)!
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com


