




MH-CHP
MINGHUNG
1. Definição Central
O painel de fibra com classificação de fogo é um produto de madeira projetado tratado com retardadores de chama ou sistemas de resina resistentes ao fogo para atender aos padrões nacionais/internacionais de combate a incêndio. Sua função essencial é suprimir a propagação das chamas, reduzir a liberação de calor e minimizar a fumaça tóxica durante a exposição ao fogo, proporcionando um tempo crítico para evacuação e combate a incêndios.
2. Principais propriedades técnicas
Propriedade |
Exigência |
Retardo de chama |
Índice de oxigênio (IO) ≥32% |
Controle de propagação de chamas |
Índice de propagação de chamas (FSI) ≤25 |
Baixa toxicidade de fumaça |
Índice de Densidade de Fumaça (SDI) ≤450 |
Integridade do Fogo |
Nenhuma penetração após 30min a 800℃ |
3. Mecanismos de Retardo de Fogo
Ação da fase gasosa: Os retardadores liberam gases inertes (N₂, CO₂) para diluir o oxigênio
Ação da Fase Condensada: Forma uma camada de carvão intumescente (por exemplo, sistema PN) como barreira térmica
Efeito de resfriamento: A decomposição do hidróxido de alumínio (ATH) absorve calor (≈1.000 J/g)
4. Classificação por Classificação de Fogo
Padrão |
Nota mais alta |
Critérios Críticos |
Aplicação Típica |
China GB 8624 |
A2 (Não combustível) |
Valor calorífico total ≤3MJ/kg |
Núcleos de metrô/hospitalar |
UE EN 13501 |
B-s1,d0 |
FSI≤20, SDI≤50 |
Tetos comerciais |
EUA ASTM E84 |
Classe A |
FSI≤25, SDI≤450 |
Centros marítimos/dados |
5. vs. placa de fibra padrão
Parâmetro |
Placa de fibra com classificação de fogo |
Placa de fibra padrão |
Conteúdo retardador |
12-18% do peso da fibra |
0 |
Taxa de liberação de calor |
≤65kW/m² (calorímetro de cone) |
≥150kW/m² |
Resíduo de carvão |
Camada densa de carvão (≥60% em massa) |
Cinza (≤10% em massa) |
Formaldeído |
≤0,05mg/m³ (estável em alta temperatura) |
≤0,1mg/m³ |
1. Processamento de matéria-prima
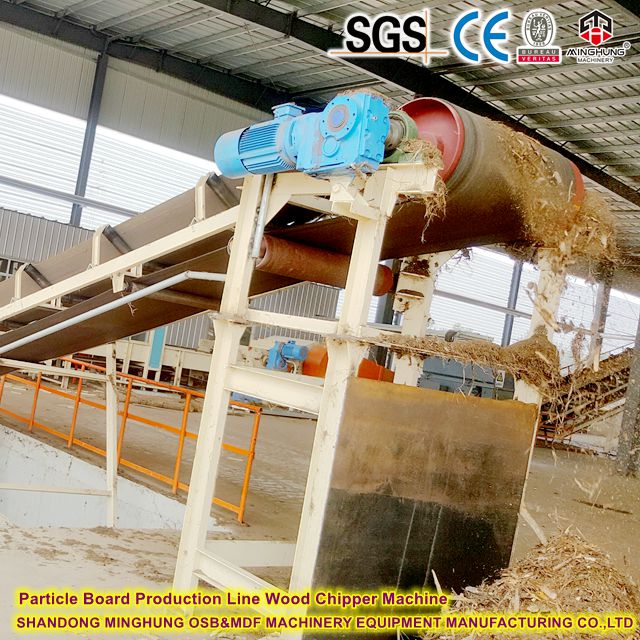
Lascas de madeira: toras descascadas (pinho/eucalipto) cortadas em cavacos de 20-30 mm, com detectores de metal removendo impurezas
Tratamento a Vapor: Batatas fritas cozidas em vapor saturado a 170°C por 3-5 minutos para amolecer a lignina
2. Preparação de Fibra
Desfibração: Lascas amolecidas alimentadas em refinador de disco duplo sob pressão de 1,2 MPa para separar fibras (comprimento 0,8-1,2 mm)
Secagem de Fibra: Fibras úmidas secas em secador rotativo de passagem tripla (entrada 280°C/saída 75°C), teor de umidade reduzido para 8-10%
3. Tratamento de Retardo de Chama (Etapa Central)
Mistura Retardante: Fibras secas misturadas com composto retardador de fósforo-nitrogênio (por exemplo, APP) em liquidificador de alta velocidade
Dosagem: 12-15% do peso da fibra seca no forno
Temperatura de mistura: 45-50°C (evita a pré-cura da resina)
Aplicação de resina:
Tipo de resina: Melamina-uréia-formaldeído modificado (MUF)
Taxa de aplicação: 9-11% (inclui 1,5% de endurecedor NH₄Cl)
Método: Pulverização atomizada, cobertura de superfície de fibra ≥95%
4. Formação e pré-prensagem da esteira
Formação: A máquina formadora de feltro a ar cria uma esteira em camadas com desvio de densidade ≤±1,5%
Pré-prensagem: A pré-impressão contínua da correia compacta o tapete até 120% da espessura alvo a 0,8-1,2 MPa
5. Prensagem a quente
Temperatura: 195-205℃ (aquecido por circulação de óleo térmico)
Perfil de pressão:
Pressione Zona |
Pressão (MPa) |
Tempo(s) |
Função |
Entrada |
35 | 15 | Compactação rápida |
Meio |
18 | 60 | Cura de resina + reação retardadora |
Saída |
5 | 15 | Alívio do estresse |
Tempo total de prensagem: 90-110 segundos (rápida transferência de calor para placa fina de 3 mm)
6. Pós-processamento
Resfriamento: O resfriador de rolo reduz a temperatura abaixo de 40 ℃ (evita empenamento)
Corte: Corte transversal/serra de corte de alta velocidade até 1220x2440mm (erro diagonal ≤2mm)
Lixamento: Lixadeira de 6 cabeças calibra ambos os lados (grão P80→P180), tolerância de espessura ±0,15mm

Tipo de equipamento |
Modelo/especificação |
Imprensa Contínua |
CPS 8 abertura 38m de comprimento |
Secador de Fibra |
Rotativo de passagem tripla φ4,2x24m |
Máquina Formadora |
Cabeça de feltro pneumático SWD-9 ±1% dev |
Dosagem Retardante |
Gravimix GMS-300 ±0,5% acc |
Linha de lixamento |
Monitor de espessura de 6 cabeças + CCD |
prensa quente contínua
máquina de secagem de fibra
máquina formadora
lixadeira
Propriedades Físicas:
Densidade: 850-880kg/m³ (testado)
MOR: ≥45MPa (EN 310)
Classificação de incêndio: ASTM E84 Classe A (FSI=20, SDI=300)
Padrões ecológicos:
Formaldeído: ≤0,03mg/m³ (EN717-1E0)
Emissão de COV: certificação GREENGUARD Gold
Resistência ao fogo aprimorada: retardadores inorgânicos formam barreira de carbonização a 800 ℃ (integridade ao fogo de 30 minutos)
Garantia de Capacidade: 150m³/dia = 16.800 placas, equipamento OEE ≥92%
Eficiência de custos: 30% de economia de material + 40% de redução de espaço de envio
Indústria |
Caso de uso |
Proposta de valor-chave |
Construção naval |
Antepara/teto contra incêndio classe A |
Certificado IMO FTPC Parte 5 |
Centros de dados |
Revestimento contra fogo do gabinete do servidor |
Retardante de chama + tratado com ESD |
Trânsito Ferroviário |
Painéis divisórios para trens de alta velocidade |
Leve (6,5kg/m²) |
Instalações Militares |
Núcleo de parede resistente a explosões |
Absorção de impacto ≥15kJ/m² |


Não hesite! Pergunte agora e aproveite uma resposta rápida (suporte 24 horas por dia, 7 dias por semana)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


