




MH-CHP
MINGHUNG
1. Definizione fondamentale
Il pannello di fibra ignifugo è un prodotto in legno ingegnerizzato trattato con ritardanti di fiamma o sistemi di resina resistenti al fuoco per soddisfare gli standard antincendio nazionali/internazionali. La sua funzione essenziale è quella di sopprimere la propagazione della fiamma, ridurre il rilascio di calore e minimizzare il fumo tossico durante l'esposizione al fuoco, fornendo tempo critico per l'evacuazione e la lotta antincendio.
2. Principali proprietà tecniche
Proprietà |
Requisito |
Ritardante di fiamma |
Indice di ossigeno (OI) ≥32% |
Controllo della diffusione della fiamma |
Indice di propagazione della fiamma (FSI) ≤25 |
Bassa tossicità dei fumi |
Indice di densità del fumo (SDI) ≤450 |
Integrità del fuoco |
Nessuna penetrazione dopo 30 minuti a 800 ℃ |
3. Meccanismi di ritardo del fuoco
Azione in fase gassosa: i ritardanti rilasciano gas inerti (N₂, CO₂) per diluire l'ossigeno
Azione della fase condensata: Forma uno strato carbonizzato intumescente (ad es. sistema PN) come barriera termica
Effetto di raffreddamento: la decomposizione dell'idrossido di alluminio (ATH) assorbe calore (≈1.000 J/g)
4. Classificazione per resistenza al fuoco
Standard |
Grado più alto |
Criteri critici |
Applicazione tipica |
Cina GB 8624 |
A2 (Non combustibile) |
Potere calorifico totale ≤3MJ/kg |
Nuclei metropolitani/ospedalieri |
UE EN 13501 |
B-s1,d0 |
FSI≤20, SDI≤50 |
Soffitti commerciali |
ASTM E84 statunitense |
Classe A |
FSI≤25, SDI≤450 |
Centri dati/marittimi |
5. rispetto al pannello in fibra standard
Parametro |
Pannello di fibra ignifugo |
Pannello di fibra standard |
Contenuto ritardante |
12-18% del peso della fibra |
0 |
Velocità di rilascio del calore |
≤65kW/m² (calorimetro a cono) |
≥150kW/m² |
Residuo di carbone |
Strato di carbone denso (≥60% di massa) |
Cenere (≤10% massa) |
Formaldeide |
≤0,05 mg/m³ (stabile alle alte temperature) |
≤0,1 mg/m³ |
1. Lavorazione delle materie prime
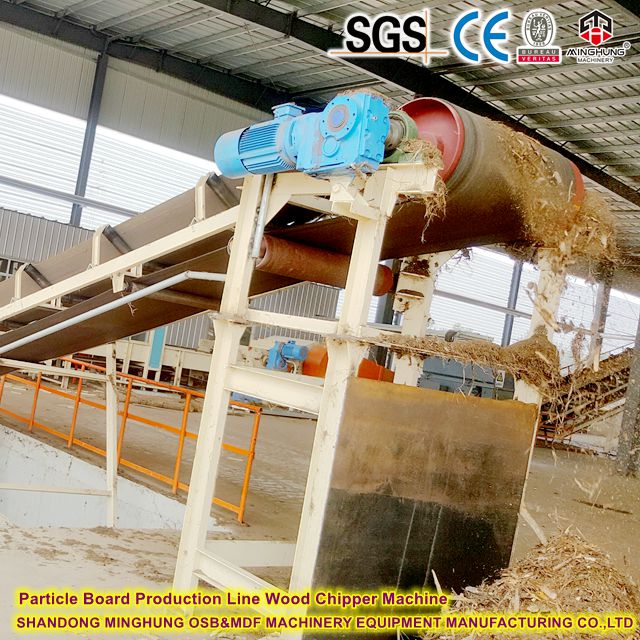
Cippatura del legno: tronchi scortecciati (pino/eucalipto) tagliati in trucioli da 20-30 mm, con metal detector che rimuovono le impurità
Trattamento a vapore: patatine cotte in vapore saturo a 170 ℃ per 3-5 minuti per ammorbidire la lignina
2. Preparazione delle fibre
Defibrazione: trucioli ammorbiditi immessi nel raffinatore a doppio disco sotto una pressione di 1,2 MPa per separare le fibre (lunghezza 0,8-1,2 mm)
Asciugatura delle fibre: fibre umide essiccate in un essiccatore rotativo a triplo passaggio (ingresso 280 ℃/uscita 75 ℃), contenuto di umidità ridotto all'8-10%
3. Trattamento ritardante di fiamma (fase principale)
Miscelazione ritardante: fibre secche miscelate con ritardante composto di fosforo-azoto (ad esempio APP) in un miscelatore ad alta velocità
Dosaggio: 12-15% sul peso della fibra essiccata al forno
Temperatura di miscelazione: 45-50℃ (impedisce la pre-indurimento della resina)
Applicazione della resina:
Tipo di resina: melamina-urea-formaldeide modificata (MUF)
Tasso di applicazione: 9-11% (include 1,5% di indurente NH₄Cl)
Metodo: spruzzatura atomizzata, copertura superficiale della fibra ≥95%
4. Formatura e pre-pressatura del tappetino
Formatura: la macchina per la formatura del feltro ad aria crea un tappetino a strati con deviazione della densità ≤±1,5%
Precompressione: la precompressione continua a nastro compatta il tappetino fino al 120% dello spessore target a 0,8-1,2 MPa
5. Pressatura a caldo
Temperatura: 195-205℃ (riscaldata mediante circolazione dell'olio diatermico)
Profilo di pressione:
Premere Zona |
Pressione (MPa) |
Volte) |
Funzione |
Iscrizione |
35 | 15 | Compattazione rapida |
Mezzo |
18 | 60 | Indurimento della resina + reazione ritardante |
Uscita |
5 | 15 | Sollievo dallo stress |
Tempo di stampa totale: 90-110 secondi (trasferimento di calore rapido per pannelli sottili da 3 mm)
6. Post-elaborazione
Raffreddamento: il dispositivo di raffreddamento a rulli riduce la temperatura al di sotto di 40 ℃ (previene la deformazione)
Taglio: troncatrice/sega per rifilatura ad alta velocità fino a 1220x2440 mm (errore diagonale ≤2 mm)
Levigatura: la levigatrice a 6 teste calibra entrambi i lati (grana P80→P180), tolleranza spessore ±0,15 mm

Tipo di attrezzatura |
Modello/Specifiche |
Stampa continua |
CPS 8 aperture da 38 metri di lunghezza |
Essiccatore per fibre |
Rotativo triplo passaggio φ4,2x24m |
Macchina per la formatura |
SWD-9 Testa con sensazione d'aria ±1% dev |
Dosaggio ritardante |
Gravimix GMS-300 ±0,5% acc |
Linea di levigatura |
Monitor di spessore a 6 teste + CCD |
pressa a caldo continua
macchina per l'essiccazione delle fibre
macchina formatrice
levigatrice
Proprietà fisiche:
Densità: 850-880 kg/m³ (testato)
MOR: ≥45MPa (EN 310)
Classe di reazione al fuoco: ASTM E84 Classe A (FSI=20, SDI=300)
Standard ecologici:
Formaldeide: ≤0,03 mg/m³ (EN717-1 E0)
Emissioni VOC: certificato GREENGUARD Gold
Resistenza al fuoco migliorata: i ritardanti inorganici formano una barriera anti-carbonizzazione a 800 ℃ (resistenza al fuoco per 30 minuti)
Capacità garantita: 150m³/giorno = 16.800 schede, attrezzatura OEE ≥92%
Efficienza dei costi: 30% di risparmio di materiale + 40% di riduzione dello spazio di spedizione
Industria |
Caso d'uso |
Proposta di valore chiave |
Costruzione navale |
Paratia/soffitto tagliafuoco di classe A |
Certificato IMO FTPC Parte 5 |
Centri dati |
Rivestimento antincendio per armadio server |
Ritardante di fiamma + trattato ESD |
Transito ferroviario |
Pannelli divisori per treni ad alta velocità |
Leggero (6,5 kg/m²) |
Strutture militari |
Nucleo della parete resistente alle esplosioni |
Assorbimento degli urti ≥15kJ/m² |


Non esitare! Richiedi ora e goditi una risposta rapida (supporto 24 ore su 24, 7 giorni su 7)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


