




МХ-ТЭЦ
МИНХУН
1. Основное определение
Огнестойкая древесноволокнистая плита — это изделие из древесины, обработанное антипиренами или огнестойкими смолами в соответствии с национальными/международными стандартами пожарной безопасности. Его основной функцией является подавление распространения пламени, уменьшение выделения тепла и минимизация токсичного дыма во время воздействия пожара, обеспечивая критическое время для эвакуации и тушения пожара.
2. Ключевые технические характеристики
Свойство |
Требование |
Огнестойкость |
Кислородный индекс (КИ) ≥32% |
Контроль распространения пламени |
Индекс распространения пламени (FSI) ≤25 |
Низкая токсичность дыма |
Индекс плотности дыма (SDI) ≤450 |
Пожарная целостность |
Отсутствие проникновения через 30 минут при температуре 800 ℃. |
3. Механизмы огнезащиты.
Действие газовой фазы: замедлители выделяют инертные газы (N₂, CO₂) для разбавления кислорода.
Действие конденсированной фазы: Образует вспучивающийся слой угля (например, система PN) в качестве теплового барьера.
Охлаждающий эффект: разложение гидроксида алюминия (ATH) поглощает тепло (≈1000 Дж/г).
4. Классификация по огнестойкости
Стандартный |
Высшая оценка |
Критические критерии |
Типичное применение |
Китай ГБ 8624 |
А2 (негорючий) |
Общая теплотворная способность ≤3 МДж/кг |
Метро/больничные ядра |
ЕС EN 13501 |
Б-с1,д0 |
ФСИ≤20, СДИ≤50 |
Коммерческие потолки |
США ASTM E84 |
Класс А |
ФСИ≤25, СДИ≤450 |
Морские суда/центры обработки данных |
5. по сравнению со стандартной древесноволокнистой плитой
Параметр |
Огнестойкая древесноволокнистая плита |
Стандартный ДВП |
Замедляющий контент |
12-18% массы волокна |
0 |
Скорость тепловыделения |
≤65кВт/м⊃2; (конусный калориметр) |
≥150кВт/м⊃2; |
Угольный остаток |
Плотный слой угля (≥60% массы) |
Зола (≤10% массы) |
Формальдегид |
≤0,05мг/м⊃3; (стабилен при высокой температуре) |
≤0,1 мг/м⊃3; |
1. Переработка сырья
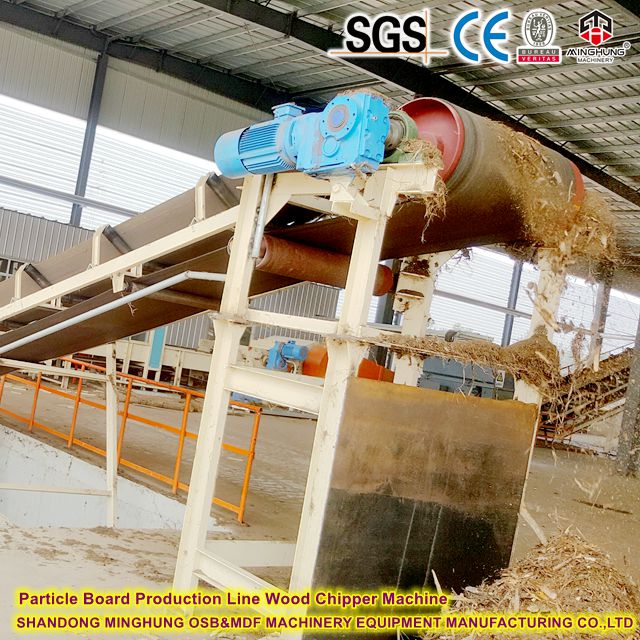
Щепка древесины: Окоренные бревна (сосна/эвкалипт), нарезанные на щепу толщиной 20-30 мм, примеси удаляются металлодетекторами.
Обработка паром: чипсы готовятся в насыщенном паре при температуре 170 ℃ в течение 3–5 минут для смягчения лигнина.
2. Подготовка волокна
Разделение на волокна: размягченная стружка подается в двухдисковый рафинер под давлением 1,2 МПа для отделения волокон (длиной 0,8-1,2 мм).
Сушка волокна: влажные волокна сушат в трехпроходной ротационной сушилке (вход 280 ℃/выход 75 ℃), содержание влаги снижается до 8-10%.
3. Огнезащитная обработка (основной этап)
Смешивание антипирена: сухие волокна смешиваются с фосфорно-азотным антипиреном (например, APP) в высокоскоростном блендере.
Дозировка: 12-15% от массы высушенного в духовке волокна.
Температура смешивания: 45-50 ℃ (предотвращает предварительное отверждение смолы)
Применение смолы:
Тип смолы: Модифицированная меламино-мочевино-формальдегидная (MUF)
Норма расхода: 9-11% (включая 1,5% отвердителя NH₄Cl)
Метод: распыленное распыление, покрытие поверхности волокна ≥95%.
4. Формирование матов и предварительное прессование
Формование: формовочная машина с воздушным войлоком создает слоистый мат с отклонением плотности ≤±1,5%.
Предварительное прессование: предварительный пресс с непрерывной лентой уплотняет мат до заданной толщины 120% при давлении 0,8–1,2 МПа.
5. Горячее прессование
Температура: 195-205 ℃ (нагрев за счет циркуляции термомасла)
Профиль давления:
Пресс-зона |
Давление (МПа) |
Время(а) |
Функция |
Вход |
35 | 15 | Быстрое уплотнение |
Середина |
18 | 60 | Отверждение смолы + замедляющая реакция |
Выход |
5 | 15 | Снятие стресса |
Общее время прессования: 90–110 секунд (быстрая теплопередача для тонкой платы толщиной 3 мм)
6. Постобработка
Охлаждение: роликовый охладитель снижает температуру ниже 40 ℃ (предотвращает деформацию).
Резка: Высокоскоростная поперечная/обрезная пила режет до 1220x2440 мм (погрешность по диагонали ≤2 мм).
Шлифование: шлифовальная машина с 6 головками, калибрует обе стороны (зернистость P80 → P180), допуск по толщине ± 0,15 мм.

Тип оборудования |
Модель/Спецификация |
Непрерывное нажатие |
CPS 8-створчатый, длина 38м |
Волокнистая сушилка |
Трехходовой роторный φ4,2x24 м |
формовочная машина |
SWD-9 Головка с пневматическим войлоком ±1% от отклонения |
Дозирование ретарданта |
Гравимикс ГМС-300 ±0,5% по соотношению |
Шлифовальная линия |
6-головочный + ПЗС-монитор толщины |
непрерывный горячий пресс
машина для сушки волокна
формовочная машина
шлифовальная машина
Физические свойства:
Плотность: 850-880 кг/м⊃3; (проверено)
MOR: ≥45 МПа (EN 310)
Класс пожарной безопасности: ASTM E84, класс A (FSI=20, SDI=300).
Эко-стандарты:
Формальдегид: ≤0,03 мг/м⊃3; (ЭН717-1 Е0)
Выбросы летучих органических соединений: сертифицирован GREENGUARD Gold.
Повышенная огнестойкость: неорганические антипирены образуют барьер от обугливания при температуре 800 ℃ (огнестойкость в течение 30 минут).
Гарантированная производительность: 150 м⊃3;/день = 16 800 плат, OEE оборудования ≥92%
Экономическая эффективность: экономия материала 30 % + сокращение места для транспортировки на 40 %.
Промышленность |
Вариант использования |
Ключевое ценностное предложение |
Судостроение |
Противопожарная перегородка/потолок класса А |
Сертифицирован IMO FTPC Часть 5 |
Дата-центры |
Противопожарная обшивка серверного шкафа |
Огнестойкий + обработанный ESD |
Железнодорожный транзит |
Перегородки для высокоскоростных поездов |
Легкий вес (6,5 кг/м⊃2;) |
Военные объекты |
Взрывоустойчивая сердцевина стены |
Поглощение удара ≥15 кДж/м⊃2; |


Не стесняйтесь! Задайте вопрос сейчас и наслаждайтесь быстрым ответом (24/7 поддержка)!
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


