




MH-CHP
MINGHUNG
1. Definicja rdzenia
Płyta pilśniowa ognioodporna to konstrukcyjny produkt z drewna poddany działaniu środków zmniejszających palność lub ognioodpornych systemów żywic w celu spełnienia krajowych/międzynarodowych norm przeciwpożarowych. Jego podstawową funkcją jest tłumienie rozprzestrzeniania się płomienia, ograniczanie wydzielania ciepła i minimalizowanie toksycznego dymu podczas narażenia na ogień, zapewniając krytyczny czas na ewakuację i gaszenie pożaru.
2. Kluczowe właściwości techniczne
Nieruchomość |
Wymóg |
Ognioodporność |
Indeks tlenowy (OI) ≥32% |
Kontrola rozprzestrzeniania się płomienia |
Wskaźnik rozprzestrzeniania się płomienia (FSI) ≤25 |
Niska toksyczność dymu |
Wskaźnik gęstości dymu (SDI) ≤450 |
Integralność ognia |
Brak penetracji po 30 minutach w temperaturze 800℃ |
3. Mechanizmy ognioodporne
Działanie w fazie gazowej: Opóźniacze uwalniają gazy obojętne (N₂, CO₂) w celu rozcieńczenia tlenu
Działanie w fazie skondensowanej: Tworzy pęczniejącą warstwę zwęglenia (np. system PN) jako barierę cieplną
Efekt chłodzący: Rozkład wodorotlenku glinu (ATH) pochłania ciepło (≈1000 J/g)
4. Klasyfikacja według odporności ogniowej
Standard |
Najwyższy stopień |
Kryteria krytyczne |
Typowe zastosowanie |
Chiny GB 8624 |
A2 (niepalny) |
Całkowita wartość opałowa ≤3MJ/kg |
Rdzenie metra/szpitali |
UE EN 13501 |
B-s1,d0 |
FSI≤20, SDI≤50 |
Sufity komercyjne |
Amerykańska ASTM E84 |
Klasa A |
FSI≤25, SDI≤450 |
Centra morskie/data |
5. kontra standardowa płyta pilśniowa
Parametr |
Płyta pilśniowa ognioodporna |
Standardowa płyta pilśniowa |
Zawartość opóźniająca |
12-18% masy włókna |
0 |
Szybkość uwalniania ciepła |
≤65kW/m² (kalorymetr stożkowy) |
≥150kW/m² |
Pozostałość zwęglenia |
Gęsta warstwa zwęglenia (≥60% masy) |
Popiół (≤10% masy) |
Formaldehyd |
≤0,05 mg/m³ (stabilny w wysokiej temperaturze) |
≤0,1 mg/m³ |
1. Przetwarzanie surowców
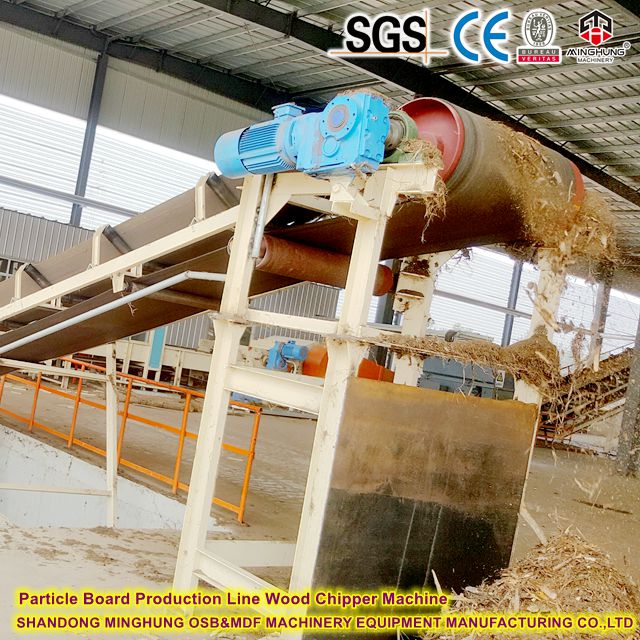
Rozdrabnianie drewna: Okorowane kłody (sosna/eukaliptus) pocięte na wióry o wielkości 20-30 mm, przy użyciu wykrywaczy metali usuwających zanieczyszczenia
Obróbka parowa: Frytki gotowane na parze nasyconej w temperaturze 170 ℃ przez 3-5 minut w celu zmiękczenia ligniny
2. Przygotowanie błonnika
Defibracja: Zmiękczone wióry podawane do rafinera dwutarczowego pod ciśnieniem 1,2 MPa w celu oddzielenia włókien (długość 0,8-1,2 mm)
Suszenie włókien: Mokre włókna suszone w trzyprzebiegowej suszarce obrotowej (wlot 280 ℃/wylot 75 ℃), zawartość wilgoci obniżona do 8-10%
3. Leczenie uniepalniające (etap podstawowy)
Mieszanie opóźniacza: Suche włókna zmieszane ze związkiem fosforu i azotu opóźniającym (np. APP) w wysokoobrotowym mieszalniku
Dawkowanie: 12-15% masy błonnika suszonego w piekarniku
Temperatura mieszania: 45-50 ℃ (zapobiegać wstępnemu utwardzaniu żywicy)
Aplikacja żywicy:
Rodzaj żywicy: modyfikowana melamina-mocznik-formaldehyd (MUF)
Dawka aplikacji: 9-11% (zawiera 1,5% utwardzacza NH₄Cl)
Metoda: natryskiwanie atomizowane, pokrycie powierzchni włóknami ≥95%
4. Formowanie i wstępne prasowanie mat
Formowanie: Maszyna do formowania filcu powietrznego tworzy warstwową matę o odchyleniu gęstości ≤ ± 1,5%
Prasowanie wstępne: Ciągłe wstępne prasowanie taśmowe zagęszcza matę do docelowej grubości 120% przy 0,8-1,2 MPa
5. Prasowanie na gorąco
Temperatura: 195-205 ℃ (ogrzewana przez obieg oleju termicznego)
Profil ciśnienia:
Naciśnij Strefa |
Ciśnienie (MPa) |
Czasy) |
Funkcjonować |
Wejście |
35 | 15 | Szybkie zagęszczanie |
Środek |
18 | 60 | Utwardzanie żywicy + reakcja opóźniająca |
Wyjście |
5 | 15 | Ulga w stresie |
Całkowity czas prasowania: 90-110 sekund (szybki transfer ciepła w przypadku cienkiej płyty 3 mm)
6. Obróbka końcowa
Chłodzenie: Chłodnica rolkowa obniża temperaturę poniżej 40 ℃ (zapobiega wypaczeniu)
Cięcie: Szybka piła poprzeczna/przycinająca tnie do 1220x2440mm (błąd przekątnej ≤2mm)
Szlifowanie: Szlifierka 6-głowicowa kalibruje obie strony (ziarno P80 → P180), tolerancja grubości ±0,15mm

Typ wyposażenia |
Model/specyfikacja |
Ciągłe naciskanie |
CPS 8-otwarcie o długości 38m |
Suszarka do włókien |
Trójprzebiegowy obrotowy φ4,2x24m |
Maszyna do formowania |
Głowica filcowa SWD-9 ±1% odch |
Dozowanie opóźniające |
Gravimix GMS-300 ±0,5% wg |
Linia do szlifowania |
6-głowicowy + monitor grubości CCD |
ciągła prasa na gorąco
maszyna do suszenia włókien
maszyna do formowania
szlifierka
Właściwości fizyczne:
Gęstość: 850-880kg/m³ (przetestowany)
MOR: ≥45MPa (EN 310)
Ocena ogniowa: ASTM E84 klasa A (FSI=20, SDI=300)
Standardy ekologiczne:
Formaldehyd: ≤0,03 mg/m³ (EN717-1 E0)
Emisja LZO: Certyfikat GREENGUARD Gold
Zwiększona odporność ogniowa: Nieorganiczne opóźniacze tworzą barierę zwęglenia w temperaturze 800 ℃ (30-minutowa szczelność ogniowa)
Gwarancja wydajności: 150m³/dzień = 16 800 desek, sprzęt OEE ≥92%
Oszczędność kosztów: 30% oszczędność materiału + 40% redukcja przestrzeni transportowej
Przemysł |
Przypadek użycia |
Propozycja kluczowej wartości |
Okrętownictwo |
Przegroda/sufit przeciwpożarowy klasy A |
Certyfikat IMO FTPC Część 5 |
Centra danych |
Ognioodporna obudowa szafy serwerowej |
Ognioodporny + poddany obróbce ESD |
Tranzyt kolejowy |
Panele działowe pociągów dużych prędkości |
Lekki (6,5 kg/m²) |
Obiekty wojskowe |
Rdzeń ścienny odporny na wybuchy |
Absorpcja uderzenia ≥15kJ/m² |


Nie wahaj się! Zapytaj teraz i ciesz się szybką reakcją (wsparcie 24/7)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


