




MH-CHP
MINGHUNG
1. Définition de base
Les panneaux de fibres de bois résistant au feu sont un produit en bois d'ingénierie traité avec des produits ignifuges ou des systèmes de résine ignifuge pour répondre aux normes anti-incendie nationales et internationales. Sa fonction essentielle est de supprimer la propagation des flammes, de réduire le dégagement de chaleur et de minimiser les fumées toxiques lors de l'exposition au feu, offrant ainsi un moment critique pour l'évacuation et la lutte contre l'incendie.
2. Propriétés techniques clés
Propriété |
Exigence |
Ignifuge |
Indice d'oxygène (OI) ≥32 % |
Contrôle de la propagation des flammes |
Indice de propagation de la flamme (FSI) ≤25 |
Faible toxicité de la fumée |
Indice de densité de fumée (SDI) ≤450 |
Intégrité du feu |
Aucune pénétration après 30min à 800℃ |
3. Mécanismes ignifuges
Action en phase gazeuse : les retardateurs libèrent des gaz inertes (N₂, CO₂) pour diluer l'oxygène.
Action en phase condensée : forme une couche de charbon intumescente (par exemple, système PN) comme barrière thermique
Effet refroidissant : la décomposition de l'hydroxyde d'aluminium (ATH) absorbe la chaleur (≈1 000 J/g)
4. Classification par classement au feu
Standard |
Note la plus élevée |
Critères critiques |
Application typique |
Chine GB 8624 |
A2 (Incombustible) |
Valeur calorifique totale ≤3MJ/kg |
Noyaux de métro/hôpitaux |
UE EN 13501 |
B-s1,d0 |
FSI≤20, SDI≤50 |
Plafonds commerciaux |
ASTM E84 américaine |
Classe A |
FSI≤25, SDI≤450 |
Marine/centres de données |
5. Par rapport aux panneaux de fibres standard
Paramètre |
Panneaux de fibres de bois coupe-feu |
Panneaux de fibres standard |
Contenu retardateur |
12-18% du poids des fibres |
0 |
Taux de dégagement de chaleur |
≤65 kW/m⊃2 ; (calorimètre à cône) |
≥150 kW/m⊃2 ; |
Résidus de charbon |
Couche de charbon dense (≥60 % en masse) |
Cendres (≤10 % masse) |
Formaldéhyde |
≤0,05mg/m⊃3 ; (stable à haute température) |
≤0,1mg/m⊃3 ; |
1. Traitement des matières premières
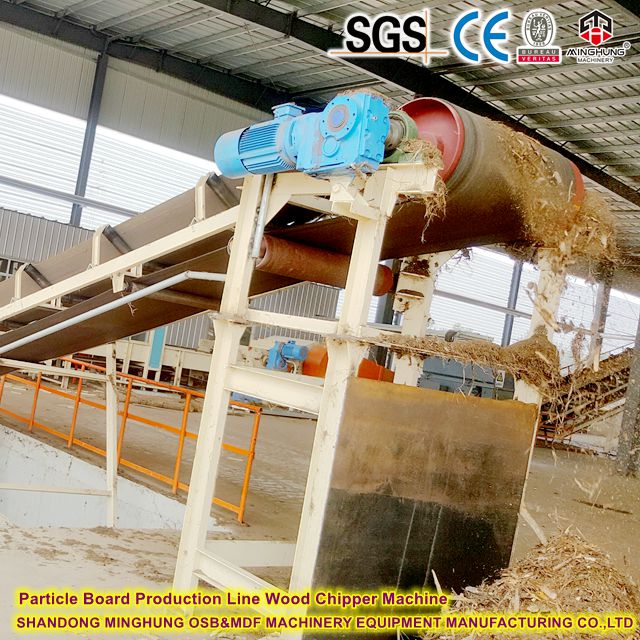
Copeaux de bois : bûches écorcées (pin/eucalyptus) coupées en copeaux de 20 à 30 mm, avec des détecteurs de métaux éliminant les impuretés
Traitement à la vapeur : Chips cuites à la vapeur saturée à 170 ℃ pendant 3 à 5 minutes pour ramollir la lignine
2. Préparation des fibres
Défibration : copeaux ramollis introduits dans un raffineur à double disque sous une pression de 1,2 MPa pour séparer les fibres (longueur 0,8-1,2 mm)
Séchage des fibres : fibres humides séchées dans un séchoir rotatif à trois passages (entrée 280 ℃/sortie 75 ℃), teneur en humidité réduite à 8-10 %
3. Traitement ignifuge (étape principale)
Mélange retardateur : fibres sèches mélangées à un composé retardateur phosphore-azote (par exemple APP) dans un mélangeur à grande vitesse
Dosage : 12 à 15 % du poids des fibres séchées au four
Température de mélange : 45-50 ℃ (empêche le pré-durcissement de la résine)
Application de résine :
Type de résine : Mélamine-urée-formaldéhyde modifiée (MUF)
Taux d'application : 9 à 11 % (comprend 1,5 % de durcisseur NH₄Cl)
Méthode : pulvérisation atomisée, couverture de la surface des fibres ≥95 %
4. Formage de tapis et prépressage
Formage : la machine de formage au feutre aérien crée un tapis en couches avec un écart de densité ≤ ± 1,5 %
Pré-pressage : le prépresse à bande continue compacte le tapis jusqu'à 120 % d'épaisseur cible à 0,8-1,2MPa
5. Pressage à chaud
Température : 195-205 ℃ (chauffé par circulation d'huile thermique)
Profil de pression :
Espace Presse |
Pression (MPa) |
Fois) |
Fonction |
Entrée |
35 | 15 | Compactage rapide |
Milieu |
18 | 60 | Durcissement de la résine + réaction retardatrice |
Sortie |
5 | 15 | Soulagement du stress |
Temps de pressage total : 90 à 110 secondes (transfert de chaleur rapide pour un panneau de 3 mm d'épaisseur)
6. Post-traitement
Refroidissement : le refroidisseur à rouleaux réduit la température en dessous de 40 ℃ (évite la déformation)
Coupe : coupe transversale/tronçonneuse à grande vitesse jusqu'à 1 220 x 2 440 mm (erreur diagonale ≤ 2 mm)
Ponçage : la ponceuse à 6 têtes calibre les deux côtés (grain P80 → P180), tolérance d'épaisseur ± 0,15 mm

Type d'équipement |
Modèle/Spécifications |
Presse continue |
CPS 8 ouverture 38m de long |
Sécheur de fibres |
Rotatif triple passage φ4,2x24m |
Machine de formage |
Tête en feutre pneumatique SWD-9 ±1 % dev |
Dosage retardateur |
Gravimix GMS-300 ±0,5% selon |
Ligne de ponçage |
Moniteur d'épaisseur à 6 têtes + CCD |
presse à chaud continue
machine de séchage de fibres
machine de formage
ponceuse
Propriétés physiques :
Densité : 850-880 kg/m⊃3 ; (testé)
MOR : ≥45MPa (EN 310)
Classement incendie : ASTM E84 classe A (FSI=20, SDI=300)
Normes écologiques :
Formaldéhyde : ≤0,03 mg/m⊃3 ; (EN717-1 E0)
Émission de COV : certifié GREENGUARD Gold
Résistance au feu améliorée : les retardateurs inorganiques forment une barrière de carbonisation à 800 ℃ (intégrité au feu de 30 minutes)
Capacité garantie : 150 m⊃3 ;/jour = 16 800 planches, équipement OEE ≥92 %
Rentabilité : 30 % d'économie de matériaux + 40 % de réduction de l'espace d'expédition
Industrie |
Cas d'utilisation |
Proposition de valeur clé |
Construction navale |
Cloison/plafond coupe-feu de classe A |
Certifié IMO FTPC Partie 5 |
Centres de données |
Revêtement coupe-feu pour armoire de serveur |
Ignifuge + traité ESD |
Transport ferroviaire |
Panneaux de séparation pour train à grande vitesse |
Léger (6,5 kg/m⊃2 ;) |
Installations militaires |
Noyau mural résistant aux explosions |
Absorption des chocs ≥15kJ/m⊃2 ; |


N'hésitez pas ! Renseignez-vous maintenant et profitez d'une réponse rapide (assistance 24h/24 et 7j/7) !
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


