


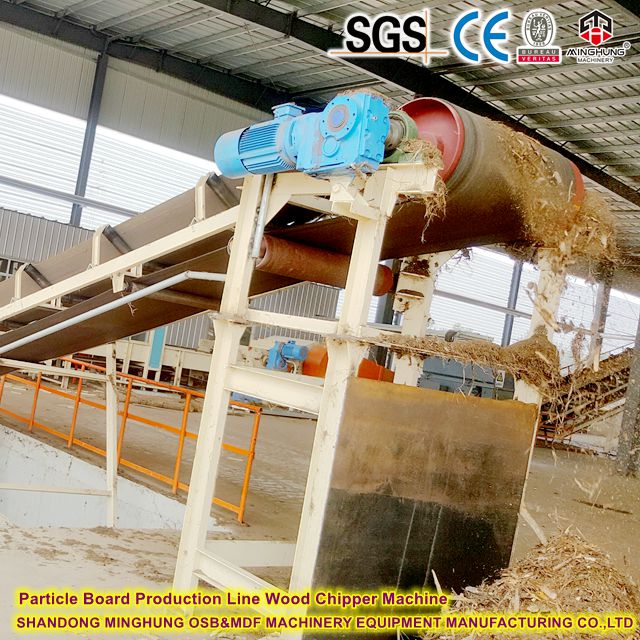


MH-CHP
MINGHUNG
1. Definición central
El tablero de fibra resistente al fuego es un producto de madera diseñado tratado con retardadores de llama o sistemas de resina resistentes al fuego para cumplir con los estándares nacionales e internacionales contra incendios. Su función esencial es suprimir la propagación de las llamas, reducir la liberación de calor y minimizar el humo tóxico durante la exposición al fuego, proporcionando un tiempo crítico para la evacuación y la extinción de incendios.
2. Propiedades técnicas clave
Propiedad |
Requisito |
Retardante de llama |
Índice de oxígeno (IO) ≥32% |
Control de propagación de llamas |
Índice de propagación de llama (FSI) ≤25 |
Baja toxicidad por humo |
Índice de densidad de humo (SDI) ≤450 |
Integridad del fuego |
Sin penetración después de 30 min a 800 ℃ |
3. Mecanismos de retardo de fuego
Acción de la fase gaseosa: los retardantes liberan gases inertes (N₂, CO₂) para diluir el oxígeno.
Acción de la fase condensada: forma una capa de carbón intumescente (por ejemplo, sistema PN) como barrera térmica.
Efecto de enfriamiento: la descomposición del hidróxido de aluminio (ATH) absorbe calor (≈1000 J/g)
4. Clasificación por clasificación de resistencia al fuego
Estándar |
Grado más alto |
Criterios críticos |
Aplicación típica |
China GB 8624 |
A2 (no combustible) |
Valor calorífico total ≤3MJ/kg |
Núcleos de metro/hospitales |
UE EN 13501 |
B-s1,d0 |
FSI≤20, IDE≤50 |
Techos comerciales |
ASTM E84 de EE. UU. |
Clase A |
FSI≤25, IDE≤450 |
Centros marinos/de datos |
5. versus tablero de fibra estándar
Parámetro |
Tablero de fibra resistente al fuego |
Tablero de fibra estándar |
Contenido retardante |
12-18% del peso de fibra |
0 |
Tasa de liberación de calor |
≤65kW/m² (calorímetro de cono) |
≥150kW/m² |
Residuo de carbón |
Capa de carbón densa (≥60 % de la masa) |
Ceniza (≤10% masa) |
Formaldehído |
≤0,05 mg/m³ (estable a alta temperatura) |
≤0,1 mg/m³ |
1. Procesamiento de Materias Primas
Astillas de madera: troncos descortezados (pino/eucalipto) cortados en astillas de 20 a 30 mm, con detectores de metales que eliminan las impurezas.
Tratamiento con vapor: chips cocidos en vapor saturado a 170 ℃ durante 3-5 minutos para ablandar la lignina
2. Preparación de fibra
Desfibración: virutas ablandadas alimentadas a un refinador de doble disco bajo una presión de 1,2 MPa para separar las fibras (longitud 0,8-1,2 mm)
Secado de fibras: fibras húmedas secadas en un secador rotatorio de triple paso (entrada 280 ℃/salida 75 ℃), contenido de humedad reducido a 8-10 %
3. Tratamiento retardante de llama (paso principal)
Mezcla de retardantes: Fibras secas mezcladas con retardante compuesto de fósforo y nitrógeno (por ejemplo, APP) en una licuadora de alta velocidad
Dosis: 12-15% del peso de fibra secada al horno.
Temperatura de mezcla: 45-50 ℃ (evita el precurado de la resina)
Aplicación de resina:
Tipo de resina: Melamina-urea-formaldehído modificado (MUF)
Tasa de aplicación: 9-11 % (incluye endurecedor NH₄Cl al 1,5 %)
Método: Pulverización atomizada, cobertura de la superficie de la fibra ≥95%
4. Formación de tapetes y preprensado
Conformado: La máquina formadora de fieltro por aire crea un tapete en capas con una desviación de densidad ≤±1,5%
Preprensado: La preprensa de banda continua compacta la estera hasta alcanzar un espesor objetivo del 120 % a 0,8-1,2 MPa
5. Prensado en caliente
Temperatura: 195-205 ℃ (calentada por circulación de aceite térmico)
Perfil de presión:
Zona de prensa |
Presión (MPa) |
Veces) |
Función |
Entrada |
35 | 15 | Compactación rápida |
Medio |
18 | 60 | Curado de resina + reacción retardante |
Salida |
5 | 15 | Alivio del estrés |
Tiempo total de prensado: 90-110 segundos (transferencia de calor rápida para tableros delgados de 3 mm)
6. Postprocesamiento
Enfriamiento: el enfriador de rodillos reduce la temperatura por debajo de 40 ℃ (evita la deformación)
Corte: La sierra transversal/recortadora de alta velocidad corta a 1220x2440 mm (error diagonal ≤2 mm)
Lijado: la lijadora de 6 cabezales calibra ambos lados (grano P80→P180), tolerancia de espesor ±0,15 mm

Tipo de equipo |
Modelo/Especificaciones |
Prensa continua |
CPS 8 aperturas 38m de largo |
Secador de fibra |
Giratorio de triple paso φ4,2x24m |
Máquina formadora |
SWD-9 Cabezal de fieltro de aire ±1% de desarrollo |
Dosificación de retardante |
Gravimix GMS-300 ±0,5% según |
Línea de lijado |
Monitor de espesor de 6 cabezales + CCD |
prensa caliente continua
secadora de fibra
máquina formadora
lijadora
Propiedades físicas:
Densidad: 850-880kg/m³ (probado)
MOR: ≥45MPa (EN 310)
Clasificación contra incendios: ASTM E84 Clase A (FSI=20, SDI=300)
Estándares ecológicos:
Formaldehído: ≤0,03 mg/m³ (EN717-1E0)
Emisión de COV: certificación GREENGUARD Gold
Resistencia al fuego mejorada: los retardantes inorgánicos forman una barrera de carbonización a 800 ℃ (integridad al fuego de 30 minutos)
Garantía de capacidad: 150m³/día = 16.800 placas, equipo OEE ≥92%
Rentabilidad: 30% de ahorro de material + 40% de reducción de espacio de envío
Industria |
Caso de uso |
Propuesta de valor clave |
Construcción naval |
Mamparo/techo contra incendios clase A |
Certificado IMO FTPC Parte 5 |
Centros de datos |
Revestimiento cortafuegos del gabinete del servidor |
Retardante de llama + tratado ESD |
Tránsito ferroviario |
Paneles divisorios para trenes de alta velocidad |
Peso ligero (6,5 kg/m²) |
Instalaciones militares |
Núcleo de pared resistente a explosiones |
Absorción de impacto ≥15kJ/m² |


¡No lo dudes! ¡Pregunte ahora y disfrute de una respuesta rápida (soporte 24 horas al día, 7 días a la semana)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: osbmdfmachinery@gmail.com


