


MH-KWK
MINGHUNG

1. Phase der Rohstoffhandhabung
Rohstoffe: Typischerweise kleine Stämme, Äste, Holzverarbeitungsrückstände (Späne, Sägemehl) oder recyceltes Holz. Eine stabile Versorgung ist unerlässlich.
Ausrüstung:
Häcksler: Häckselt Holzrohmaterial gemäß den erforderlichen Spezifikationen. Die Kapazität muss den nachfolgenden Stufen entsprechen (ca. ~25 Tonnen knochentrockenes Holz/Stunde, was aufgrund des Feuchtigkeitsgehalts mehr Rohmaterialvolumen erfordert). Empfehlenswert sind große Trommel- oder Scheibenhäcksler.
Spänesieb- und Waschsystem: Entfernt übergroße Späne, Feinteile, Sand, Metall und andere Verunreinigungen.
Chip-Lagersilo : Bietet gepufferte Lagerung, um eine kontinuierliche Beschickung zu gewährleisten.

2. Phase der Faservorbereitung (Kernphase)
Ausrüstung:
Refiner (Defibrator): Kernausrüstung. Trennt Holzspäne unter Hochtemperatur- und Hochdruckdampf in einzelne Fasern. Erfordert Modelle entsprechender Größe. Für 150 m³/Tag 12-mm-Platten sind ein oder zwei parallele Großrefiner erforderlich (z. B. Kapazität etwa 8–12 Tonnen knochentrockene Fasern/Stunde, abhängig von der Anlageneffizienz und den Betriebsstunden).

Harzmischsystem:
Harz (hauptsächlich UF): Präzises Dosier- und Lagersystem.
Mixer: Trägt Harz, Härter und wasserabweisendes Mittel (Paraffinemulsion) gleichmäßig auf die Fasern auf. Verwendet normalerweise Hochgeschwindigkeits-Paddelmixer.

Fasertrocknungssystem:
Flash-Röhrentrockner: Trocknet schnell beharzte nasse Fasern mit Heißluft (vom Energy Center). Die Trocknungskapazität ist ein kritischer Engpass. es muss ausreichend groß und effizient sein. Muss ca. 8–12 Tonnen Nassfaser/Stunde verarbeiten (Feuchtigkeit von ca. 50 % auf ca. 8–12 % reduziert).
Zyklonabscheider/Faserrückgewinnungssystem: Trennt getrocknete Fasern vom Luftstrom.
Brand- und Explosionsschutzsystem: Das Trocknungssystem ist ein Hochrisikobereich, der eine umfassende Funkenerkennung, Überschwemmungsunterdrückung und Explosionsentlastung erfordert.

3. Form- und Vorpressphase
Ausrüstung:
Formmaschine: Bildet eine kontinuierliche Fasermatte durch gleichmäßige Verteilung getrockneter Fasern. Bei 12-mm-Platten ist eine gleichmäßige Mattenbildung entscheidend. Typischerweise wird mechanisches, pneumatisches (Luft) oder kombiniertes Formen verwendet. Formbreite muss zur Presse passen.

Vorpressen: Verdichtet die lose Fasermatte für eine einfachere Übertragung in die Presse und entfernt etwas Luft. Normalerweise eine kontinuierliche Bandvorpresse.

4. Heißpressphase (Kernphase)
Ausrüstung:
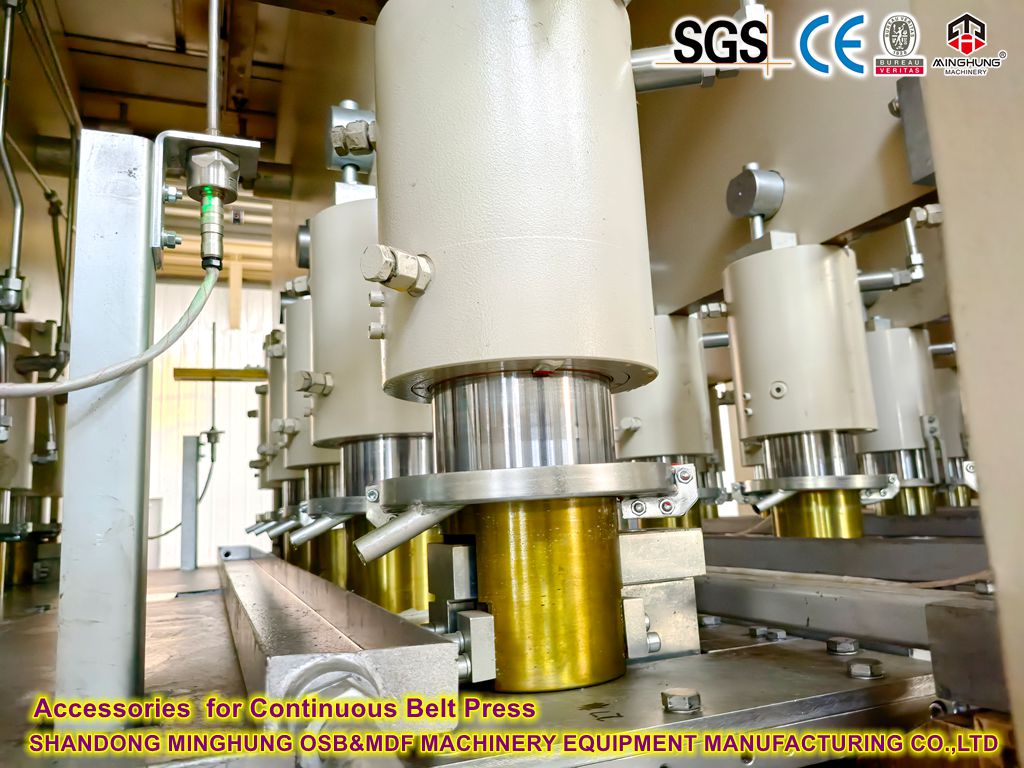
Heißpresse: Dies ist der Kern und größte Investitionspunkt der Linie. Für 150 m³/Tag an 12-mm-Platten ist eine kontinuierliche Presse die effizienteste und gängigste Wahl.
Typ: Kontinuierliche Flachpresse (z. B. CPS, ContiPress).
Breite: Erfordert normalerweise eine Breite von 2,5 Metern (8 Fuß) oder mehr (z. B. 2,7 m/9 Fuß). Breitere Pressen ermöglichen einen höheren Durchsatz.
Länge/Öffnung: Erfordert eine ausreichende Länge/Anzahl der Öffnungen, um sicherzustellen, dass die 12-mm-Platte bei der eingestellten Temperatur und dem eingestellten Druck ordnungsgemäß aushärtet (Aushärtungszeit typischerweise 20–40 Sek./mm, was etwa 4–8 Minuten für eine 12-mm-Platte bedeutet).
Heizsystem: Hochtemperatur-Thermalöl- oder Dampfheizung.
Druckregelung: Präzise Steuerung der Druckprofile während verschiedener Pressphasen.

5. Abkühl- und Endbearbeitungsphase
Ausrüstung:
Austragsförderung und Kühlstern: Die Platten verlassen die Presse heiß und müssen auf einem Sternkühler oder einer Walzenkühllinie langsam auf nahezu Umgebungstemperatur (unter ~40–50 °C) abgekühlt werden, um Verformungen zu verhindern.
Stapler: Stapelt abgekühlte, ungeschliffene Bretter („Grünbretter“) zur Konditionierung (Spannungsausgleich).
Trimmer/Kapp- und Längssägen: Schneidet die großen Platten auf Standardgrößen (z. B. 1220 x 2440 mm, 1830 x 3660 mm) und rechtwinklige Kanten. Erfordert hochpräzises Sägen mit hoher Effizienz.
Schleiflinie: Schleifen ist für 12 mm MDF von entscheidender Bedeutung. Erfordert einen Breitbandschleifer (typischerweise 4-Kopf, 6-Kopf oder mehr), um eine präzise Dickentoleranz (z. B. ±0,15 mm) und Oberflächengüte zu erreichen. Der Schleifabtrag beträgt ca. 0,5–1,0 mm.
Sortier- und Prüfstation: Manuelle oder automatisierte Prüfung der Oberflächenqualität, Dicke, Dichte usw. zur Sortierung.
Bündelungs-/Verpackungsmaschine: Bündelt/verpackt fertige Platten.
Trocknergestell
Kappsäge
Schleifer
6. Hilfssysteme
Energiezentrum: Stellt Wärme für die Produktion bereit (Refinerdampf, Trocknerluft, Pressöl/Dampf). Hauptsächlich mit Holzabfällen (Rinde, Schleifstaub, Schrott) über Biomassekessel betrieben, unterstützt durch Gas-/Ölkessel. Der Maßstab muss dem thermischen Bedarf der gesamten Linie entsprechen.

Staubsammelsystem: Großes zentrales Staubsammelsystem (hauptsächlich Schlauchfilter), das alle Stauberzeugungspunkte (Zerkleinern, Sieben, Schleifen, Formen) abdeckt, um Umweltstandards zu erfüllen.
Druckluftsystem: Liefert Instrumenten- und Steuerluft.
Elektrisches Steuerungssystem: Anlagenweite SPS/DCS-Automatisierung für zentrale Überwachung und Prozesssteuerung.

Hydrauliksystem: Versorgt die Presse, die Vorpresse usw. mit Strom.
Wasseraufbereitungssystem: Behandelt Prozessabwasser (sofern es z. B. bei der Raffinierung anfällt).
VOC-Minderungssystem: Behandelt organische Emissionen beim Trocknen, Pressen usw. (immer strengere Umweltanforderungen).
Tagesleistung: 150 m³
Betriebsstunden: Basierend auf 24-Stunden-Betrieb (unter Berücksichtigung von Wartungsarbeiten/Schichtwechseln, effektive Produktionszeit ~22 Stunden).
Stundenleistung: 150 m³ / 22 Stunden ≈ 6,82 m³/Stunde
Plattendichte: Angenommene Standarddichte ~750 kg/m³
Stündlicher Bedarf an knochentrockenen Fasern: 6,82 m³/h 750 kg/m³ ≈ 5.115 kg/h (ca. 5,1 Tonnen/Stunde). Unter Berücksichtigung von Produktionsverlusten, Schleifzugabe usw. sollte die Auslegungskapazität des Refinersystems 6–7 Tonnen knochentrockene Fasern/Stunde oder mehr betragen.
Trocknungskapazität: Unter der Annahme einer Nassfaserfeuchtigkeit von ~50 %, Nassfasermenge: 5.115 kg/h / (1 - 0,5) = 10.230 kg/h (ca. 10,2 Tonnen/Stunde). Der Trockner muss diese Durchflussrate bewältigen, um die gewünschte Feuchtigkeit zu erreichen.
Presskapazität: Mit 2,5 m Breite und 12 mm dickem Brett, angestrebte Liniengeschwindigkeit: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 Meter/Stunde. Die kontinuierliche Presse muss diese Geschwindigkeit erreichen oder überschreiten und gleichzeitig eine ordnungsgemäße Aushärtung gewährleisten.

Eine komplette mittelgroße MDF-Produktionslinie erfordert eine große Investition. Bei einer 12-mm-Plattenlinie mit einer Tagesleistung von 150 m3 beträgt die Kernausrüstung (Heißschleifen, Verlegen, kontinuierliche Pressmaschine, Schleiflinie) etwa 60–70 % der Gesamtinvestition, während die Zusatzausrüstung und -systeme etwa 30–40 % ausmachen.
Wir können passende mechanische Geräte entsprechend Ihren unterschiedlichen Anforderungen entwerfen, z. B. unterschiedliche Rohstoffe, unterschiedliche Produktionskapazitäten und unterschiedliche Plattendicken. Nachdem wir Ihre Situation verstanden haben, kann unser Team ein passendes Angebot für Sie erstellen.
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
E-Mail: osbmdfmachinery@gmail.com


