




MH-CHP
MINGHUNG
1. Základná definícia
Protipožiarna drevovláknitá doska je skonštruovaný drevený produkt ošetrený retardérmi horenia alebo ohňovzdornými živicovými systémami, aby spĺňal národné/medzinárodné požiarne normy. Jeho základnou funkciou je potlačenie šírenia plameňa, zníženie uvoľňovania tepla a minimalizácia toxického dymu počas vystavenia požiaru, čo poskytuje kritický čas na evakuáciu a hasenie.
2. Kľúčové technické vlastnosti
Nehnuteľnosť |
Požiadavka |
Spomaľovanie horenia |
Index kyslíka (OI) ≥32 % |
Kontrola šírenia plameňa |
Index šírenia plameňa (FSI) ≤25 |
Nízka toxicita dymu |
Index hustoty dymu (SDI) ≤450 |
Integrita ohňa |
Žiadna penetrácia po 30 minútach pri 800 ℃ |
3. Mechanizmy spomaľujúce horenie
Pôsobenie v plynnej fáze: Retardanty uvoľňujú inertné plyny (N₂, CO₂) na riedenie kyslíka
Účinok kondenzovanej fázy: Vytvára napučiavajúcu vrstvu uhlíka (napr. PN systém) ako tepelnú bariéru
Chladiaci efekt: Rozklad hydroxidu hlinitého (ATH) absorbuje teplo (≈1 000 J/g)
4. Klasifikácia podľa požiarnej klasifikácie
Štandardné |
Najvyšší stupeň |
Kritické kritériá |
Typická aplikácia |
Čína GB 8624 |
A2 (nehorľavý) |
Celková tepelná hodnota ≤3MJ/kg |
Jadrá metra/nemocníc |
EU EN 13501 |
B-s1,d0 |
FSI ≤ 20, SDI ≤ 50 |
Obchodné stropy |
US ASTM E84 |
Trieda A |
FSI ≤ 25, SDI ≤ 450 |
Námorné/dátové centrá |
5. vs. Štandardná drevovláknitá doska
Parameter |
Protipožiarna drevovláknitá doska |
Štandardná drevovláknitá doska |
Retardujúci obsah |
12-18% hmotnosti vlákniny |
0 |
Rýchlosť uvoľňovania tepla |
≤65 kW/m² (kužeľový kalorimeter) |
≥150 kW/m² |
Char Residue |
Hustá zuhoľnatená vrstva (≥ 60 % hmotnosti) |
Popol (≤ 10 % hmotnosti) |
formaldehyd |
< 0,05 mg/m³ (stabilný pri vysokej teplote) |
< 0,1 mg/m3; |
1. Spracovanie surovín
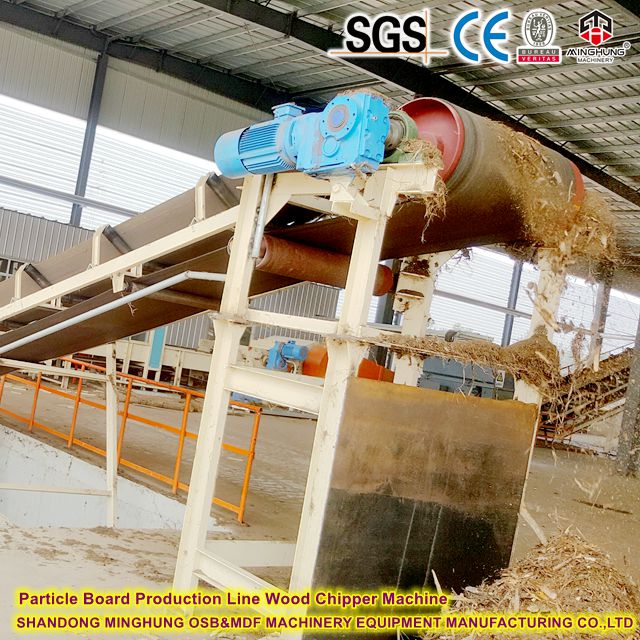
Drvenie dreva: Odkôrnené polená (borovica/eukalyptus) narezané na 20-30 mm štiepky, s detektormi kovov, ktoré odstraňujú nečistoty
Úprava parou: Chipsy varené v nasýtenej pare pri 170 ℃ počas 3-5 minút na zmäkčenie lignínu
2. Príprava vlákniny
Defibrácia: Zmäkčené triesky privádzané do dvojkotúčového rafinéra pod tlakom 1,2 MPa na oddelenie vlákien (dĺžka 0,8-1,2 mm)
Sušenie vlákien: Vlhké vlákna sušené v trojpriechodovej rotačnej sušičke (vstup 280 ℃ / výstup 75 ℃), obsah vlhkosti znížený na 8-10 %
3. Liečba spomaľovania horenia (základný krok)
Miešanie spomaľovača: Suché vlákna zmiešané s retardérom zlúčeniny fosforu a dusíka (napr. APP) vo vysokorýchlostnom mixéri
Dávkovanie: 12-15% hmotnosti vlákniny sušenej v peci
Teplota miešania: 45-50 ℃ (zabrániť predtvrdnutiu živice)
Aplikácia živice:
Typ živice: Modifikovaný melamín-močovino-formaldehyd (MUF)
Aplikačná dávka: 9-11% (obsahuje 1,5% NH₄Cl tvrdidlo)
Metóda: Atomizované striekanie, pokrytie povrchu vlákna ≥95 %
4. Formovanie rohože a predlisovanie
Tvarovanie: Vzduchový tvarovací stroj vytvára vrstvenú rohož s odchýlkou hustoty ≤ ± 1,5 %
Predlisovanie: Nepretržitý pásový predlis zhutňuje rohož na cieľovú hrúbku 120 % pri 0,8 – 1,2 MPa
5. Lisovanie za horúca
Teplota: 195-205 ℃ (vyhrievané cirkuláciou termálneho oleja)
Tlakový profil:
Stlačte Zóna |
Tlak (MPa) |
čas(y) |
Funkcia |
Vstup |
35 | 15 | Rýchle zhutnenie |
Stredný |
18 | 60 | Vytvrdzovanie živicou + retardačná reakcia |
VÝCHOD |
5 | 15 | Úľava od stresu |
Celkový čas lisovania: 90-110 sekúnd (rýchly prenos tepla pre 3 mm tenkú dosku)
6. Post-processing
Chladenie: Valčekový chladič znižuje teplotu pod 40 ℃ (zabráni deformácii)
Rezanie: Vysokorýchlostná priečna / orezávacia píla reže na 1220 x 2440 mm (chyba uhlopriečky ≤ 2 mm)
Brúsenie: 6-hlavová brúska kalibruje obe strany (zrnitosť P80→P180), tolerancia hrúbky ±0,15 mm

Typ zariadenia |
Model/Špec |
Nepretržité stláčanie |
CPS 8-otvor 38m-dĺžka |
Sušička na vlákna |
Trojprechodový rotačný φ4,2x24m |
Tvarovací stroj |
SWD-9 Vzduchová plsťová hlavica ±1% dev |
Retardované dávkovanie |
Gravimix GMS-300 ±0,5% podľa |
Linka na brúsenie |
6-hlavový + CCD monitor hrúbky |
kontinuálny lis za horúca
stroj na sušenie vlákien
tvárniaci stroj
brúska
Fyzikálne vlastnosti:
Hustota: 850-880 kg/m³ (testované)
MOR: ≥45 MPa (EN 310)
Požiarne hodnotenie: ASTM E84 Trieda A (FSI=20, SDI=300)
Ekologické normy:
formaldehyd: < 0,03 mg/m³ (EN717-1 E0)
Emisie VOC: Certifikát GREENGUARD Gold
Zvýšená požiarna odolnosť: Anorganické retardéry vytvárajú bariéru proti zuhoľnateniu pri 800 ℃ (30 minútová požiarna integrita)
Záruka kapacity: 150 m³/deň = 16 800 dosiek, vybavenie OEE ≥92 %
Efektivita nákladov: 30 % úspora materiálu + 40 % zníženie prepravného priestoru
priemysel |
Prípad použitia |
Návrh kľúčových hodnôt |
Stavba lodí |
Požiarna prepážka/strop triedy A |
Certifikované IMO FTPC Part 5 |
Dátové centrá |
Požiarne obloženie serverovej skrine |
Spomaľovač horenia + ESD ošetrené |
Železničná doprava |
Rozdeľovacie panely pre vysokorýchlostné vlaky |
Nízka hmotnosť (6,5 kg/m²) |
Vojenské zariadenia |
Nástenné jadro odolné voči výbuchu |
Absorpcia nárazu ≥15 kJ/m² |


Neváhajte! Opýtajte sa teraz a užite si rýchlu odpoveď (24/7 podpora)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


