




МЗ-ТЕЦ
MINGHUNG
1. Основне визначення
ДВП з вогнестійкістю — це технічний дерев’яний виріб, оброблений антипіренами або вогнетривкими смолами відповідно до національних/міжнародних протипожежних стандартів. Його основна функція полягає в придушенні поширення полум'я, зменшенні виділення тепла та мінімізації токсичного диму під час впливу вогню, забезпечуючи критичний час для евакуації та гасіння пожежі.
2. Основні технічні властивості
Власність |
Вимога |
Вогнестійкість |
Кисневий індекс (OI) ≥32% |
Контроль поширення полум'я |
Індекс поширення полум'я (FSI) ≤25 |
Низька токсичність диму |
Індекс щільності диму (SDI) ≤450 |
Пожежна цілісність |
Відсутність проникнення після 30 хвилин при 800 ℃ |
3. Вогнезахисні механізми
Дія газової фази: ретарданти вивільняють інертні гази (N₂, CO₂) для розведення кисню
Дія конденсованої фази: утворює розбухаючий шар вугілля (наприклад, система PN) як тепловий бар'єр
Ефект охолодження: розкладання гідроксиду алюмінію (АТГ) поглинає тепло (≈1000 Дж/г)
4. Класифікація за вогнестійкістю
Стандартний |
Найвищий клас |
Критичні критерії |
Типове застосування |
Китай GB 8624 |
A2 (негорючий) |
Загальна теплотворна здатність ≤3 МДж/кг |
Ядра метро/лікарні |
ЄС EN 13501 |
B-s1,d0 |
FSI≤20, SDI≤50 |
Комерційні стелі |
США ASTM E84 |
клас А |
FSI≤25, SDI≤450 |
Морські/дата-центри |
5. проти стандартної ДВП
Параметр |
Вогнестійка ДВП |
Стандарт ДВП |
Ретардантний вміст |
12-18% маси волокна |
0 |
Швидкість тепловиділення |
≤65 кВт/м⊃2; (конічний калориметр) |
≥150 кВт/м⊃2; |
Залишок вугілля |
Щільний шар вугілля (≥60% маси) |
Зола (≤10% маси) |
Формальдегід |
≤0,05 мг/м⊃3; (стабільний при високій температурі) |
≤0,1 мг/м⊃3; |
1. Переробка сировини
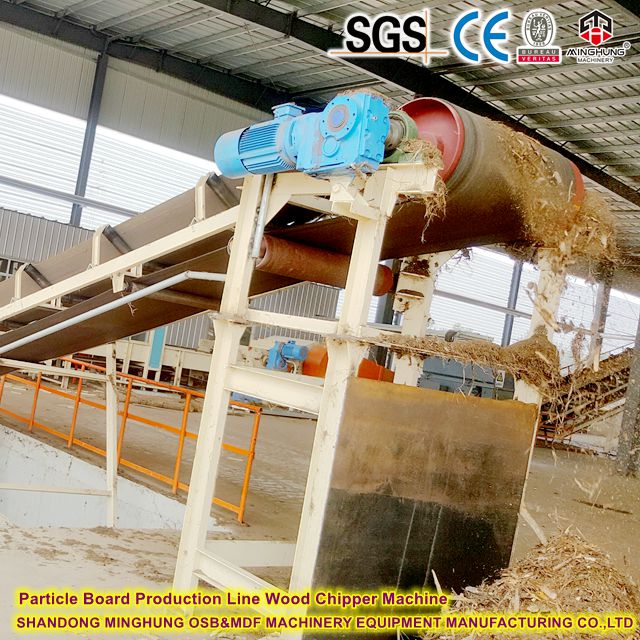
Подрібнення деревини: очищені колоди (сосна/евкаліпт), нарізані на 20-30 мм стружку, металодетектори видаляють домішки
Обробка парою: чіпси варять у насиченій парі при 170 ℃ протягом 3-5 хвилин, щоб розм’якшити лігнін
2. Підготовка клітковини
Дефібрація: розм’якшену стружку подають у дводисковий рафінер під тиском 1,2 МПа для розділення волокон (довжина 0,8-1,2 мм)
Сушіння волокна: вологі волокна сушать у трипрохідній роторній сушарці (вхід 280 ℃/вихід 75 ℃), вміст вологи знижений до 8-10%
3. Вогнезахисна обробка (основний етап)
Змішування ретардантів: сухі волокна, змішані з фосфорно-азотними сповільнювачами (наприклад, АРР) у високошвидкісному блендері
Дозування: 12-15% від маси сушеної клітковини
Температура змішування: 45-50 ℃ (запобігання попереднього затвердіння смоли)
Застосування смоли:
Тип смоли: модифікована меламіно-сечовиноформальдегідна (MUF)
Норма внесення: 9-11% (включає 1,5% затверджувача NH₄Cl)
Метод: розпилення, покриття поверхні волокна ≥95%
4. Формування та попереднє пресування
Формування: повітряно-повстяна формувальна машина створює шаруватий мат із відхиленням щільності ≤±1,5%
Попереднє пресування: безперервне попереднє пресування стрічки ущільнює мат до 120% цільової товщини при 0,8-1,2 МПа
5. Гаряче пресування
Температура: 195-205 ℃ (підігрів за допомогою термічної циркуляції масла)
Профіль тиску:
Натисніть Zone |
Тиск (МПа) |
час(и) |
функція |
Вхід |
35 | 15 | Швидке ущільнення |
Середній |
18 | 60 | Затвердіння смоли + сповільнювальна реакція |
Вихід |
5 | 15 | Зняття стресу |
Загальний час пресування: 90-110 секунд (швидка теплопередача для тонкої дошки 3 мм)
6. Постобробка
Охолодження: роликовий охолоджувач знижує температуру нижче 40 ℃ (запобігає викривленню)
Різання: високошвидкісна поперечна/обрізна пилка розпилює до 1220x2440 мм (похибка діагоналі ≤2 мм)
Шліфування: шліфувальна машина з 6 головками калібрує обидві сторони (зернистість P80→P180), допуск на товщину ±0,15 мм

Тип обладнання |
Модель/спец |
Безперервна преса |
CPS 8-отвор довжиною 38м |
Сушарка для волокна |
Триходовий поворотний φ4,2x24м |
Машина для формування |
SWD-9 Повітряна головка ±1% розх |
Ретардантне дозування |
Gravimix GMS-300 ±0,5% согл |
Шліфувальна лінія |
Монітор товщини з 6 головками + CCD |
безперервний гарячий прес
машина для сушіння волокна
формувальна машина
шліфувальна машина
Фізичні властивості:
Щільність: 850-880 кг/м⊃3; (перевірено)
MOR: ≥45 МПа (EN 310)
Вогнестійкість: ASTM E84, клас A (FSI=20, SDI=300)
Еко-стандарти:
Формальдегід: ≤0,03 мг/м⊃3; (EN717-1 E0)
Викиди VOC: GREENGUARD Gold сертифікований
Покращена вогнестійкість: неорганічні сповільнювачі утворюють бар'єр для обвуглювання при 800 ℃ (30 хв вогнестійкості)
Гарантія потужності: 150 м⊃3;/день = 16 800 дощок, OEE обладнання ≥92%
Економічність: 30% економія матеріалів + 40% скорочення місця для транспортування
Промисловість |
Випадок використання |
Пропозиція ключової вартості |
Суднобудування |
Протипожежна перегородка/стеля класу А |
Сертифіковано IMO FTPC Частина 5 |
Центри обробки даних |
Протипожежне покриття серверної шафи |
Вогнестійкий + обробка ESD |
Залізничний транзит |
Перегородкові панелі швидкісного поїзда |
Легкий (6,5 кг/м⊃2;) |
Військові об'єкти |
Вибухостійкий настінний сердечник |
Поглинання удару ≥15 кДж/м⊃2; |


Не вагайтеся! Запитайте зараз і насолоджуйтесь швидким реагуванням (підтримка 24/7)!
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Електронна пошта: osbmdfmachinery@gmail.com


