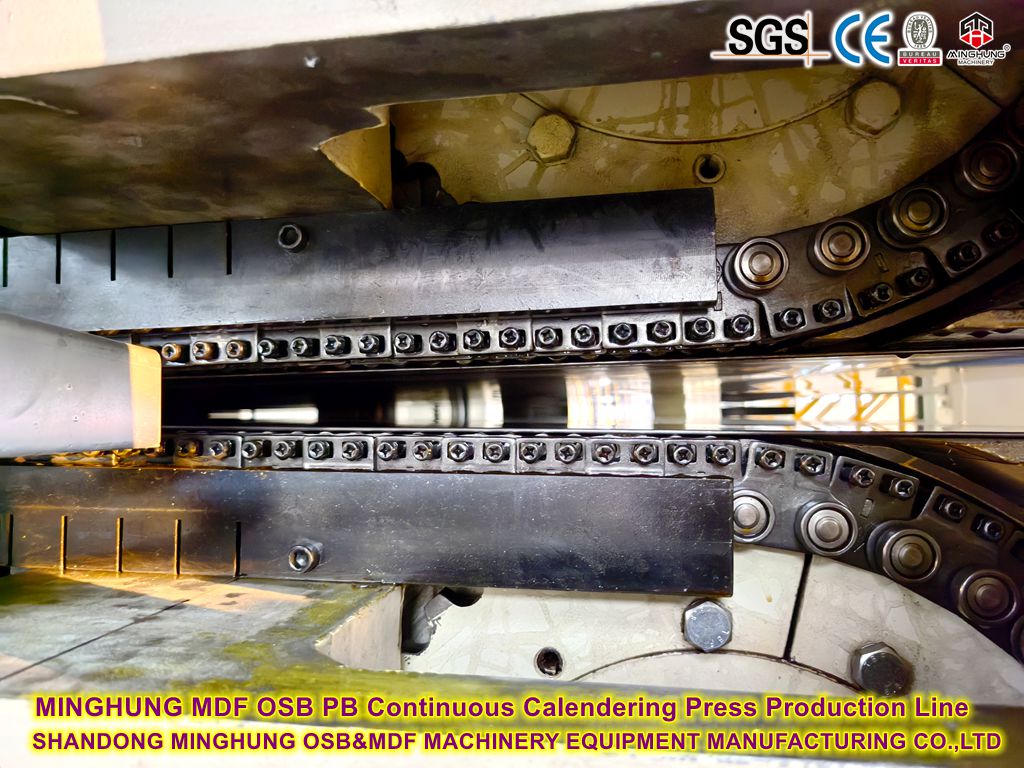
1. Mehrzonen-Druckkontrollsystem
Zonendesign: Die Presse ist entlang ihrer Länge in 20–30 unabhängige Druckzonen und entlang ihrer Breite in 5–10 Zonen unterteilt (insgesamt über 200 steuerbare Zonen).
Dynamische Druckeinstellung:
Jede Zone ist mit hochpräzisen Drucksensoren (Genauigkeit ±0,5 %) zur Drucküberwachung in Echtzeit ausgestattet.
Proportional-Servoventile passen die Kraft des Hydraulikzylinders dynamisch an das eingestellte Druckprofil an, mit einer Reaktionszeit von <50 ms.
Beispielprofil:
Einlaufzone: Hoher Druck (>5 MPa) für schnelle Mattenkomprimierung.
Mittlere Zone: Reduzierter Druck (2–3 MPa), damit Dampf entweichen kann.
Auslaufzone: Allmählicher Druckabbau zur Verhinderung einer Rückfederung.
2. Online-Dickenüberwachung und Regelung
Dickenscanner (Laser/Röntgen): Scannen Sie die Plattendicke mit mehr als 100 Punkten pro Sekunde und einer Auflösung von ±0,01 mm.
Echtzeit-Feedback: Die Dickendaten werden mit den Zielwerten verglichen → Passt den Zonendruck oder die Pressgeschwindigkeit automatisch an, um Dichteschwankungen auszugleichen.
3. Mattenvorkonditionierungstechnologien
Vorpressen: Verdichtet die Matte auf etwa 70 % der Zieldichte und beseitigt so anfängliche Dichtegradienten.
Mikrowellen-Vorwärmung (optional): Erhitzt die Kernschicht gleichmäßig und verringert so die Dichteunterschiede zwischen Kern und Oberfläche während des Heißpressens.
Anwendung von Servosteuerungssystemen in der Heißpresse
1. Servobetriebenes Hauptpresssystem
Komponente |
Traditionelle Hydraulik |
Servohydraulisch |
Antriebsmethode |
Asynchronmotor + Feste Pumpe |
Servomotor + Verstellpumpe |
Ansprechzeit |
200-500 ms |
10-50 ms |
Energieverbrauch |
Hoch (konstanter Durchfluss) |
>40 % Einsparungen (nachfragebasierter Fluss) |
Genauigkeit der Druckregelung |
±5 % |
±1 % |

2. Servosynchronisierte Stahlband-/Kettenmattensteuerung
Doppelter Servomotorantrieb:
Unabhängige Servomotoren treiben die oberen/unteren Stahlbänder an, mit Encoder-Feedback.
Echtzeit-Synchronisationsgenauigkeit ≤ ±0,1 mm, wodurch Bandschlupf oder Spannungsungleichgewichte vermieden werden, die zu Oberflächenmarkierungen führen.
Kettenmatten-Unterstützungssystem:
Servomotoren steuern die Höhe der Kettenmatte zonenweise und gleichen die Banddurchbiegung aus, um eine gleichmäßige Druckübertragung zu gewährleisten.


3. Servo-Temperaturregelung
Heißölzirkulationssystem:
Zonenweise Temperaturregelung (±1 °C) zur Vermeidung lokaler heißer/kalter Stellen.
Servoventile modulieren den Öldurchfluss und reagieren auf Änderungen der Pressengeschwindigkeit (z. B. automatische Temperaturerhöhung während der Beschleunigung).
Hilfssysteme, die eine Dichtegenauigkeit von ±3 % unterstützen
1. Intelligentes Umformsystem
Luftstromformer: Schichtförmige Faserbildung – grobe Fasern im Kern, feine Fasern auf den Oberflächen.
Online-Dichtemessgeräte (Röntgen): Ermitteln Sie die Formdichte in Echtzeit → Feedback zur Anpassung der Formkopfparameter.
2. Pressrahmen- und Heizplattendesign
FEA-optimierter Rahmen: Steifigkeit >1×10⁶ N/mm, Durchbiegung <0,1 mm/m.
Leicht konvexes Plattendesign: Gleicht die thermische Verformung während des Betriebs aus und sorgt so für eine gleichmäßige Druckverteilung.
3. Big-Data-Prozessoptimierung
Digitales Zwillingsmodell:
Sammelt Druck-/Temperatur-/Geschwindigkeitsdaten in Echtzeit → Prognostiziert die Dichteverteilung → Optimiert automatisch Prozessprofile.
Lernt aus historischen Daten, um die Steuerungspräzision kontinuierlich zu verbessern.
Technische Vorteile und Branchenvergleich
| Parameter |
Standard-HDF-Presse |
Hochpräzise Servopresse |
| Dichteabweichung |
±8 % ~ 10 % |
±2 % ~ 3 % |
| Panel-Verzugsrate |
15 % ~ 25 % |
<5 % |
| Energie pro Tonne |
120~150 kWh |
70~90 kWh |
| Dickentoleranz |
±0,15 mm |
±0,05 mm |