


MH-CHP
MINGHUNG

1. Raaka-aineiden käsittelyvaihe
Raaka-aineet: Tyypillisesti halkaisijaltaan pieni tuki, oksat, puunkäsittelyjätteet (lastut, sahanpuru) tai kierrätyspuu. Vakaa tarjonta on välttämätöntä.
Laitteet:
Hakkuri: Hakee puuraaka-aineen vaadittujen eritelmien mukaan. Kapasiteetin tulee vastata myöhempiä vaiheita (n. ~25 tonnia luukuivaa puuta/tunti, vaatii enemmän raaka-ainetilavuutta kosteuspitoisuuden mukaan). Suosittelemme suuria rumpu- tai kiekkohakkureita.
Lastujen seulonta- ja pesujärjestelmä: Poistaa ylisuuret lastut, hienoainekset, hiekan, metallin ja muut epäpuhtaudet.
Hakkeen säilytyssiilo : Tarjoaa puskuroidun varastoinnin jatkuvan ruokinnan varmistamiseksi.

2. Kuitujen valmistusvaihe (ydinvaihe)
Laitteet:
Jauhin (kuitulaite): ydinlaitteet. Erottelee puuhakkeen yksittäisiksi kuiduiksi korkean lämpötilan, korkeapaineisen höyryn alla. Vaatii sopivan kokoisia malleja. 150m³/vrk 12mm kartonkia varten tarvitaan yksi tai kaksi rinnakkaista laajamittaista jauhimaa (esim. kapasiteetti noin 8-12 tonnia luukuivaa kuitua/tunti riippuen laitteiston tehokkuudesta ja käyttötunneista).

Hartsin sekoitusjärjestelmä:
Hartsi (pääasiassa UF): Tarkkuusmittaus- ja varastointijärjestelmä.
Blender: Levitä kuituihin tasaisesti hartsia, kovetinta ja vettä hylkivää ainetta (parafiiniemulsio). Tyypillisesti käyttää nopeita sekoittimia.

Kuitujen kuivausjärjestelmä:
Flash Tube Dryer: Kuivaa nopeasti resinoidut märät kuidut kuumalla ilmalla (Energiakeskuksesta). Kuivauskapasiteetti on kriittinen pullonkaula; sen on oltava riittävän suuri ja tehokas. Tarvitsee käsitellä ~8-12 tonnia märkäkuitua/tunti (kosteus vähennetty ~50 %:sta ~8-12 %:iin).
Syklonierottimet / kuidun talteenottojärjestelmä: Erottelee kuivatut kuidut ilmavirrasta.
Palo- ja räjähdyssuojajärjestelmä: Kuivausjärjestelmä on korkean riskin alue, joka vaatii kattavan kipinäntunnistuksen, vedenpaisumuksen ja räjähdysten poistamisen.

3. Muotoilu- ja esipuristusvaihe
Laitteet:
Muovauskone: Muodostaa jatkuvan kuitumaton jakamalla kuivatut kuidut tasaisesti. 12 mm levylle tasainen maton muodostus on ratkaisevan tärkeää. Tyypillisesti käyttää mekaanista, pneumaattista (ilma) tai yhdistelmämuovausta. Muotoiluleveyden tulee vastata puristinta.

Esipuristin: Tiivistä löysä kuitumatto helpottamaan siirtämistä puristimeen ja poistaa osan ilmasta. Yleensä jatkuva hihnan esipuristus.

4. Kuumapuristusvaihe (ydinvaihe)
Laitteet:
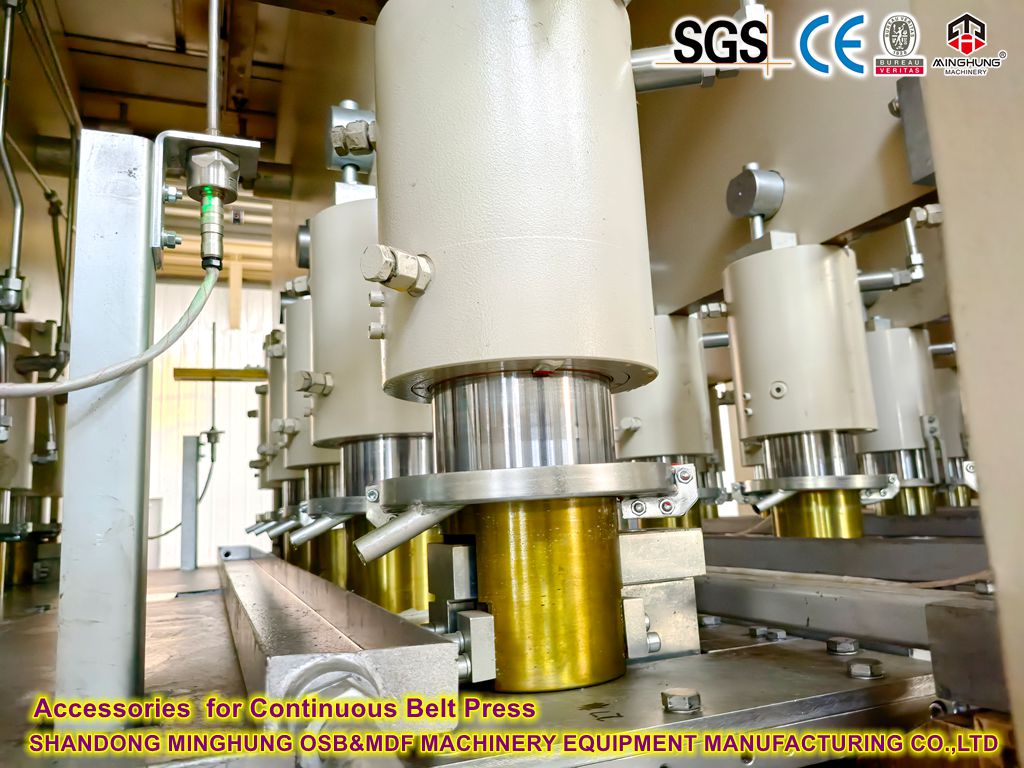
Hot Press: Tämä on linjan ydin ja suurin investointipiste. 150m³/päivä 12mm levylle jatkuva puristus on tehokkain ja yleisin valinta.
Tyyppi: Jatkuva tasapuristin (esim. CPS, ContiPress).
Leveys: Vaatii tyypillisesti 2,5 metrin (8 jalkaa) tai suuremman leveyden (esim. 2,7 m/9 jalkaa). Leveämmät puristimet mahdollistavat suuremman suorituskyvyn.
Pituus / aukko: Vaatii riittävän pituuden/määrän aukkoja varmistaakseen, että 12 mm:n levy kovettuu oikein asetetussa lämpötilassa ja paineessa (kovetusaika tyypillisesti 20-40 s/mm, eli ~4-8 minuuttia 12 mm:n levylle).
Lämmitysjärjestelmä: Korkean lämpötilan öljy- tai höyrylämmitys.
Paineensäätö: Paineprofiilien tarkka ohjaus eri puristusvaiheiden aikana.

5. Jäähdytys- ja viimeistelyvaihe
Laitteet:
Purkauskuljetin ja jäähdytystähti: Laudat poistuvat puristimesta kuumina ja vaativat hidasta jäähdytystä lähelle ympäristön lämpötilaa (alle ~40-50 °C) tähtijäähdyttimellä tai telajäähdytyslinjalla vääntymisen estämiseksi.
Pinoaja: Pinoaa jäähdytetyt, hiomattomat laudat ('vihreät laudat') käsittelyä varten (stressin tasaus).
Trimmeri-/poikittaissahat: Leikkaa suuret paneelit vakiokokoisiksi (esim. 1220x2440mm, 1830x3660mm) ja neliöi reunat. Vaatii erittäin tarkkaa ja tehokasta sahausta.
Hiontalinja: Hionta on kriittistä 12 mm MDF:lle. Vaatii leveänauhahiomakoneen (yleensä 4-, 6-päisen tai useamman) tarkan paksuustoleranssin (esim. ±0,15 mm) ja pinnan viimeistelyn saavuttamiseksi. Hiontapoisto on n. 0,5-1,0 mm.
Luokittelu- ja tarkastusasema: Manuaalinen tai automaattinen pinnan laadun, paksuuden, tiheyden jne. tarkastus lajittelua varten.
Niputus/pakkauskone: Niputtelee/pakkaa valmiit levyt.
kuivausteline
poikkisaha
hiomakone
6. Apujärjestelmät
Energiakeskus: Tarjoaa lämpöä tuotantoon (jalostushöyry, kuivausilma, puristusöljy/höyry). Polttoaineena käytetään pääasiassa puujätteitä (kuori, hiomakonepöly, -romu) biomassakattiloiden kautta, kaasu-/öljykattiloiden tukena. Asteikon on vastattava koko linjan lämmöntarvetta.

Pölynkeräysjärjestelmä: Suuri keskuspölynkeräysjärjestelmä (ensisijaisesti pussisuodattimet), joka kattaa kaikki pölynmuodostuskohdat (hakeutus, seulonta, hionta, muovaus) ympäristöstandardien mukaisesti.
Paineilmajärjestelmä: Toimittaa instrumentti- ja ohjausilmaa.
Sähköinen ohjausjärjestelmä: Tehtaanlaajuinen PLC/DCS-automaatio keskitettyyn valvontaan ja prosessien ohjaukseen.

Hydraulijärjestelmä: Antaa tehoa puristimelle, esipuristimelle jne.
Vedenkäsittelyjärjestelmä: T käsittelee prosessijätevettä (jos sitä syntyy esim. jalostuksessa).
VOC-päästöjen vähentämisjärjestelmä: Käsittelee kuivauksesta, puristamisesta jne. aiheutuvat orgaaniset päästöt (ylenevässä määrin tiukemmat ympäristövaatimukset).
Päivittäinen teho: 150 m³
Käyttötunnit: Perustuu 24 tunnin käyttöön (huollon/vuoromuutokset huomioiden, tehokas tuotantoaika ~22 tuntia).
Tuntiteho: 150 m³ / 22 tuntia ≈ 6,82 m³/tunti
Laudan tiheys: Oletus standarditiheys ~750 kg/m³
Luukuivatun kuidun tuntikohtainen tarve: 6,82 m³/h 750 kg/m³ ≈ 5 115 kg/h (noin 5,1 tonnia/tunti). Tuotantohäviöiden, hiontakorvauksen jne. huomioon ottaen jauhinjärjestelmän suunnittelukapasiteetin tulisi olla 6-7 tonnia luukuivaa kuitua/tunti tai enemmän.
Kuivauskapasiteetti: Olettaen märän kuidun kosteus ~50%, märkäkuitumäärä: 5 115 kg/h / (1 - 0,5) = 10 230 kg/h (n. 10,2 tonnia/tunti). Kuivaajan on käsiteltävä tätä virtausnopeutta kosteuden kohdistamiseksi.
Puristuskapasiteetti: 2,5 m leveällä ja 12 mm paksulla levyllä, tavoitelinjan nopeus: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 metriä/tunti. Jatkuvan puristimen on saavutettava tai ylitettävä tämä nopeus varmistaen samalla kunnollinen kovettuminen.

Täydellinen keskikokoinen MDF-tuotantolinja vaatii suuren investoinnin. 12 mm:n kartonkilinjalle, jonka päivittäinen tuotto on 150 m³ ydinlaitteiden (kuumahionta, ladonta, jatkuvapuristuskone, hiomalinja) osuus kokonaisinvestoinneista on noin 60-70 %, kun taas apulaitteiden ja -järjestelmien osuus on noin 30-40 %.
Voimme suunnitella yhteensopivia mekaanisia laitteita eri tarpeidesi mukaan, kuten erilaiset raaka-aineet, erilainen tuotantokapasiteetti ja eri paneelipaksuudet. Kun olet ymmärtänyt tilanteesi, tiimimme voi suunnitella sinulle sopivan tarjouksen.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


