


MH-CHP
MINGHUNG
 |
Principe technique : contrôle de précision du profil de pression dynamique |
Un profil de pression personnalisable signifie que la presse peut être divisée en plusieurs zones de contrôle de pression indépendantes sur toute sa longueur. La pression dans chaque zone peut être réglée indépendamment, formant collectivement un programme de pression dynamique « sur mesure » pour un produit spécifique.
Un profil de pression optimisé pour la production de panneaux de 40 mm d'épaisseur comprend généralement quatre étapes clés :
1. Étape 1 : Zone initiale de prépressage et de désaération (section d'alimentation)
Réglage de la pression : pression moyenne-basse.
Fonction : Cette étape ne vise pas une haute pression instantanée mais utilise une pression modérée pour comprimer au préalable le tapis lâche et expulser la majeure partie de l'air interne. Cela permet également au tapis épais d'être « pincé » en douceur dans la presse, réduisant ainsi les chocs mécaniques et les problèmes d'alimentation du tapis.
2. Étape 2 : Zone de compactage et de plastification du noyau (section médiane avant)
Réglage de la pression : augmente rapidement jusqu'à et maintient la pression maximale.
Fonction : Après préchauffage et désaération, une pression maximale est appliquée pour forcer les brins/fibres en contact étroit, éliminant ainsi les vides. Cela garantit un transfert de chaleur efficace vers le noyau et initie la plastification de la lignine, créant ainsi des conditions optimales pour la liaison de la résine. Il s’agit de l’étape la plus critique pour la densité et la résistance globales.
3. Étape 3 : Rampe de pression et zone de réglage (section médiane arrière)
Réglage de la pression : réduction progressive de la pression par étapes.
Fonction : à mesure que le noyau atteint la température et que la résine commence à durcir, la pression est progressivement réduite. Cela permet à la vapeur résiduelle et aux substances volatiles de s'échapper de manière douce et régulière, évitant ainsi les « coups » ou les cloques internes. Le processus lent de réduction de la pression est essentiel pour libérer les contraintes internes et réduire le retour élastique.
4. Étape 4 : Stabilisation de la pression et zone de durcissement final (section de sortie)
Réglage de la pression : faible pression de maintenance.
Fonction : Dans l'étape de durcissement finale, seule une faible pression est nécessaire pour maintenir la forme du panneau, supprimer l'expansion due aux contraintes internes et garantir que le panneau termine le durcissement dans un état stable, obtenant ainsi une excellente stabilité dimensionnelle.
Grâce à cette « chaîne de montagnes de pression » dynamique et méticuleusement conçue, la presse guide intelligemment le tapis d'un état lâche à un panneau solide.

|
Principe de fonctionnement de la presse continue |
Le principe de fonctionnement d'une presse continue peut être résumé comme suit : le tapis est transporté en continu, pris en sandwich entre deux courroies en acier massives, à travers un « tunnel » fermé qui intègre les fonctions de chauffage, de pressage et de durcissement, se transformant d'un matériau en vrac en un panneau solide lorsqu'il est en mouvement.
Le processus détaillé est le suivant :
1. Formage et alimentation
Les matières premières préparées forment un « tapis » continu et uniforme sur une bande en acier mobile via une station de formage.
Ce tapis est introduit en douceur dans l'entrée de la presse continue.
2. Transport et synchronisation par courroie en acier
Deux courroies en acier robustes, parallèles et sans fin, serrent étroitement le tapis par le haut et par le bas.
Entraînées par les rouleaux d'entraînement principaux, les courroies fonctionnent de manière synchrone à une vitesse définie, garantissant que le tapis est transporté sans distorsion ni désalignement.
3. Zone de pressage - Le processus de formage du noyau
C'est le cœur de la presse. Les courroies en acier portant le tapis entrent dans une zone de pressage constituée d'une série de plateaux chauffés.
Chauffage : Les plateaux, circulant en interne avec de l'huile thermique ou de la vapeur à haute température, transfèrent la chaleur de manière continue et uniforme à travers les courroies en acier jusqu'au tapis.
Pressage : De nombreux rouleaux de support ou vérins de pression au-dessus et au-dessous des bandes en acier exercent une pression énorme et précisément contrôlée sur le tapis.
Profil de pression personnalisable : comme indiqué, la presse est divisée en plusieurs zones de pression sur toute sa longueur. Un système hydraulique intelligent permet une programmation précise de la pression dans chaque zone, créant un profil de pression optimisé, parfaitement adapté au durcissement de planches de 40 mm d'épaisseur.
4. Durcissement et formage
Sous l'action combinée d'une température et d'une pression élevées, l'humidité présente dans le tapis s'évapore, la résine fond et subit une réticulation, et la lignine se plastifie, liant finalement les matières premières en vrac en un panneau solide et intégré.
L'ensemble de ce processus est continu ; le tapis subit des modifications physiques et chimiques lors du déplacement.
5. Sortie et post-traitement
Le panneau entièrement durci sort de la presse sous la forme d'une « bande de panneau » continue.
Cette bande continue est ensuite découpée et découpée aux dimensions finales requises par des systèmes de sciage avant de passer aux stations de refroidissement et d'empilage.
Caractéristique clé : Par rapport aux presses intermittentes, les presses continues permettent une production non-stop, offrant des avantages significatifs en termes de rendement élevé, de qualité constante, de faible consommation d'énergie et d'automatisation élevée.
|
Composants essentiels de la presse continue |
Cet équipement massif peut être considéré comme une intégration de plusieurs sous-systèmes de précision travaillant de concert. Ses principaux composants comprennent :
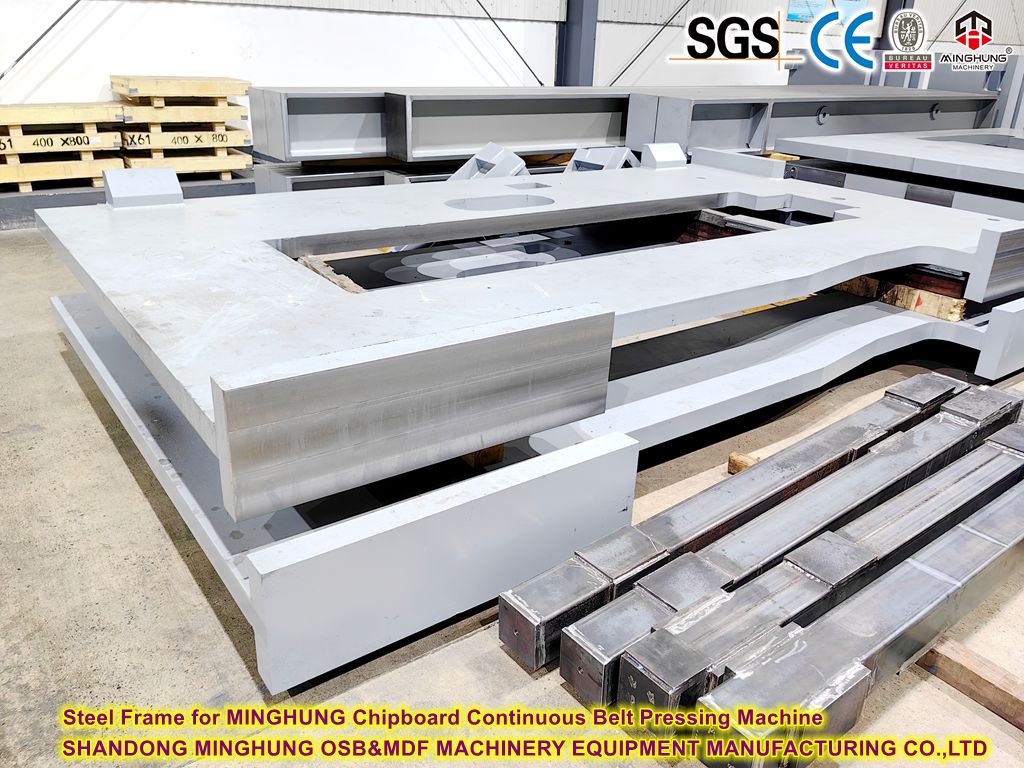
1. Cadre et structure de base
Fonction : Le « squelette » de l'ensemble de la presse, fabriqué à partir de plaques d'acier à haute résistance. Il supporte toutes les pièces mobiles et résiste aux forces de pression. Il doit être extrêmement robuste et stable pour garantir la précision du pressage.
2. Système de ceinture en acier
Fonction : Agit comme un « moule mobile », responsable du transport du tapis et du transfert de chaleur et de pression.
Comprend :
Deux courroies en acier sans fin : fabriquées en acier allié spécial, résistantes aux températures élevées et à haute résistance.
Rouleaux d'entraînement : fournissent la force motrice nécessaire au mouvement de la courroie.
Dispositif de tension : maintient une tension constante de la courroie pour éviter le glissement et le désalignement.
Système d'alignement : surveille et ajuste automatiquement la position de la courroie pour garantir un fonctionnement stable.

3. Système de chauffage
Fonction : Fournit la chaleur nécessaire au durcissement du tapis.
Comprend :
Plateaux chauffants : situés à l'intérieur des courroies en acier, comportant des canaux internes ; ce sont les échangeurs de chaleur directs.
Unité de chauffage : telle qu'un réchauffeur d'huile thermique ou une chaudière à vapeur, chargée de chauffer le fluide thermique.
Pompes de circulation et tuyauterie : Transportez le fluide à haute température vers les différents plateaux.
4. Système hydraulique
Fonction : Les « muscles » de la presse, générant et contrôlant précisément la pression nécessaire au pressage. C’est la clé pour obtenir le profil de pression personnalisable.
Comprend :
Unité de puissance hydraulique principale : La source d’énergie.
Vérins hydrauliques / servovalves : les actionneurs qui appliquent une pression. Les servovalves à haute réponse sont essentielles pour obtenir un contrôle précis de la pression.
Collecteurs de commande et tuyauterie : dirigez et contrôlez le débit du fluide hydraulique.

5. Système de rouleaux
Fonction : soutient les courroies en acier, transfère la pression et guide leur mouvement.
Comprend : Un grand nombre de rouleaux de support, de rouleaux de guidage, etc., densément répartis entre les courroies et les plateaux en acier pour assurer une répartition uniforme de la pression et réduire le frottement et la déformation de la courroie.

6. Dispositifs d'entrée et de sortie
Dispositif d'alimentation : garantit que le tapis entre dans la presse en douceur et correctement synchronisé, comprenant souvent un alimentateur de prépresse et synchronisé.
Dispositif de sortie : reçoit et transporte la bande de panneaux chaude et pressée.
7. Système de contrôle automatisé
Fonction : Le « cerveau et le système nerveux » de l’ensemble de la presse.
Comprend :
Automate central : reçoit les signaux de tous les capteurs et régule automatiquement tous les actionneurs en fonction de recettes de processus prédéfinies.
Interface homme-machine : les opérateurs surveillent l'ensemble du processus, définissent les paramètres et appellent des recettes via l'écran tactile.
Réseau de capteurs : les « yeux et oreilles » dispersés dans tout l'équipement, collectant des données en temps réel.

|
Composants techniques permettant un profil de pression personnalisable |
1. Système servo hydraulique de haute précision et à haute réponse
Le « muscle » du système. Il utilise des pompes hydrauliques servo-entraînées ou des servovalves proportionnelles pour un réglage continu et en milliseconde de la pression du cylindre, permettant une exécution fluide des points de consigne de profil complexes.
2. Réseau distribué de capteurs de pression et de position
De nombreux capteurs de pression et de déplacement de haute précision le long de la longueur de la presse surveillent en temps réel la pression et l'épaisseur du panneau, fournissant ainsi un retour d'information continu au système de contrôle.
3. Contrôleur central intelligent (PLC et HMI)
Le « cerveau » du système. Un automate hautes performances stocke des centaines de recettes de pression pour différents produits. Il envoie des commandes en temps réel au système hydraulique en fonction du profil prédéfini et du retour du capteur, garantissant ainsi un contrôle précis en boucle fermée.
Les opérateurs peuvent facilement appeler, modifier et stocker des recettes via l'IHM à écran tactile, permettant ainsi un changement de produit « d'une seule touche ».
4. Structure mécanique robuste et système de rouleaux
Le cadre de presse renforcé, les plateaux chauffants et les rouleaux de support résistent aux charges immenses de la production de panneaux de 40 mm, garantissant une déformation minimale sous haute pression et fournissant une plate-forme stable pour un contrôle précis.
|
Avantages et valeur apportés aux clients |
Qualité révolutionnaire des panneaux épais :
Force de liaison interne supérieure : un transfert de pression efficace garantit une liaison constante de la surface au noyau, améliorant considérablement les valeurs IB.
Stabilité dimensionnelle exceptionnelle : la descente de pression optimisée libère les contraintes internes, réduisant considérablement le retour élastique et assurant un contrôle précis de l'épaisseur.
Distribution uniforme de la densité : permet d'obtenir un gradient de densité idéal de la surface au noyau, résolvant complètement le problème de la « douceur ».
Flexibilité de processus inégalée :
'Un produit, un profil' : le profil de pression optimal peut être personnalisé pour des panneaux fabriqués à partir de différentes matières premières, épaisseurs et exigences de densité, permettant une véritable fabrication flexible.
Changement rapide de recette : le changement de produit s'effectue en appelant la recette sous pression correspondante en un seul clic, ce qui réduit considérablement le temps de configuration et le gaspillage de transition.
Efficacité de production améliorée et avantages économiques :
Taux de rejet réduit : un contrôle précis de la pression élimine pratiquement les défauts tels que le délaminage et les cloques causés par une pression inappropriée.
Consommation d'énergie optimisée : la pression est appliquée à la demande, évitant ainsi le gaspillage d'énergie lié au maintien d'une pression ultra-élevée tout au long du cycle de presse.
Capacité d'expansion du marché : permet une production stable de panneaux spécialisés haut de gamme et ultra-épais, permettant l'entrée dans des segments à marge élevée comme les planchers de conteneurs et les panneaux structurels, acquérant ainsi un avantage concurrentiel.
|
Notre entreprise |
Shandong MingHung OSB&MDF Machinery Equipment est une usine professionnelle chinoise spécialisée dans la fabrication et l'offre de machines à panneaux à base de bois, y compris la machine de fabrication d'OSB, la machine de fabrication de MDF et la machine de fabrication de panneaux de particules/PB.
La série de produits MINGHUNG comprend des panneaux de fibres de densité moyenne (MDF), des panneaux de fibres de haute densité (HDF), des panneaux de particules (PB), des panneaux de copeaux orientés (OSB), une ligne de production de presse à chaleur multicouche de panneaux de particules super résistants (LSB), une ponceuse à large bande double face à épaisseur fixe, une scie à jauge, une machine de pavage mécanique, une machine de pavage à flux d'air, un séchoir à canaux, un super écran, un système de post-traitement, un système de refroidissement de panneaux artificiels, un tour, un empileur, un chariot de stockage et de transport. etc. Pour les équipements de panneaux artificiels principalement impliqués dans les panneaux de particules, les panneaux de fibres de densité moyenne, les panneaux à copeaux orientés et les machines à contreplaqué multicouche.


Pour plus d'informations, n'hésitez pas à nous contacter, nous vous répondrons rapidement et vous proposerons des vidéos de travail avec vous.
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


