


MH-CHP
MINGHUNG
 |
Tekninen periaate: Dynaamisen paineprofiilin tarkkuussäätö |
Mukautettava paineprofiili tarkoittaa, että puristin voidaan jakaa useisiin itsenäisiin paineensäätövyöhykkeisiin sen pituudella. Jokaisen vyöhykkeen paine voidaan asettaa itsenäisesti muodostaen yhdessä dynaamisen paineohjelman, joka on 'räätälöity' tietylle tuotteelle.
Optimoitu paineprofiili 40 mm paksuisten paneelien valmistukseen sisältää tyypillisesti neljä avainvaihetta:
1. Vaihe 1: Ensimmäinen esipuristus ja ilmanpoistoalue (syöttöosa)
Paineen asetus: Keski-matala paine.
Toiminto: Tässä vaiheessa ei tavoitella välitöntä korkeaa painetta, vaan käytetään kohtalaista painetta puristamaan alustavasti löysä matto ja poistamaan suurimman osan sisäilmasta. Se mahdollistaa myös paksun maton 'nipistämisen' puristimeen sujuvasti, mikä vähentää mekaanisia iskuja ja maton syöttöongelmia.
2. Vaihe 2: Ytimen tiivistys- ja plastisointivyöhyke (etuosan keskiosa)
Paineen asetus: Nostaa nopeasti maksimipaineen ja ylläpitää sitä.
Toiminto: Esilämmityksen ja ilmanpoiston jälkeen käytetään maksimipainetta säikeiden/kuitujen pakottamiseksi läheiseen kosketukseen, mikä poistaa tyhjiä paikkoja. Tämä varmistaa tehokkaan lämmönsiirron ytimeen ja käynnistää ligniinin pehmityksen, mikä luo optimaaliset olosuhteet hartsin sitoutumiselle. Tämä on kriittisin vaihe kokonaistiheyden ja lujuuden kannalta.
3. Vaihe 3: Paineen alennus ja asetusvyöhyke (Takaosan keskiosa)
Paineen asetus: Asteittainen, asteittainen paineenalennus.
Toiminta: Kun ydin saavuttaa lämpötilan ja hartsi alkaa kovettua, painetta alennetaan asteittain. Tämä mahdollistaa jäännöshöyryn ja haihtuvien aineiden poistumisen tasaisesti ja tasaisesti, mikä estää 'iskuja' tai sisäisiä rakkuloita. Hidas alennettu paineprosessi on avain sisäisen jännityksen poistamiseksi ja takaisinjouston vähentämiseksi.
4. Vaihe 4: Paineenvakautus ja lopullinen kovetusvyöhyke (lähtöosa)
Paineen asetus: Matala huoltopaine.
Toiminta: Viimeisessä kovettumisvaiheessa tarvitaan vain pientä painetta paneelin muodon säilyttämiseksi, sisäisen jännityksen aiheuttaman laajenemisen estämiseksi ja sen varmistamiseksi, että paneeli kovettuu täydellisesti vakaassa tilassa, jolloin saavutetaan erinomainen mittavakaus.
Tämän huolellisesti suunnitellun, dynaamisen 'painevuorijonon' kautta puristin ohjaa maton älykkäästi löysästä tilasta kiinteään paneeliin.

|
Jatkuvan painon toimintaperiaate |
Jatkuvan puristimen toimintaperiaate voidaan tiivistää seuraavasti: Mattoa kuljetetaan jatkuvasti kahden massiivisen teräshihnan välissä suljetun 'tunnelin' läpi, joka yhdistää lämmitys-, puristus- ja kovetustoiminnot ja muuttuu irtonaisesta materiaalista kiinteäksi paneeliksi liikkeen aikana.
Yksityiskohtainen prosessi on seuraava:
1. Muotoilu ja syöttö
Valmistetut raaka-aineet muodostavat jatkuvan, yhtenäisen 'maton' liikkuvalle teräshihnalle muodostusaseman kautta.
Tämä matto syötetään tasaisesti jatkuvan puristimen tuloaukkoon.
2. Teräshihnan kuljetus ja synkronointi
Kaksi rinnakkaista, päättymätöntä raskaan kaluston teräshihnaa asettavat maton tiukasti päällekkäin ylhäältä ja alhaalta.
Pääkäyttörullien ohjaamana hihnat kulkevat synkronisesti asetetulla nopeudella varmistaen, että matto kulkeutuu ilman vääristymiä tai kohdistusvirheitä.
3. Puristusvyöhyke – ytimen muodostusprosessi
Tämä on lehdistön sydän. Mattoa kantavat teräshihnat menevät puristusvyöhykkeelle, joka koostuu sarjasta kuumennettuja levyjä.
Lämmitys: Levyt, jotka kierrätetään sisäisesti korkean lämpötilan lämpööljyllä tai höyryllä, siirtävät lämpöä jatkuvasti ja tasaisesti teräshihnojen kautta matolle.
Puristus: Lukuisat tukirullat tai painesylinterit teräshihnojen ylä- ja alapuolella kohdistavat mattoon valtavan, tarkasti hallitun paineen.
Mukautettava paineprofiili: Kuten mainittiin, puristin on jaettu useisiin painevyöhykkeisiin sen pituudella. Älykäs hydraulijärjestelmä mahdollistaa jokaisen vyöhykkeen paineen tarkan ohjelmoinnin, mikä luo optimoidun paineprofiilin, joka sopii täydellisesti 40 mm paksuisten levyjen kovettumiseen.
4. Kovetus ja muotoilu
Korkean lämpötilan ja paineen yhteisvaikutuksessa maton sisällä oleva kosteus haihtuu, hartsi sulaa ja silloittuu, ja ligniini pehmittyy ja lopulta sitoo irtonaiset raaka-aineet kiinteäksi, integroiduksi paneeliksi.
Tämä koko prosessi on jatkuva; matto käy läpi fyysisiä ja kemiallisia muutoksia liikkuessaan.
5. Ulossyöttö ja jälkikäsittely
Täysin kovettunut paneeli poistuu puristimesta jatkuvana 'paneeliliuskana'.
Tämä jatkuva nauha leikataan sitten ja leikataan poikki vaadittuihin lopullisiin mittoihin sahausjärjestelmillä ennen kuin siirrytään jäähdytys- ja pinoamisasemiin.
Keskeinen ominaisuus: Jatkopuristimiin verrattuna jatkuvat puristimet mahdollistavat jatkuvan tuotannon, mikä tarjoaa merkittäviä etuja korkean tehon, tasaisen laadun, alhaisen energiankulutuksen ja korkean automaation suhteen.
|
Jatkuvan painon pääkomponentit |
Tätä massiivista laitteistoa voidaan pitää useiden yhdessä toimivien tarkkuusalijärjestelmien yhdistämisenä. Sen pääkomponentteja ovat:
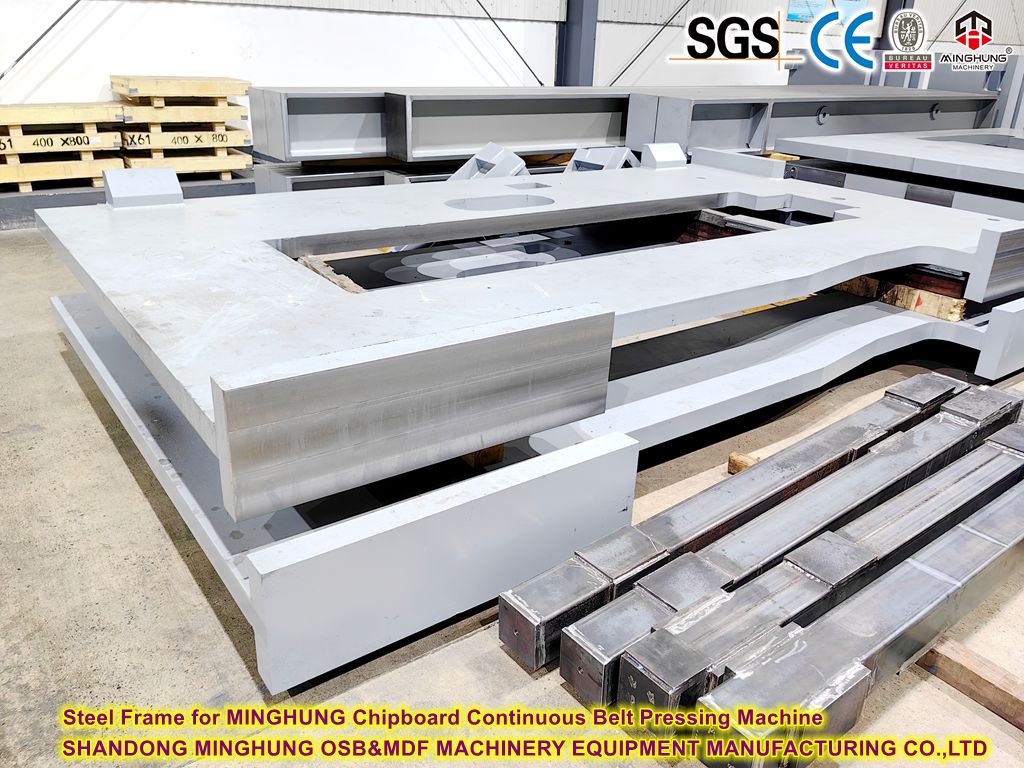
1. Runko ja pohjarakenne
Toiminto: Koko puristimen 'luuranko', valmistettu lujista teräslevyistä. Se tukee kaikkia liikkuvia osia ja kestää puristusvoimia. Sen on oltava erittäin tukeva ja vakaa puristustarkkuuden varmistamiseksi.
2. Teräshihnajärjestelmä
Toiminto: Toimii 'liikkuvana muotina', joka vastaa maton kuljettamisesta ja lämmön ja paineen siirtämisestä.
Sisältää:
Kaksi päätöntä teräshihnaa: Valmistettu erikoisseosteräksestä, kestää korkeita lämpötiloja ja suurta lujuutta.
Vetorullat: Tarjoaa käyttövoimaa hihnan liikkeelle.
Kiristyslaite: Ylläpitää hihnan tasaisen kireyden estääkseen liukumisen ja kohdistusvirheen.
Kohdistusjärjestelmä: Valvoo ja säätää automaattisesti hihnan asentoa vakaan toiminnan varmistamiseksi.

3. Lämmitysjärjestelmä
Toiminto: Tarjoaa maton kovettumiseen tarvittavan lämmön.
Sisältää:
Lämmityslevyt: sijaitsevat teräshihnojen sisällä, ja niissä on sisäiset kanavat; ne ovat suoria lämmönvaihtimia.
Lämmitysyksikkö: Kuten lämpööljylämmitin tai höyrykattila, joka vastaa lämpöväliaineen lämmittämisestä.
Kiertopumput ja putket: Kuljeta korkean lämpötilan väliaine eri levyille.
4. Hydraulijärjestelmä
Tehtävä: Puristimen 'lihakset', jotka tuottavat ja säätelevät tarkasti puristamiseen tarvittavaa painetta. Tämä on avainasemassa mukautettavan paineprofiilin saavuttamisessa.
Sisältää:
Päähydraulinen voimayksikkö: Virtalähde.
Hydraulisylinterit / servoventtiilit : Toimilaitteet, jotka kohdistavat painetta. Korkeavasteiset servoventtiilit ovat keskeisiä tarkan paineensäädön saavuttamisessa.
Ohjausjakotukit ja putket: Ohjaa ja ohjaa hydraulinesteen virtausta.

5. Rullajärjestelmä
Toiminto: Tukee teräshihnoja, siirtää painetta ja ohjaa niiden liikettä.
Sisältää: Suuri määrä tukirullia, ohjausrullia jne., jotka on jaettu tiiviisti teräshihnojen ja -levyjen välillä varmistamaan tasaisen paineen jakautumisen ja vähentämään hihnan kitkaa ja muodonmuutoksia.

6. Syöttö- ja ulossyöttölaitteet
Syöttölaite: Varmistaa, että matto menee puristimeen sujuvasti ja oikein synkronoituna, usein mukana esipuristin ja synkronoitu syöttölaite.
Ulossyöttölaite: Vastaanottaa ja välittää kuuman, puristetun paneeliliuskan.
7. Automatisoitu ohjausjärjestelmä
Tehtävä: Koko lehdistön 'aivot ja hermosto'.
Sisältää:
Keski-PLC: Vastaanottaa signaalit kaikista antureista ja säätelee automaattisesti kaikkia toimilaitteita esiasetettujen prosessireseptien perusteella.
Ihmisen ja koneen välinen käyttöliittymä: Käyttäjät valvovat koko prosessia, asettavat parametreja ja hakevat reseptejä kosketusnäytön kautta.
Anturiverkko: 'silmät ja korvat' hajallaan laitteessa kerääen reaaliaikaista tietoa.

|
Tekniset komponentit, jotka mahdollistavat mukautettavan paineprofiilin |
1. Erittäin tarkka, erittäin reagoiva hydraulinen servojärjestelmä
Järjestelmän 'lihas'. Se käyttää servokäyttöisiä hydraulipumppuja tai suhteellisia servoventtiilejä millisekuntitason, portaaton sylinterin paineen säätöön, mikä mahdollistaa monimutkaisten profiilien asetusarvojen sujuvan suorittamisen.
2. Hajautettu paine- ja sijaintianturiverkko
Lukuisat erittäin tarkat paine- ja siirtymäanturit puristimen pituudella valvovat reaaliaikaista painetta ja paneelin paksuutta, mikä antaa jatkuvaa palautetta ohjausjärjestelmään.
3. Älykäs keskusohjain (PLC & HMI)
Järjestelmän 'aivot'. Tehokas PLC tallentaa satoja painereseptejä eri tuotteille. Se antaa reaaliaikaisia komentoja hydraulijärjestelmälle esiasetetun profiilin ja anturin palautteen perusteella varmistaen tarkan suljetun silmukan ohjauksen.
Käyttäjät voivat helposti soittaa, muokata ja tallentaa reseptejä kosketusnäytön käyttöliittymän kautta, mikä mahdollistaa 'yhden kosketuksen' tuotteen vaihdon.
4. Vankka mekaaninen rakenne ja rullajärjestelmä
Vahvistettu puristuskehys, lämmityslevyt ja tukirullat kestävät 40 mm:n paneelituotannon valtavat kuormitukset, mikä varmistaa minimaalisen muodonmuutoksen korkeassa paineessa ja tarjoaa vakaan alustan tarkalle ohjaukselle.
|
Edut ja arvo asiakkaille |
Vallankumouksellinen paksujen paneelien laatu:
Ylivoimainen sisäinen sidoslujuus: Tehokas paineensiirto varmistaa tasaisen sidoksen pinnasta ytimeen, mikä parantaa merkittävästi IB-arvoja.
Poikkeuksellinen mittavakaus: Optimoitu paineenalennus vapauttaa sisäisen jännityksen vähentäen huomattavasti takaisinjoustoa ja varmistaen tarkan paksuuden hallinnan.
Tasainen tiheyden jakautuminen: Saavuttaa ihanteellisen tiheysgradientin pinnasta ytimeen, ratkaisee 'pehmeys'-ongelman.
Ennennäkemätön prosessin joustavuus:
'Yksi tuote, yksi profiili': Optimaalinen paineprofiili voidaan räätälöidä eri raaka-aineista valmistetuille paneeleille, paksuuksille ja tiheysvaatimuksille, mikä mahdollistaa todellisen joustavan valmistuksen.
Nopea reseptinvaihto: Tuotteen vaihtaminen tapahtuu kutsumalla vastaava paineresepti yhdellä napsautuksella, mikä vähentää huomattavasti asetusaikaa ja siirtymähävikkiä.
Parannettu tuotantotehokkuus ja taloudelliset edut:
Pienempi hylkäyssuhde: Tarkka paineensäätö eliminoi käytännöllisesti katsoen virheellisen paineen aiheuttamat viat, kuten delaminaatio ja rakkuloita.
Optimoitu energiankulutus: Painetta kohdistetaan tarpeen mukaan, jolloin vältetään energiahukkaa, joka aiheutuu erittäin korkean paineen ylläpitämisestä koko puristusjakson ajan.
Markkinoiden laajentamiskyky: Mahdollistaa korkealaatuisten, erittäin paksujen erikoispaneelien vakaan tuotannon, mikä mahdollistaa pääsyn korkean katteen segmentteihin, kuten konttilattiat ja rakennepaneelit, ja saavuttaa kilpailuetua.
|
Yrityksemme |
Shandong MingHung OSB & MDF Machinery Equipment on kiinalainen ammattimainen tehdas, joka on erikoistunut puupohjaisten levykoneiden, mukaan lukien OSB-valmistuskoneen, MDF-valmistuskoneen ja lastulevyn / PB-valmistuskoneen, valmistukseen ja tarjoamiseen.
MINGHUNG-tuotesarjaan kuuluvat keskitiheyskuitulevy (MDF), korkeatiheyksinen kuitulevy (HDF), lastulevy (PB), orientoitu lastulevy (OSB), vaneroitava erittäin vahva lastulevy (LSB) monikerroksinen lämpöpuristintuotantolinja, kaksipuolinen kiinteän paksuinen laajakaistahiomakone, mittasaha, mekaaninen päällystyskone, ilmavirtauspäällystyskone, kanavakuivain, sorvausjärjestelmä, superseula pinoaja, varastointi- ja kuljetuskärry. jne. Keinotekoisille paneelilaitteille, jotka liittyvät pääasiassa lastulevyyn, keskitiheyksiseen kuitulevyyn, orientoituun lastulevyyn ja monikerroksisiin vanerikoneisiin.


Jos haluat lisätietoja, ota meihin yhteyttä, vastaamme sinulle nopeasti ja tarjoamme työvideoita kanssasi.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Sähköposti: osbmdfmachinery@gmail.com


