


MH-CHP
MINGHUNG
 |
Zasada techniczna: Precyzyjna kontrola profilu ciśnienia dynamicznego |
Konfigurowalny profil ciśnienia oznacza, że prasę można podzielić na wiele niezależnych stref kontroli ciśnienia wzdłuż jej długości. Ciśnienie w każdej strefie można ustawić niezależnie, tworząc wspólnie dynamiczny program ciśnienia „szyty na miarę” dla konkretnego produktu.
Zoptymalizowany profil ciśnienia do produkcji paneli o grubości 40 mm zazwyczaj obejmuje cztery kluczowe etapy:
1. Etap 1: Strefa wstępnego prasowania wstępnego i odpowietrzania (sekcja doprowadzająca)
Ustawienie ciśnienia: Średnio-niskie ciśnienie.
Funkcja: Ten etap nie ma na celu natychmiastowego uzyskania wysokiego ciśnienia, ale wykorzystuje umiarkowane ciśnienie, aby wstępnie ścisnąć luźną matę i usunąć większość wewnętrznego powietrza. Umożliwia także płynne „wciśnięcie” grubej maty w prasę, redukując wstrząsy mechaniczne i problemy z podawaniem maty.
2. Etap 2: Strefa zagęszczenia i plastyfikacji rdzenia (część środkowa)
Ustawienie ciśnienia: Szybko zwiększa się i utrzymuje ciśnienie maksymalne.
Funkcja: Po podgrzaniu i odpowietrzeniu stosuje się maksymalne ciśnienie, aby zmusić pasma/włókna do ścisłego kontaktu, eliminując puste przestrzenie. Zapewnia to efektywne przekazywanie ciepła do rdzenia i inicjuje plastyfikację ligniny, tworząc optymalne warunki wiązania żywicy. Jest to najbardziej krytyczny etap dla ogólnej gęstości i siły.
3. Etap 3: Strefa zmniejszania i ustawiania ciśnienia (środkowa część tylna)
Ustawianie ciśnienia: Stopniowa redukcja ciśnienia.
Funkcja: Gdy rdzeń osiąga temperaturę i żywica zaczyna utwardzać, ciśnienie stopniowo maleje. Pozwala to na płynną i równomierną ucieczkę resztkowej pary i substancji lotnych, zapobiegając „uderzeniom” lub wewnętrznym pęcherzom. Powolny proces obniżonego ciśnienia jest kluczem do uwolnienia naprężeń wewnętrznych i zmniejszenia sprężynowania.
4. Etap 4: Strefa stabilizacji ciśnienia i końcowego utwardzania (sekcja wylotowa)
Ustawienie ciśnienia: Niskie ciśnienie konserwacyjne.
Funkcja: Na ostatnim etapie utwardzania potrzebne jest jedynie niskie ciśnienie, aby utrzymać kształt panelu, stłumić rozszerzanie na skutek naprężeń wewnętrznych i zapewnić, że panel zakończy utwardzanie w stabilnym stanie, osiągając doskonałą stabilność wymiarową.
Poprzez to skrupulatnie zaprojektowane, dynamiczne „ciśnieniowe pasmo górskie” prasa inteligentnie prowadzi matę ze stanu luźnego do litego panelu.

|
Zasada działania prasy ciągłej |
Zasadę działania prasy ciągłej można podsumować w następujący sposób: Mata jest transportowana w sposób ciągły, umieszczona pomiędzy dwoma masywnymi stalowymi pasami, przez zamknięty „tunel”, który łączy w sobie funkcje ogrzewania, prasowania i utwardzania, przekształcając się z luźnego materiału w solidny panel w ruchu.
Szczegółowy proces wygląda następująco:
1. Formowanie i podawanie
Przygotowane surowce tworzą ciągłą, jednolitą „matę” na poruszającym się stalowym pasie za pośrednictwem stacji formującej.
Mata ta jest płynnie podawana do wlotu prasy ciągłej.
2. Transport i synchronizacja pasa stalowego
Dwa równoległe, nieskończone, wytrzymałe stalowe pasy ściśle przylegają do maty od góry i od dołu.
Napędzane przez główne rolki napędowe, pasy pracują synchronicznie z ustaloną prędkością, zapewniając transport maty bez zniekształceń i niewspółosiowości.
3. Strefa prasowania – proces formowania rdzenia
To jest serce prasy. Stalowe pasy przenoszące matę wchodzą do strefy prasowania składającej się z szeregu podgrzewanych płyt dociskowych.
Ogrzewanie: Płyty, z wewnętrznym obiegiem oleju termicznego lub pary o wysokiej temperaturze, przenoszą ciepło w sposób ciągły i równomiernie przez stalowe pasy na matę.
Prasowanie: Liczne rolki podporowe lub cylindry dociskowe powyżej i poniżej stalowych pasów wywierają ogromny, precyzyjnie kontrolowany nacisk na matę.
Konfigurowalny profil ciśnienia: Jak już wspomniano, prasa jest podzielona na wiele stref ciśnienia wzdłuż swojej długości. Inteligentny układ hydrauliczny pozwala na precyzyjne zaprogramowanie ciśnienia w każdej strefie, tworząc zoptymalizowany profil docisku, doskonale przystosowany do utwardzania płyt o grubości 40mm.
4. Utwardzanie i formowanie
Pod połączonym działaniem wysokiej temperatury i ciśnienia wilgoć zawarta w macie odparowuje, żywica topi się i ulega sieciowaniu, a lignina uplastycznia się, ostatecznie wiążąc luźne surowce w solidny, zintegrowany panel.
Cały ten proces jest ciągły; mata ulega zmianom fizycznym i chemicznym podczas ruchu.
5. Wyjście i obróbka końcowa
Całkowicie utwardzony panel opuszcza prasę w postaci ciągłego „paska panelu”.
Ten ciągły pasek jest następnie przycinany i cięty poprzecznie do wymaganych wymiarów końcowych za pomocą systemów piłowania przed przejściem do stacji chłodzenia i układania w stosy.
Kluczowa cecha: W porównaniu do pras przerywanych, prasy ciągłe umożliwiają produkcję nieprzerwaną, oferując znaczne korzyści w postaci wysokiej wydajności, stałej jakości, niskiego zużycia energii i wysokiej automatyzacji.
|
Podstawowe elementy prasy ciągłej |
To ogromne wyposażenie można postrzegać jako integrację kilku precyzyjnych podsystemów współpracujących. Do jego głównych elementów należą:
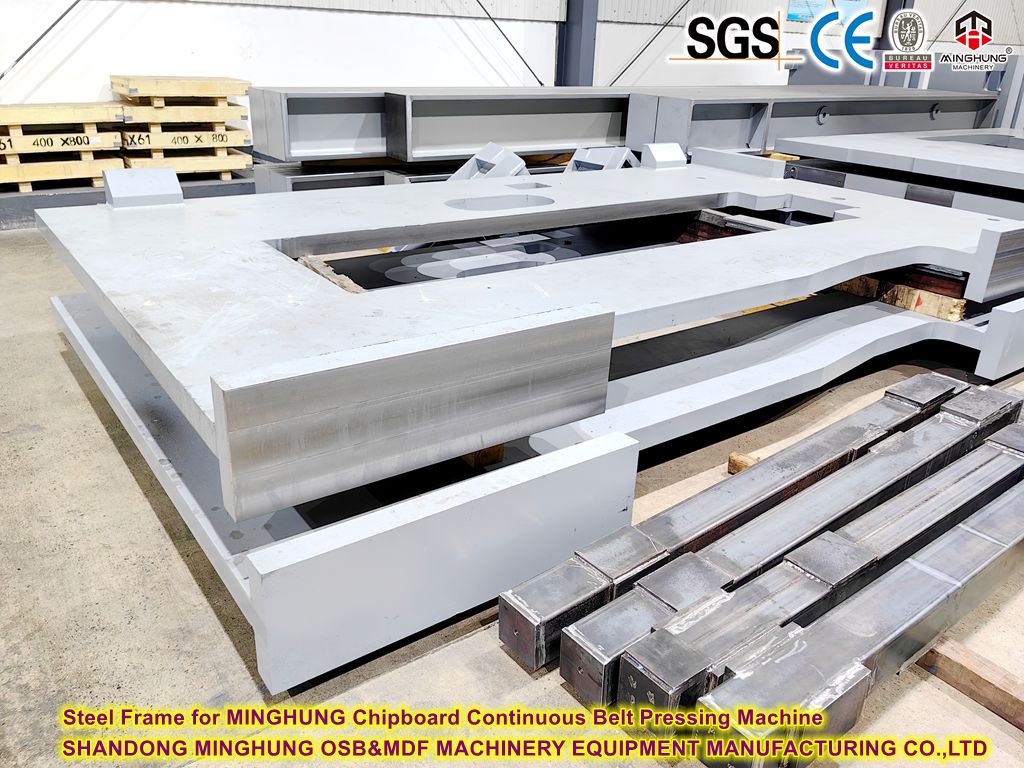
1. Konstrukcja ramy i podstawy
Funkcja: „Szkielet” całej prasy, wykonany z płyt stalowych o wysokiej wytrzymałości. Podtrzymuje wszystkie ruchome części i wytrzymuje siły nacisku. Musi być wyjątkowo wytrzymały i stabilny, aby zapewnić precyzję prasowania.
2. System pasów stalowych
Funkcja: Pełni funkcję „mobilnej formy” odpowiedzialnej za transport maty oraz przenoszenie ciepła i ciśnienia.
Zawiera:
Dwa pasy stalowe bez końca: wykonane ze specjalnej stali stopowej, odpornej na wysoką temperaturę i o dużej wytrzymałości.
Rolki napędowe: zapewniają siłę napędową ruchu paska.
Urządzenie napinające: Utrzymuje stałe napięcie paska, aby zapobiec poślizgowi i niewspółosiowości.
System wyrównywania: automatycznie monitoruje i reguluje położenie paska, aby zapewnić stabilną pracę.

3. System grzewczy
Funkcja: Zapewnia ciepło potrzebne do utwardzania mat.
Zawiera:
Płyty grzewcze: Umieszczone wewnątrz stalowych pasów, wyposażone w wewnętrzne kanały; są to bezpośrednie wymienniki ciepła.
Jednostka grzewcza: taka jak grzejnik olejowy lub kocioł parowy, odpowiedzialny za ogrzewanie czynnika grzewczego.
Pompy obiegowe i rurociągi: Transportuj medium o wysokiej temperaturze do różnych płyt.
4. Układ hydrauliczny
Funkcja: „Mięśnie” prasy, wytwarzające i precyzyjnie kontrolujące ciśnienie wymagane do wyciskania. Jest to klucz do uzyskania konfigurowalnego profilu ciśnienia.
Zawiera:
Główny zasilacz hydrauliczny: Źródło zasilania.
Cylindry hydrauliczne / serwozawory : Siłowniki wytwarzające ciśnienie. Serwozawory o wysokiej szybkości reakcji mają kluczowe znaczenie dla uzyskania precyzyjnej kontroli ciśnienia.
Rozdzielacze sterujące i rurociągi: kieruj i kontroluj przepływ płynu hydraulicznego.

5. System rolek
Funkcja: Podtrzymuje pasy stalowe, przenosi nacisk i kieruje ich ruchem.
Obejmuje: Ogromną liczbę rolek podporowych, rolek prowadzących itp., gęsto rozmieszczonych pomiędzy stalowymi pasami i płytami dociskowymi, aby zapewnić równomierny rozkład nacisku oraz zmniejszyć tarcie i deformację pasa.

6. Urządzenia podające i odbierające
Urządzenie podające: Zapewnia płynne i prawidłowo zsynchronizowane wejście maty do prasy, często obejmujące prasę wstępną i zsynchronizowany podajnik.
Urządzenie odbierające: odbiera i przenosi gorący, sprasowany pasek panelu.
7. Zautomatyzowany system sterowania
Funkcja: „mózg i układ nerwowy” całej prasy.
Zawiera:
Centralny sterownik PLC: odbiera sygnały ze wszystkich czujników i automatycznie reguluje wszystkie siłowniki w oparciu o zaprogramowane receptury procesowe.
Interfejs człowiek-maszyna: Operatorzy monitorują cały proces, ustawiają parametry i wywołują receptury za pomocą ekranu dotykowego.
Sieć czujników: „oczy i uszy” rozproszone po całym sprzęcie, zbierające dane w czasie rzeczywistym.

|
Komponenty techniczne umożliwiające dostosowywanie profilu ciśnienia |
1. Wysoce precyzyjny i szybko reagujący hydrauliczny układ serwo
„Mięsień” systemu. Wykorzystuje pompy hydrauliczne napędzane serwo lub proporcjonalne serwozawory do bezstopniowej regulacji ciśnienia w cylindrze na poziomie milisekund, umożliwiając płynną realizację nastaw o złożonym profilu.
2. Rozproszona sieć czujników ciśnienia i położenia
Liczne precyzyjne czujniki ciśnienia i przemieszczenia rozmieszczone na całej długości prasy monitorują w czasie rzeczywistym ciśnienie i grubość panelu, zapewniając ciągłą informację zwrotną do systemu sterowania.
3. Inteligentny sterownik centralny (PLC i HMI)
„Mózg” systemu. Wysokowydajny sterownik PLC przechowuje setki receptur ciśnieniowych dla różnych produktów. Wydaje polecenia w czasie rzeczywistym do układu hydraulicznego w oparciu o ustawiony profil i informacje zwrotne z czujników, zapewniając precyzyjne sterowanie w pętli zamkniętej.
Operatorzy mogą łatwo wywoływać, edytować i zapisywać przepisy za pośrednictwem interfejsu HMI z ekranem dotykowym, umożliwiając zmianę produktu „jednym dotknięciem”.
4. Solidna konstrukcja mechaniczna i system rolek
Wzmocniona rama prasy, płyty grzewcze i rolki nośne wytrzymują ogromne obciążenia powstające podczas produkcji paneli o grubości 40 mm, zapewniając minimalne odkształcenia pod wysokim ciśnieniem i zapewniając stabilną platformę dla precyzyjnej kontroli.
|
Korzyści i wartość dostarczana klientom |
Rewolucyjna jakość grubego panelu:
Doskonała siła wiązania wewnętrznego: Efektywne przenoszenie ciśnienia zapewnia spójne wiązanie od powierzchni do rdzenia, drastycznie poprawiając wartości IB.
Wyjątkowa stabilność wymiarowa: Zoptymalizowany spadek ciśnienia uwalnia naprężenia wewnętrzne, znacznie zmniejszając sprężynowanie i zapewniając precyzyjną kontrolę grubości.
Jednolity rozkład gęstości: osiąga idealny gradient gęstości od powierzchni do rdzenia, całkowicie rozwiązując problem „miękkości serca”.
Niezrównana elastyczność procesu:
„Jeden produkt, jeden profil”: Optymalny profil docisku można dostosować do paneli wykonanych z różnych surowców, o różnych grubościach i wymaganiach dotyczących gęstości, umożliwiając prawdziwie elastyczną produkcję.
Szybka zmiana receptury: Przełączanie produktów odbywa się poprzez wywołanie odpowiedniej receptury ciśnieniowej jednym kliknięciem, co drastycznie skraca czas konfiguracji i straty związane z przejściem.
Zwiększona wydajność produkcji i korzyści ekonomiczne:
Zmniejszony współczynnik odrzutów: Precyzyjna kontrola ciśnienia praktycznie eliminuje defekty, takie jak rozwarstwianie i pęcherze spowodowane niewłaściwym ciśnieniem.
Zoptymalizowane zużycie energii: Ciśnienie jest stosowane na żądanie, co pozwala uniknąć marnowania energii w wyniku utrzymywania bardzo wysokiego ciśnienia przez cały cykl prasowania.
Możliwość ekspansji rynku: Umożliwia stabilną produkcję wysokiej klasy, bardzo grubych paneli specjalistycznych, umożliwiając wejście do segmentów o wysokiej marży, takich jak podłogi kontenerowe i panele konstrukcyjne, zyskując przewagę konkurencyjną.
|
Nasza firma |
Shandong MingHung OSB i MDF Machinery Equipment to profesjonalna fabryka w Chinach, która specjalizuje się w produkcji i oferowaniu maszyn do płyt drewnopochodnych, w tym maszyn do produkcji płyt OSB, maszyn do produkcji MDF i maszyn do produkcji płyt wiórowych / PB.
Seria produktów MINGHUNG obejmuje płytę pilśniową średniej gęstości (MDF), płytę pilśniową wysokiej gęstości (HDF), płytę wiórową (PB), płytę o wiórach zorientowanych (OSB), linię do wielowarstwowej prasy termoutwardzalnej fornirowanej super mocnej płyty wiórowej (LSB), dwustronną szerokopasmową szlifierkę o stałej grubości, piłę pomiarową, układarkę mechaniczną, układarkę z przepływem powietrza, suszarkę kanałową, super przesiewacz, system przetwarzania końcowego, system chłodzenia sztucznego panelu, tokarkę, układarkę, wózek do przechowywania i transportu. itp. Do urządzeń ze sztucznych paneli, głównie do płyt wiórowych, płyt pilśniowych średniej gęstości, płyt o wiórach zorientowanych, maszyn do sklejki wielowarstwowej.


Aby uzyskać więcej informacji, skontaktuj się z nami, szybko odpowiemy i zaoferujemy Ci działające filmy.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


