


MH-CHP
MINGHUNG
 |
Τεχνική Αρχή: Έλεγχος Ακρίβειας Προφίλ Δυναμικής Πίεσης |
Ένα προσαρμόσιμο προφίλ πίεσης σημαίνει ότι η πρέσα μπορεί να χωριστεί σε πολλαπλές ανεξάρτητες ζώνες ελέγχου πίεσης σε όλο το μήκος της. Η πίεση σε κάθε ζώνη μπορεί να ρυθμιστεί ανεξάρτητα, σχηματίζοντας συλλογικά ένα δυναμικό πρόγραμμα πίεσης 'κατά παραγγελία' για ένα συγκεκριμένο προϊόν.
Ένα βελτιστοποιημένο προφίλ πίεσης για παραγωγή πάνελ πάχους 40 mm περιλαμβάνει συνήθως τέσσερα βασικά στάδια:
1. Στάδιο 1: Ζώνη αρχικής προπίεσης και εξαέρωσης (Τμήμα τροφοδοσίας)
Ρύθμιση πίεσης: Μέτρια-χαμηλή πίεση.
Λειτουργία: Αυτό το στάδιο δεν στοχεύει σε στιγμιαία υψηλή πίεση, αλλά χρησιμοποιεί μέτρια πίεση για να συμπιέσει προκαταρκτικά το χαλαρό στρώμα και να αποβάλει τον περισσότερο εσωτερικό αέρα. Επιτρέπει επίσης στο χοντρό χαλάκι να 'τσιμπήσει' στην πρέσα ομαλά, μειώνοντας τους μηχανικούς κραδασμούς και τα προβλήματα τροφοδοσίας του χαλιού.
2. Στάδιο 2: Ζώνη συμπύκνωσης και πλαστικοποίησης πυρήνα (μπροστινό τμήμα στο μεσαίο)
Ρύθμιση πίεσης: Αυξάνεται γρήγορα και διατηρεί τη μέγιστη πίεση.
Λειτουργία: Μετά την προθέρμανση και την απαέρωση, εφαρμόζεται μέγιστη πίεση για να εξαναγκάσει τους κλώνους/ίνες σε στενή επαφή, εξαλείφοντας τα κενά. Αυτό εξασφαλίζει αποτελεσματική μεταφορά θερμότητας στον πυρήνα και ξεκινά την πλαστικοποίηση της λιγνίνης, δημιουργώντας βέλτιστες συνθήκες για συγκόλληση ρητίνης. Αυτό είναι το πιο κρίσιμο στάδιο για τη συνολική πυκνότητα και αντοχή.
3. Στάδιο 3: Πίεση ράμπας-κάτω & ζώνη ρύθμισης (μέσο-πίσω τμήμα)
Ρύθμιση πίεσης: Σταδιακή, σταδιακή μείωση της πίεσης.
Λειτουργία: Καθώς ο πυρήνας φτάνει στη θερμοκρασία και η ρητίνη αρχίζει να σκληραίνει, η πίεση μειώνεται σταδιακά. Αυτό επιτρέπει στους υπολειμματικούς ατμούς και τα πτητικά να διαφεύγουν ομαλά και σταθερά, αποτρέποντας 'χτυπήματα' ή εσωτερικές φουσκάλες. Η αργή διαδικασία μειωμένης πίεσης είναι το κλειδί για την απελευθέρωση της εσωτερικής πίεσης και τη μείωση της επιστροφής του ελατηρίου.
4. Στάδιο 4: Σταθεροποίηση πίεσης & Ζώνη τελικής σκλήρυνσης (Τμήμα εξόδου)
Ρύθμιση πίεσης: Χαμηλή πίεση συντήρησης.
Λειτουργία: Στο τελικό στάδιο σκλήρυνσης, απαιτείται μόνο χαμηλή πίεση για να διατηρηθεί το σχήμα του πάνελ, να καταστείλει η διαστολή από την εσωτερική πίεση και να διασφαλιστεί ότι το πάνελ ολοκληρώνει τη σκλήρυνση σε σταθερή κατάσταση, επιτυγχάνοντας εξαιρετική σταθερότητα διαστάσεων.
Μέσω αυτής της σχολαστικά σχεδιασμένης, δυναμικής 'ορεινής οροσειράς πίεσης', η πρέσα οδηγεί έξυπνα το χαλάκι από μια χαλαρή κατάσταση σε ένα συμπαγές πλαίσιο.

|
Αρχή Εργασίας του Συνεχούς Τύπου |
Η αρχή λειτουργίας μιας συνεχούς πρέσας μπορεί να συνοψιστεί ως εξής: Το χαλάκι μεταφέρεται συνεχώς, τοποθετείται ανάμεσα σε δύο ογκώδεις χαλύβδινους ιμάντες, μέσω ενός κλειστού «τούνελ» που ενσωματώνει λειτουργίες θέρμανσης, πίεσης και σκλήρυνσης, μετατρέποντας από χαλαρό υλικό σε συμπαγές πλαίσιο ενώ βρίσκεται σε κίνηση.
Αναλυτικά η διαδικασία έχει ως εξής:
1. Σχηματισμός και Τροφοδοσία
Οι προετοιμασμένες πρώτες ύλες σχηματίζουν ένα συνεχές, ομοιόμορφο 'ματ' σε μια κινούμενη χαλύβδινη ζώνη μέσω ενός σταθμού διαμόρφωσης.
Αυτό το χαλάκι τροφοδοτείται ομαλά στην είσοδο της συνεχούς πρέσας.
2. Μεταφορά και συγχρονισμός ιμάντα χάλυβα
Δύο παράλληλες, ατελείωτες ατσάλινες ζώνες βαρέως τύπου δένουν σφιχτά το χαλί από πάνω και κάτω.
Οδηγούμενοι από τους κύριους κυλίνδρους μετάδοσης κίνησης, οι ιμάντες λειτουργούν συγχρονισμένα με καθορισμένη ταχύτητα, διασφαλίζοντας ότι το χαλάκι μεταφέρεται χωρίς παραμόρφωση ή κακή ευθυγράμμιση.
3. Pressing Zone - The Core Forming Process
Αυτή είναι η καρδιά του Τύπου. Οι χαλύβδινοι ιμάντες που φέρουν το χαλάκι εισέρχονται σε μια ζώνη πίεσης που αποτελείται από μια σειρά θερμαινόμενων πλακών.
Θέρμανση: Οι πλάκες, που κυκλοφορούν εσωτερικά με θερμικό λάδι ή ατμό υψηλής θερμοκρασίας, μεταφέρουν θερμότητα συνεχώς και ομοιόμορφα μέσω των χαλύβδινων ιμάντων στο χαλάκι.
Πρεσάρισμα: Πολυάριθμοι κύλινδροι στήριξης ή κύλινδροι πίεσης πάνω και κάτω από τους ατσάλινους ιμάντες ασκούν τεράστια, ελεγχόμενη με ακρίβεια πίεση στο χαλάκι.
Προσαρμόσιμο προφίλ πίεσης: Όπως αναφέρθηκε, η πρέσα χωρίζεται σε πολλαπλές ζώνες πίεσης σε όλο το μήκος της. Ένα έξυπνο υδραυλικό σύστημα επιτρέπει τον ακριβή προγραμματισμό της πίεσης σε κάθε ζώνη, δημιουργώντας ένα βελτιστοποιημένο προφίλ πίεσης, τέλεια προσαρμοσμένο για τη σκλήρυνση σανίδων πάχους 40 mm.
4. Σκλήρυνση και σχηματισμός
Κάτω από τη συνδυασμένη δράση υψηλής θερμοκρασίας και πίεσης, η υγρασία μέσα στο χαλάκι εξατμίζεται, η ρητίνη λιώνει και υφίσταται διασταυρούμενη σύνδεση και η λιγνίνη πλαστικοποιείται, συνδέοντας τελικά τις χαλαρές πρώτες ύλες σε ένα στερεό, ενσωματωμένο πάνελ.
Όλη αυτή η διαδικασία είναι συνεχής. το χαλάκι υφίσταται φυσικές και χημικές αλλαγές ενώ κινείται.
5. Outfeed και Post-Processing
Το πλήρως ωριμασμένο πλαίσιο εξέρχεται από την πρέσα ως συνεχής 'λωρίδα πίνακα'.
Αυτή η συνεχής λωρίδα στη συνέχεια κόβεται και κόβεται εγκάρσια στις απαιτούμενες τελικές διαστάσεις με συστήματα πριονίσματος πριν προχωρήσουμε σε σταθμούς ψύξης και στοίβαξης.
Βασικό χαρακτηριστικό: Σε σύγκριση με τις διακοπτόμενες πρέσες, οι συνεχείς πρέσες επιτρέπουν τη συνεχή παραγωγή, προσφέροντας σημαντικά πλεονεκτήματα σε υψηλή απόδοση, σταθερή ποιότητα, χαμηλή κατανάλωση ενέργειας και υψηλό αυτοματισμό.
|
Βασικά συστατικά του Συνεχούς Τύπου |
Αυτός ο τεράστιος εξοπλισμός μπορεί να θεωρηθεί ως μια ενοποίηση πολλών υποσυστημάτων ακριβείας που λειτουργούν από κοινού. Τα κύρια συστατικά του περιλαμβάνουν:
1. Δομή πλαισίου & βάσης
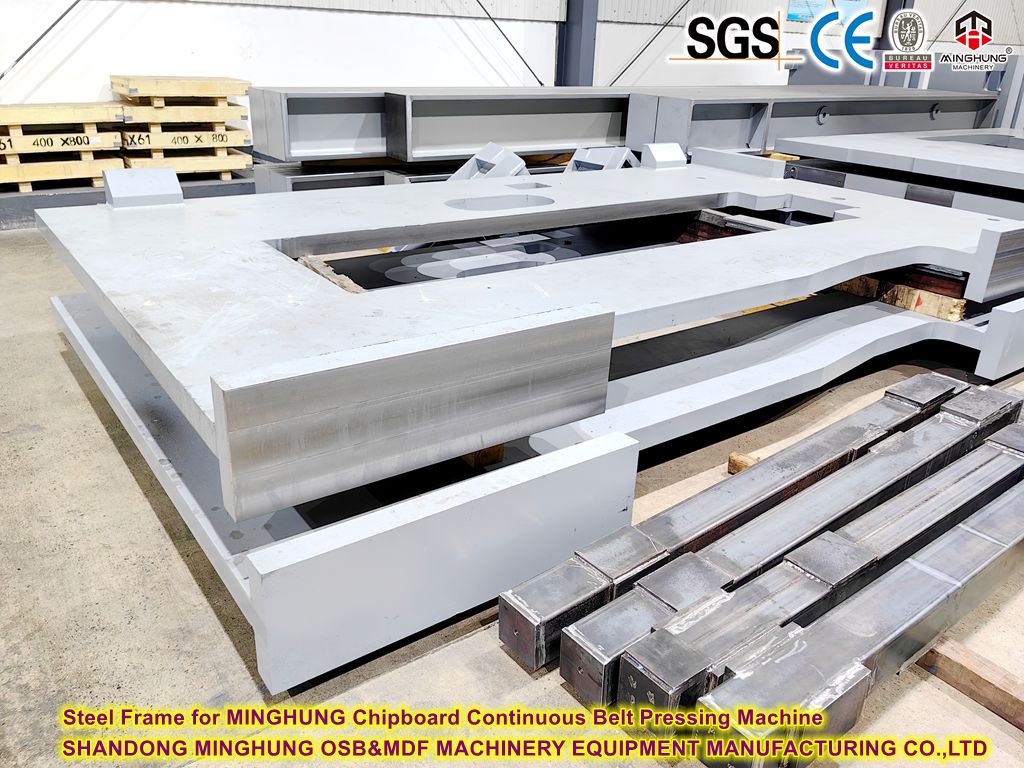
Λειτουργία: Ο 'σκελετός' ολόκληρης της πρέσας, κατασκευασμένος από ατσάλινες πλάκες υψηλής αντοχής. Υποστηρίζει όλα τα κινούμενα μέρη και αντέχει τις πιεστικές δυνάμεις. Πρέπει να είναι εξαιρετικά στιβαρό και σταθερό για να εξασφαλίζεται η ακρίβεια της πίεσης.
2. Σύστημα ιμάντων από χάλυβα
Λειτουργία: Λειτουργεί ως 'κινητό καλούπι', υπεύθυνο για τη μεταφορά του χαλιού και τη μεταφορά θερμότητας και πίεσης.
Περιλαμβάνει:
Δύο ατελείωτες ατσάλινες ζώνες: Κατασκευασμένες από ειδικό κράμα χάλυβα, ανθεκτικό σε υψηλές θερμοκρασίες και υψηλή αντοχή.
Ρολά κίνησης: Παρέχετε την κινητήρια δύναμη για την κίνηση του ιμάντα.
Συσκευή τάνυσης: Διατηρεί σταθερή τάνυση του ιμάντα για να αποτρέψει την ολίσθηση και την κακή ευθυγράμμιση.
Σύστημα ευθυγράμμισης: Παρακολουθεί και ρυθμίζει αυτόματα τη θέση του ιμάντα για να εξασφαλίσει σταθερή λειτουργία.

3. Σύστημα Θέρμανσης
Λειτουργία: Παρέχει τη θερμότητα που απαιτείται για τη σκλήρυνση του χαλιού.
Περιλαμβάνει:
Πλάκες θέρμανσης: Βρίσκονται στο εσωτερικό των χαλύβδινων ιμάντων, με εσωτερικά κανάλια. είναι οι άμεσοι εναλλάκτες θερμότητας.
Μονάδα Θέρμανσης: Όπως θερμοσίφωνας λαδιού ή λέβητας ατμού, υπεύθυνος για τη θέρμανση του θερμικού μέσου.
Αντλίες κυκλοφορίας & Σωληνώσεις: Μεταφέρετε το υλικό υψηλής θερμοκρασίας στις διάφορες πλάκες.
4. Υδραυλικό Σύστημα
Λειτουργία: Οι 'μύες' της πρέσας, που δημιουργούν και ελέγχουν με ακρίβεια την πίεση που απαιτείται για το πάτημα. Αυτό είναι το κλειδί για την επίτευξη του προσαρμόσιμου προφίλ πίεσης.
Περιλαμβάνει:
Κύρια υδραυλική μονάδα ισχύος: Η πηγή ενέργειας.
Υδραυλικοί κύλινδροι / σερβοβαλβίδες : Οι ενεργοποιητές που ασκούν πίεση. Οι σερβοβαλβίδες υψηλής απόκρισης είναι ο πυρήνας για την επίτευξη ακριβούς ελέγχου πίεσης.
Πολλαπλοί Ελέγχου & Σωληνώσεις: Κατευθύνετε και ελέγξτε τη ροή του υδραυλικού υγρού.

5. Σύστημα κυλίνδρων
Λειτουργία: Υποστηρίζει τις χαλύβδινες ζώνες, μεταφέρει πίεση και καθοδηγεί την κίνησή τους.
Περιλαμβάνει: Ένας τεράστιος αριθμός κυλίνδρων στήριξης, κυλίνδρους οδήγησης κ.λπ., πυκνά κατανεμημένοι μεταξύ των χαλύβδινων ιμάντων και των πλακών για να διασφαλιστεί η ομοιόμορφη κατανομή της πίεσης και η μείωση της τριβής και της παραμόρφωσης του ιμάντα.

6. Συσκευές τροφοδοσίας και εξόδου
Συσκευή τροφοδοσίας: Διασφαλίζει ότι το χαλί εισέρχεται στην πρέσα ομαλά και σωστά συγχρονισμένο, συχνά συμπεριλαμβανομένου ενός προπρεσαριστού και συγχρονισμένου τροφοδότη.
Συσκευή Outfeed: Λαμβάνει και μεταφέρει την καυτή, πιεσμένη λωρίδα του πίνακα.
7. Αυτοματοποιημένο Σύστημα Ελέγχου
Λειτουργία: Ο 'εγκέφαλος και νευρικό σύστημα' ολόκληρου του τύπου.
Περιλαμβάνει:
Κεντρικό PLC: Λαμβάνει σήματα από όλους τους αισθητήρες και ρυθμίζει αυτόματα όλους τους ενεργοποιητές με βάση προκαθορισμένες συνταγές διαδικασίας.
Διεπαφή ανθρώπου-μηχανής: Οι χειριστές παρακολουθούν ολόκληρη τη διαδικασία, ορίζουν παραμέτρους και καλούν συνταγές μέσω της οθόνης αφής.
Δίκτυο αισθητήρων: Τα 'μάτια και αυτιά' είναι διάσπαρτα σε όλο τον εξοπλισμό, συλλέγοντας δεδομένα σε πραγματικό χρόνο.

|
Τεχνικά στοιχεία που ενεργοποιούν το προσαρμόσιμο προφίλ πίεσης |
1. Υδραυλικό σερβο σύστημα υψηλής ακρίβειας, υψηλής απόκρισης
Ο 'μυς' του συστήματος. Χρησιμοποιεί σερβοκινητήρες υδραυλικές αντλίες ή αναλογικές σερβοβαλβίδες για αδιάλειπτη ρύθμιση της πίεσης του κυλίνδρου σε επίπεδο χιλιοστού του δευτερολέπτου, επιτρέποντας την ομαλή εκτέλεση σύνθετων σημείων ρύθμισης προφίλ.
2. Δίκτυο κατανεμημένων αισθητήρων πίεσης & θέσης
Πολυάριθμοι αισθητήρες υψηλής ακρίβειας πίεσης και μετατόπισης κατά μήκος του μήκους της πρέσας παρακολουθούν την πίεση και το πάχος του πίνακα σε πραγματικό χρόνο, παρέχοντας συνεχή ανάδραση στο σύστημα ελέγχου.
3. Έξυπνος κεντρικός ελεγκτής (PLC & HMI)
Ο 'εγκέφαλος' του συστήματος. Ένα PLC υψηλής απόδοσης αποθηκεύει εκατοντάδες συνταγές πίεσης για διαφορετικά προϊόντα. Εκδίδει εντολές σε πραγματικό χρόνο στο υδραυλικό σύστημα με βάση το προκαθορισμένο προφίλ και την ανάδραση του αισθητήρα, διασφαλίζοντας ακριβή έλεγχο κλειστού βρόχου.
Οι χειριστές μπορούν εύκολα να καλούν, να επεξεργάζονται και να αποθηκεύουν συνταγές μέσω της οθόνης αφής HMI, επιτρέποντας την αλλαγή προϊόντος 'με ένα άγγιγμα'.
4. Στιβαρή Μηχανική Δομή & Σύστημα κυλίνδρων
Το ενισχυμένο πλαίσιο πρέσας, οι θερμαντικές πλάκες και οι κύλινδροι στήριξης αντέχουν τα τεράστια φορτία από την παραγωγή πάνελ 40 mm, εξασφαλίζοντας ελάχιστη παραμόρφωση υπό υψηλή πίεση και παρέχοντας μια σταθερή πλατφόρμα για ακριβή έλεγχο.
|
Πλεονεκτήματα & Αξία που παραδίδεται στους πελάτες |
Επαναστατική ποιότητα πάνελ:
Ανώτερη αντοχή εσωτερικού δεσμού: Η αποτελεσματική μεταφορά πίεσης εξασφαλίζει σταθερή συγκόλληση από την επιφάνεια στον πυρήνα, βελτιώνοντας δραστικά τις τιμές IB.
Εξαιρετική σταθερότητα διαστάσεων: Η βελτιστοποιημένη ράμπα πίεσης απελευθερώνει την εσωτερική πίεση, μειώνοντας σημαντικά την επαναφορά του ελατηρίου και εξασφαλίζοντας ακριβή έλεγχο πάχους.
Ομοιόμορφη κατανομή πυκνότητας: Επιτυγχάνει μια ιδανική κλίση πυκνότητας από την επιφάνεια στον πυρήνα, λύνει πλήρως το πρόβλημα «μαλακής καρδιάς».
Απαράμιλλη ευελιξία διαδικασίας:
'Ένα προϊόν, ένα προφίλ': Το βέλτιστο προφίλ πίεσης μπορεί να προσαρμοστεί για πάνελ κατασκευασμένα από διαφορετικές πρώτες ύλες, πάχη και απαιτήσεις πυκνότητας, επιτρέποντας την πραγματική ευέλικτη κατασκευή.
Γρήγορη αλλαγή συνταγής: Η αλλαγή προϊόντων γίνεται καλώντας την αντίστοιχη συνταγή πίεσης με ένα κλικ, μειώνοντας δραστικά τον χρόνο εγκατάστασης και τη σπατάλη μετάβασης.
Βελτιωμένη απόδοση παραγωγής και οικονομικά οφέλη:
Μειωμένος ρυθμός απόρριψης: Ο ακριβής έλεγχος πίεσης ουσιαστικά εξαλείφει ελαττώματα όπως η αποκόλληση και οι φουσκάλες που προκαλούνται από ακατάλληλη πίεση.
Βελτιστοποιημένη κατανάλωση ενέργειας: Εφαρμόζεται πίεση κατ' απαίτηση, αποφεύγοντας τη σπατάλη ενέργειας από τη διατήρηση εξαιρετικά υψηλής πίεσης καθ' όλη τη διάρκεια του κύκλου της πρέσας.
Δυνατότητα επέκτασης αγοράς: Επιτρέπει τη σταθερή παραγωγή εξειδικευμένων πάνελ υψηλής ποιότητας, εξαιρετικά παχύρρευστου, επιτρέποντας την είσοδο σε τμήματα υψηλού περιθωρίου, όπως το δάπεδο εμπορευματοκιβωτίων και τα δομικά πάνελ, αποκτώντας ανταγωνιστικό πλεονέκτημα.
|
Η Εταιρεία μας |
Η Shandong MingHung OSB&MDF Machinery Equipment είναι ένα επαγγελματικό εργοστάσιο της Κίνας που ειδικεύεται στην κατασκευή και προσφορά μηχανών πάνελ με βάση το ξύλο, συμπεριλαμβανομένης της μηχανής κατασκευής OSB, της μηχανής κατασκευής MDF και της μηχανής κατασκευής μοριοσανίδων / PB.
Οι σειρές προϊόντων MINGHUNG περιλαμβάνουν ινοσανίδες μέσης πυκνότητας (MDF), ινοσανίδες υψηλής πυκνότητας (HDF), μοριοσανίδες (PB), προσανατολισμένες πλακέτες (OSB), καπλαμάδες εξαιρετικά ισχυρές μοριοσανίδες (LSB) γραμμή παραγωγής θερμικής πρέσας πολλαπλών στρώσεων, μηχανή λείανσης ευρείας ζώνης σταθερού πάχους διπλής όψης, πριόνι μέτρησης, μηχανικό στρώσιμο καναλιού, μηχανική στρώση καναλιών Σύστημα μετεπεξεργασίας Σύστημα ψύξης τεχνητού πάνελ, μηχανή τόρνευσης, στοίβαξης, καρότσι αποθήκευσης και μεταφοράς. κ.λπ. Για εξοπλισμό τεχνητών πάνελ που εμπλέκεται κυρίως σε μοριοσανίδες, ινοσανίδες μέσης πυκνότητας, προσανατολισμένες πλακέτες, μηχανήματα κόντρα πλακέ πολλαπλών στρώσεων.


Για περισσότερες πληροφορίες, καλώς ήρθατε, επικοινωνήστε μαζί μας, θα σας απαντήσουμε γρήγορα και θα προσφέρουμε βίντεο εργασίας μαζί σας.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


