


МЗ-ЦЭЦ
МІНХУНГ
 |
Тэхнічны прынцып: дакладны кантроль дынамічнага профілю ціску |
Наладжвальны профіль ціску азначае, што прэс можна падзяліць на некалькі незалежных зон кантролю ціску па сваёй даўжыні. Ціск у кожнай зоне можна задаваць незалежна, у сукупнасці фарміруючы дынамічную праграму ціску «індывідуальныя» для канкрэтнага прадукту.
Аптымізаваны профіль ціску для вытворчасці панэляў таўшчынёй 40 мм звычайна ўключае чатыры ключавыя этапы:
1. Этап 1: Зона першапачатковага папярэдняга прэсавання і дэаэрацыі (секцыя падачы)
Настройка ціску: сярэдне-нізкі ціск.
Функцыя: гэтая ступень не імкнецца да імгненнага высокага ціску, але выкарыстоўвае ўмераны ціск для папярэдняга сціскання друзлага мата і выдалення большай часткі ўнутранага паветра. Гэта таксама дазваляе плаўна «ўціснуць» тоўсты мат у прэс, памяншаючы механічныя ўдары і праблемы з падачай мату.
2. Этап 2: Зона ўшчыльнення і пластыфікацыі стрыжня (сярэдняя пярэдняя частка)
Настройка ціску: Хутка павышаецца да максімальнага ціску і падтрымлівае яго.
Функцыя: пасля папярэдняга нагрэву і дэаэрацыі прыкладваецца максімальны ціск, каб прымусіць ніткі/валокны ўвайсці ў цесны кантакт, ухіляючы пустэчы. Гэта забяспечвае эфектыўную цеплаперадачу да ядра і ініцыюе пластыфікацыю лігніну, ствараючы аптымальныя ўмовы для склейвання смалы. Гэта самы крытычны этап для агульнай шчыльнасці і трываласці.
3. Этап 3: зніжэнне ціску і зона ўстаноўкі (сярэдняя задняя частка)
Настройка ціску: паэтапнае, паступовае зніжэнне ціску.
Функцыя: калі ядро дасягае тэмпературы і смала пачынае зацвярдзець, ціск паступова зніжаецца. Гэта дазваляе рэшткам пары і лятучых рэчываў плаўна і ўстойліва выходзіць, прадухіляючы «ўдары» або ўнутраныя пухіры. Павольны працэс паніжанага ціску з'яўляецца ключом да зняцця ўнутранага напружання і памяншэння спружыннай адкаты.
4. Этап 4: Стабілізацыя ціску і зона канчатковага отвержденія (выхадная секцыя)
Настройка ціску: нізкі ціск абслугоўвання.
Функцыя: на канчатковай стадыі отвержденія патрабуецца толькі нізкі ціск для падтрымання формы панэлі, падаўлення пашырэння ад унутранага напружання і забеспячэння завяршэння отвержденія панэлі ў стабільным стане, дасягаючы выдатнай стабільнасці памераў.
Дзякуючы гэтаму дбайна распрацаванаму дынамічнаму 'горнаму хрыбту ціску' прэс разумна накіроўвае дыванок з свабоднага стану ў суцэльную панэль.

|
Прынцып працы бесперапыннага друку |
Прынцып працы бесперапыннага прэса можна абагульніць наступным чынам: мат бесперапынна транспартуецца, заціснуты паміж дзвюма масіўнымі сталёвымі стужкамі, праз закрыты «тунэль», які аб'ядноўвае функцыі нагрэву, прэсавання і отвержденія, ператвараючыся з сыпкага матэрыялу ў суцэльную панэль падчас руху.
Падрабязны працэс выглядае наступным чынам:
1. Фарміраванне і падача
Падрыхтаваная сыравіна ўтварае бесперапынны аднастайны 'мат' на рухомай сталёвай стужцы праз станцыю фармавання.
Гэты мат плаўна падаецца на ўваход бесперапыннага прэса.
2. Сталёвы істужачны транспарт і сінхранізацыя
Дзве паралельныя бясконцыя звышмоцныя сталёвыя рамяні шчыльна абцягваюць дыванок зверху і знізу.
Рамяні, якія прыводзяцца ў рух галоўнымі прываднымі ролікамі, працуюць сінхронна з зададзенай хуткасцю, забяспечваючы транспарціроўку мата без скажэнняў і зрушэнняў.
3. Зона прэсавання - працэс фарміравання стрыжня
Гэта сэрца прэсы. Сталёвыя рамяні, якія нясуць мат, уваходзяць у зону прэсавання, якая складаецца з шэрагу нагрэтых пліт.
Ацяпленне: Валікі, унутры якіх цыркулюе высокатэмпературны тэрмальны алей або пара, бесперапынна і раўнамерна перадаюць цяпло праз сталёвыя рамяні на мат.
Прэсаванне: Шматлікія апорныя ролікі або прыціскныя цыліндры над і пад сталёвымі рамянямі аказваюць велізарны, дакладна кантраляваны ціск на мат.
Наладжвальны профіль ціску: як ужо гаварылася, прэс падзелены на некалькі зон ціску па сваёй даўжыні. Інтэлектуальная гідраўлічная сістэма дазваляе дакладна праграмаваць ціск у кожнай зоне, ствараючы аптымізаваны профіль ціску, ідэальна прыстасаваны для отвержденія дошак таўшчынёй 40 мм.
4. Зацвярдзенне і фармоўка
Пад сумесным уздзеяннем высокай тэмпературы і ціску вільгаць усярэдзіне мата выпараецца, смала плавіцца і сшываецца, а лігнін пластыфікуецца, у канчатковым выніку злучаючы друзлую сыравіну ў суцэльную інтэграваную панэль.
Увесь гэты працэс бесперапынны; мат падвяргаецца фізічным і хімічным зменам падчас руху.
5. Вывад і пост-апрацоўка
Цалкам отвержденная панэль выходзіць з прэса ў выглядзе бесперапыннай 'панэльнай паласы'.
Затым гэтая бесперапынная паласа абразаецца і папярочна разразаецца да неабходных канчатковых памераў з дапамогай сістэм распілоўвання, перш чым перайсці да станцый астуджэння і кладкі.
Асноўная асаблівасць: у параўнанні з прэсамі з перыядычным рэжымам, прэсы бесперапыннага дзеяння забяспечваюць бесперапынную вытворчасць, прапаноўваючы значныя перавагі ў высокай прадукцыйнасці, нязменнай якасці, нізкім энергаспажыванні і высокай аўтаматызацыі.
|
Асноўныя кампаненты бесперапыннага друку |
Гэта масіўнае абсталяванне можна разглядаць як інтэграцыю некалькіх дакладных падсістэм, якія працуюць узгоднена. Яго асноўныя кампаненты ўключаюць:
1. Каркас і базавая структура
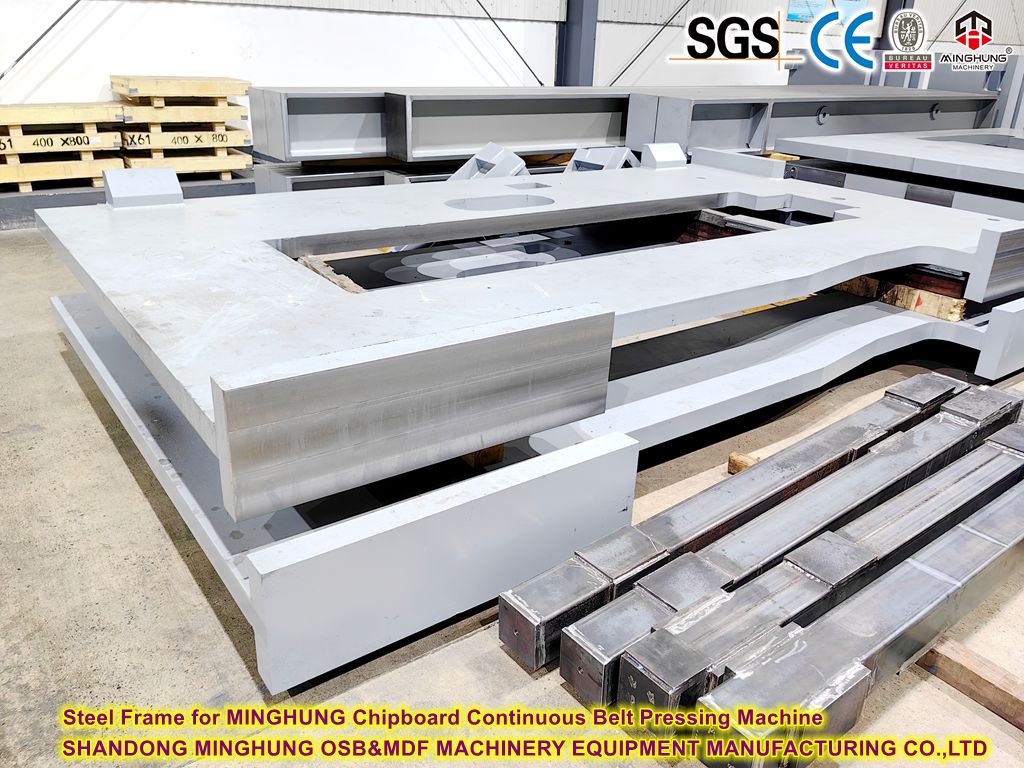
Функцыя: 'шкілет' усяго прэса, выраблены з высокатрывалых сталёвых пласцін. Ён падтрымлівае ўсе рухомыя часткі і вытрымлівае сілы націскання. Ён павінен быць надзвычай трывалым і стабільным, каб забяспечыць дакладнасць прэсавання.
2. Сістэма сталёвага пояса
Функцыя: дзейнічае як 'мабільная форма', адказная за транспарціроўку дыванка і перадачу цяпла і ціску.
Уключае:
Два бясконцыя сталёвыя рамяні: выраблены са спецыяльнай легаванай сталі, устойлівай да высокай тэмпературы і высокай трываласці.
Прывадныя ролікі: забяспечваюць рухаючую сілу для руху рамяня.
Нацяжная прылада: падтрымлівае пастаяннае нацяжэнне рамяня, каб прадухіліць саслізгванне і зрушэнне.
Сістэма выраўноўвання: аўтаматычна кантралюе і рэгулюе становішча рамяня для забеспячэння стабільнай працы.

3. Сістэма ацяплення
Функцыя: забяспечвае цяпло, неабходнае для зацвярдзення мата.
Уключае:
Награвальныя валікі: размешчаны ўнутры сталёвых рамянёў, з унутранымі каналамі; яны з'яўляюцца прамымі цеплаабменнікамі.
Награвальны блок: напрыклад, алейны абагравальнік або паравы кацёл, які адказвае за нагрэў цепланосбіта.
Цыркуляцыйныя помпы і трубаправоды: транспартуйце высокатэмпературнае асяроддзе да розных пліт.
4. Гідраўлічная сістэма
Функцыя: 'мышцы' прэса, якія ствараюць і дакладна кантралююць ціск, неабходны для націску. Гэта ключ да дасягнення наладжвальнага профілю ціску.
Уключае:
Галоўны гідраўлічны агрэгат: крыніца энергіі.
Гідраўлічныя цыліндры / сервоклапаны : прывады, якія аказваюць ціск. Серварвентылі з высокай рэакцыяй з'яўляюцца ядром для дасягнення дакладнага кантролю ціску.
Кантрольныя калектары і трубаправоды: накіроўвайце і кантралюйце паток гідраўлічнай вадкасці.

5. Ролікавая сістэма
Функцыя: падтрымлівае сталёвыя рамяні, перадае ціск і накіроўвае іх рух.
Уключае: Велізарная колькасць апорных ролікаў, накіроўвалых ролікаў і г.д., шчыльна размеркаваных паміж сталёвымі рамянямі і валікамі для забеспячэння раўнамернага размеркавання ціску і памяншэння трэння рамяня і дэфармацыі.

6. Прылады падачы і выдачы
Прылада падачы: забяспечвае плаўную і правільна сінхранізаваную паступленне мата ў друкарню, часта ўключае ў сябе падрыхтоўку да друку і сінхранізаваную падачу.
Прылада падачы: прымае і перадае гарачую, адціснутую паласу панэлі.
7. Аўтаматызаваная сістэма кіравання
Функцыя: 'мозг і нервовая сістэма' ўсёй прэсы.
Уключае:
Цэнтральны ПЛК: прымае сігналы ад усіх датчыкаў і аўтаматычна рэгулюе ўсе выканаўчыя механізмы на аснове зададзеных рэцэптаў працэсу.
Інтэрфейс чалавека і машыны: аператары кантралююць увесь працэс, задаюць параметры і выклікаюць рэцэпты праз сэнсарны экран.
Сетка датчыкаў: 'вочы і вушы', раскіданыя па ўсім абсталяванні, збіраюць дадзеныя ў рэжыме рэальнага часу.

|
Тэхнічныя кампаненты, якія дазваляюць наладжваць профіль ціску |
1. Высокадакладная гідраўлічная сервосистема з высокай рэакцыяй
'Мускула' сістэмы. Ён выкарыстоўвае гідраўлічныя помпы з сервоприводом або прапарцыйныя сервоклапаны для бесступенькавай рэгулявання ціску ў цыліндры з мілісекундным узроўнем, што забяспечвае плаўнае выкананне заданняў складанага профілю.
2. Размеркаваная сетка датчыкаў ціску і становішча
Шматлікія высокадакладныя датчыкі ціску і перамяшчэння па даўжыні прэса кантралююць у рэжыме рэальнага часу ціск і таўшчыню панэлі, забяспечваючы бесперапынную зваротную сувязь з сістэмай кіравання.
3. Інтэлектуальны цэнтральны кантролер (PLC і HMI)
'Мозг' сістэмы. Высокапрадукцыйны ПЛК захоўвае сотні рэцэптаў ціску для розных прадуктаў. Ён выдае каманды ў рэжыме рэальнага часу гідраўлічнай сістэме на аснове зададзенага профілю і зваротнай сувязі датчыка, забяспечваючы дакладнае кіраванне па замкнёным контуры.
Аператары могуць лёгка выклікаць, рэдагаваць і захоўваць рэцэпты праз сэнсарны экран HMI, што дазваляе пераключаць прадукты «адным дотыкам».
4. Надзейная механічная структура і ролікавая сістэма
Узмоцненая рама прэса, награвальныя валікі і апорныя ролікі вытрымліваюць велізарныя нагрузкі ад вытворчасці панэляў 40 мм, забяспечваючы мінімальную дэфармацыю пад высокім ціскам і забяспечваючы стабільную платформу для дакладнага кіравання.
|
Перавагі і каштоўнасць для кліентаў |
Рэвалюцыйная якасць тоўстых панэляў:
Найвышэйшая трываласць унутранага счаплення: эфектыўная перадача ціску забяспечвае паслядоўнае склейванне ад паверхні да ядра, значна паляпшаючы значэнні IB.
Выключная стабільнасць памераў: аптымізаванае зніжэнне ціску здымае ўнутранае напружанне, прыкметна зніжаючы спружыністую аддачу і забяспечваючы дакладны кантроль таўшчыні.
Раўнамернае размеркаванне шчыльнасці: дасягае ідэальнага градыенту шчыльнасці ад паверхні да ядра, цалкам вырашае праблему 'мяккадушнасці'.
Неперасягненая гнуткасць працэсу:
'Адзін прадукт, адзін профіль': аптымальны профіль ціску можна наладзіць для панэляў, вырабленых з рознай сыравіны, таўшчыні і шчыльнасці, што забяспечвае сапраўдную гнуткую вытворчасць.
Хуткая змена рэцэптаў: пераключэнне прадуктаў ажыццяўляецца шляхам выкліку адпаведнага рэцэпту ціску адным пстрычкай мышы, што рэзка скарачае час наладкі і адходы пры пераходзе.
Павышаная эфектыўнасць вытворчасці і эканамічныя выгады:
Паніжаны працэнт адхіленняў: Дакладны кантроль ціску практычна ліквідуе такія дэфекты, як расслаенне і пухіры, выкліканыя няправільным ціскам.
Аптымізаванае энергаспажыванне: ціск прымяняецца па патрабаванні, пазбягаючы марнавання энергіі на падтрыманне звышвысокага ціску на працягу ўсяго цыкла прэсавання.
Магчымасць пашырэння рынку: забяспечвае стабільную вытворчасць высакаякасных звыштоўстых спецыяльных панэляў, што дазваляе выйсці ў сегменты з высокай рэнтабельнасцю, такія як падлогавае пакрыццё для кантэйнераў і канструкцыйныя панэлі, і атрымаць канкурэнтную перавагу.
|
Наша кампанія |
Shandong MingHung OSB&MDF Machinery Equipment - гэта кітайская прафесійная фабрыка, якая спецыялізуецца на вытворчасці і прапанове машын для вырабу панэляў з драўніны, у тым ліку машын для вырабу OSB, машын для вырабу MDF і машын для вырабу ДСП/PB.
Серыя прадуктаў MINGHUNG уключае ў сябе ДВП сярэдняй шчыльнасці (MDF), ДВП высокай шчыльнасці (HDF), ДСП (PB), арыентавана-стружкавую пліту (OSB), фанераваную звышмоцную ДСП (LSB), шматслойную вытворчасць цеплавога прэса, двухбаковую фіксаваную таўшчыню шырокапалоснай шліфавальнай машыны, пілу, механічную брукавальную машыну, брукавальную машыну з паветраным патокам, канальную сушылку, суперэкран, сістэма пост-апрацоўкі штучная сістэма астуджэння панэляў, такарны станок, укладчык, складская і транспартная каляска. і г. д. Для абсталявання штучных панэляў, у асноўным задзейнічаных у вытворчасці ДСП, ДВП сярэдняй шчыльнасці, арыентавана-стружкавых пліт, шматслаёвай фанеры.


Для атрымання дадатковай інфармацыі, калі ласка, звяжыцеся з намі, мы адкажам вам хутка і прапануем працоўныя відэа з вамі.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com


