Ⅱ. Technologie de presse plate continue

1. Processus de base
La presse plate continue fonctionne via un convoyeur à bande en acier, comprimant le tapis en continu à travers des zones de chauffage étagées :
Zone d'alimentation : Le tapis formaté entre dans la presse à vitesse constante (contrôlée par des convoyeurs à chaîne) ;
Zone de pressage :
Préchauffage (180-200℃) : Pré-durcissement de la surface ;
Haute pression (220 ± 5 ℃) : une pression de 2 500 tonnes atteint une densité centrale de 650 à 800 kg/m⊃3 ;
Stabilisation : la libération du gradient de pression minimise les contraintes internes ;
Zone de sortie : les planches sont refroidies, découpées et empilées.
Avantage : rendement supérieur de 50 % par rapport aux presses par lots, tolérance d'épaisseur ≤ ± 0,15 mm.
2. Structure et composition de base
Système de plaques de presse chaudes : composé de plusieurs plaques chauffantes, l’intérieur est chauffé par de l’huile caloporteuse ou de la vapeur pour fournir une température uniforme.

Système de courroie en acier : Deux courroies en acier circulantes (supérieure et inférieure) maintiennent les dalles et fonctionnent en continu pour assurer une transmission uniforme de la pression.

Système hydraulique : la pression est appliquée via des vérins hydrauliques et la force de pression dans différentes zones peut être ajustée par sections.

Système de contrôle : contrôle PLC ou ordinateur, surveillance en temps réel de paramètres tels que la température, la pression et la vitesse.

Équipements auxiliaires : comprennent les machines de revêtement, les machines de pré-pressage, les sections de refroidissement, les systèmes de sciage, etc.

machine de formage de tapis

Machine de prépressage MINGHUNG

machine à tailler et à couper les bords
3. Avantages techniques
Production continue : par rapport aux presses intermittentes (telles que les presses à chaud multicouches), l'efficacité de la production est grandement améliorée.
Qualité stable : la pression et la température sont uniformément réparties, la densité du panneau est très constante, la contrainte interne est faible et il n'est pas facile de se déformer.
Économie d'énergie et protection de l'environnement : taux d'utilisation de l'énergie thermique élevé, durcissement suffisant des adhésifs et dégagement réduit de formaldéhyde.
Flexibilité : La courbe de pression peut être ajustée pour s’adapter à la production de planches de différentes épaisseurs et densités.
Ⅲ. Implémentation complète de l'automatisation
1. Manipulation intelligente des matériaux
Détection d'humidité en ligne (capteurs IR) et dosage de résine (contrôlé par PID, erreur <1 %) ;
Le balayage dynamique de la densité ajuste la formation du tapis (écart de densité ≤ 2 %).
2. Appuyez sur Contrôle du processus
Plus de 200 capteurs de température maintiennent l’uniformité du plateau (±2 ℃) ;
Les jauges d'épaisseur laser scannent toutes les 10 s, déclenchant une compensation hydraulique (précision 0,01 mm).
3. Post-traitement autonome
Empilage robotisé (précision de positionnement ±0,5 mm) ;
La vision AI rejette les cartes défectueuses (taux de détection > 99 %).
Ⅳ. Ingénierie des systèmes sous pression de 2 500 tonnes
1. Architecture hydraulique
Synergie multi-cylindres : 32 à 40 cylindres haute pression (pression de fonctionnement de 35 MPa) assurent une uniformité de répartition de la pression à 98 % ;
Contrôle en boucle fermée : les servovalves ajustent la pression en temps réel (réponse <0,1 s).

2. Importance du tonnage
Compatibilité avec la production de masse : Max. largeur 2800 mm, vitesse de ligne jusqu'à 1200 mm/min, production quotidienne >2000 m⊃3 ;
Durcissement en couche profonde : une force de 2 500 tonnes (≈24,5 MN) durcit complètement la résine dans des panneaux épais (≥40 mm), obtenant ainsi une liaison interne ≥0,5 MPa.
3. Renforcement structurel
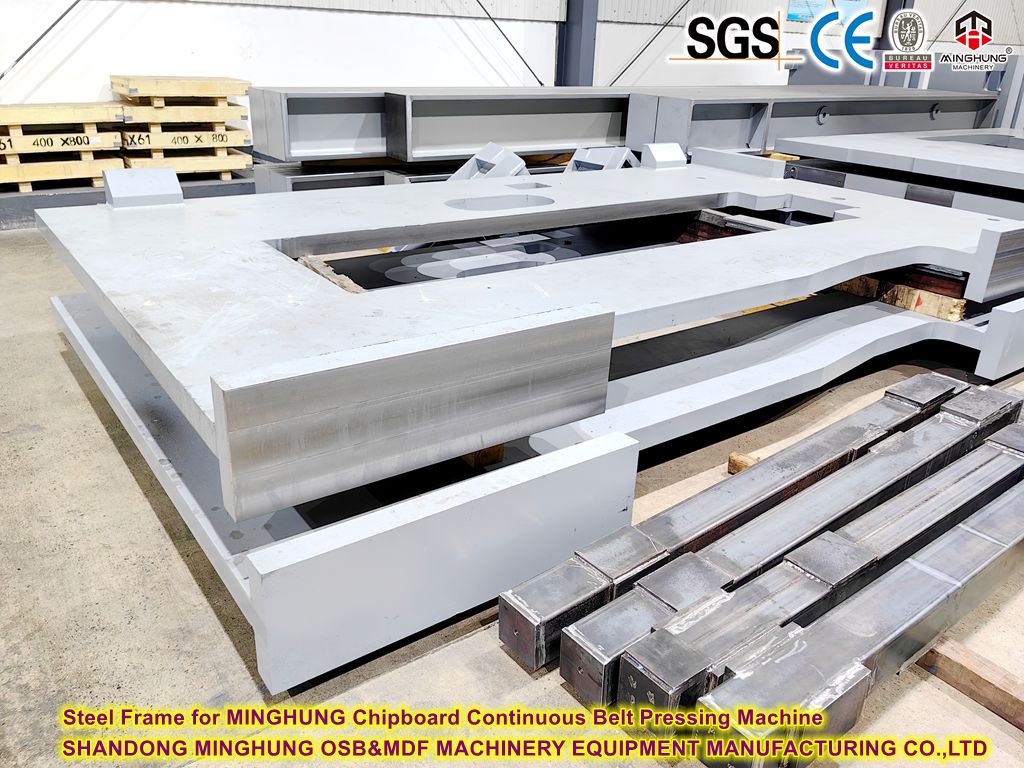
Matériau du cadre : acier faiblement allié à haute résistance (limite d'élasticité ≥ 690 MPa), durée de vie > 20 ans ;
Surface du plateau : Chromée dure (HRC 62), planéité ≤0,02 mm/m.

Ⅴ. Applications et tendances
Cas d'utilisation : substrats de meubles haut de gamme, panneaux chauffants par le sol, murs de construction légers ;
Frontières de l'innovation :
1. Systèmes de jumeaux numériques pour l’optimisation des paramètres en temps réel ;
2. Chauffage à l’hydrogène (étape pilote pour un fonctionnement neutre en carbone).