


MH-CHP
MINGHUNG

1. Etap obróbki surowca
Surowce: Zwykle kłody o małej średnicy, gałęzie, pozostałości po obróbce drewna (wióry, trociny) lub drewno z recyklingu. Niezbędne są stabilne dostawy.
Sprzęt:
Rębak: Rozdrabnia surowiec drzewny zgodnie z wymaganymi specyfikacjami. Wydajność musi odpowiadać kolejnym etapom (ok. ~25 ton suchego drewna na godzinę, wymagana jest większa ilość surowca uwzględniająca wilgotność). Zalecane są duże rębaki bębnowe lub tarczowe.
System przesiewania i płukania wiórów: Usuwa duże wióry, drobne cząstki, piasek, metal i inne zanieczyszczenia.
Silos do przechowywania wiórów : zapewnia buforowane przechowywanie w celu zapewnienia ciągłego podawania.

2. Etap przygotowania włókien (etap główny)
Sprzęt:
Rafiner (Defibrator): Sprzęt podstawowy. Rozdziela zrębki drzewne na pojedyncze włókna pod wpływem pary o wysokiej temperaturze i pod wysokim ciśnieniem. Wymaga modeli o odpowiednich rozmiarach. W przypadku 150m⊃3/dzień tektury o grubości 12 mm potrzebna jest jedna lub dwie równoległe rafinerie na dużą skalę (np. wydajność około 8-12 ton suchego włókna na godzinę, w zależności od wydajności sprzętu i godzin pracy).

System mieszania żywicy:
Żywica (głównie UF): Precyzyjny system dozowania i przechowywania.
Blender: Jednolicie nakłada na włókna żywicę, utwardzacz i środek hydrofobowy (emulsja parafinowa). Zwykle używa się blenderów łopatkowych o dużej prędkości.

System suszenia włókien:
Suszarka rurowa Flash: Szybko suszy mokre włókna pokryte żywicą za pomocą gorącego powietrza (z Energy Center). Wydajność suszenia jest krytycznym wąskim gardłem; musi być wystarczająco duży i wydajny. Wymaga przetworzenia ~8-12 ton mokrego włókna na godzinę (wilgotność zmniejszona z ~50% do ~8-12%).
Separatory cyklonowe / System odzyskiwania włókien: Oddziela suszone włókna od strumienia powietrza.
System ochrony przeciwpożarowej i przeciwwybuchowej: System suszenia to obszar wysokiego ryzyka wymagający kompleksowego wykrywania iskier, tłumienia zalewu i odpowietrzania wybuchu.

3. Etap formowania i wstępnego prasowania
Sprzęt:
Maszyna do formowania: Tworzy ciągłą matę z włókien poprzez równomierne rozprowadzenie suszonych włókien. W przypadku desek o grubości 12 mm kluczowe znaczenie ma spójne formowanie maty. Zwykle wykorzystuje formowanie mechaniczne, pneumatyczne (powietrze) lub kombinowane. Szerokość formowania musi odpowiadać prasie.

Prasa wstępna: zagęszcza matę z luźnych włókien, ułatwiając jej przeniesienie do prasy i usuwając część powietrza. Zwykle ciągła prasa wstępna taśmy.

4. Etap prasowania na gorąco (etap główny)
Sprzęt:
Hot Press: Jest to główny i największy punkt inwestycyjny linii. W przypadku płyty o grubości 12 mm wynoszącej 150 m⊃3/dzień prasa ciągła jest najbardziej wydajnym i powszechnym wyborem.
Typ: Prasa ciągła płaska (np. CPS, ContiPress).
Szerokość: zazwyczaj wymagana jest szerokość 2,5 metra (8 stóp) lub większa (np. 2,7 m/9 stóp). Szersze prasy umożliwiają większą przepustowość.
Długość / Otwór: Wymaga wystarczającej długości/liczby otworów, aby zapewnić prawidłowe utwardzenie płyty 12 mm w ustalonej temperaturze i ciśnieniu (czas utwardzania zazwyczaj 20-40 s/mm, co oznacza ~ 4-8 minut w przypadku płyty 12 mm).
System grzewczy: Ogrzewanie wysokotemperaturowe olejem termicznym lub parą.
Kontrola ciśnienia: Precyzyjna kontrola profili ciśnienia podczas różnych faz prasowania.

5. Etap chłodzenia i wykańczania
Sprzęt:
Gwiazda przenośnika i chłodzenia wyładowczego: Płyty opuszczają prasę gorące i wymagają powolnego chłodzenia do temperatury bliskiej temperaturze otoczenia (poniżej ~40-50°C) w chłodnicy gwiazdowej lub linii chłodzenia walcowego, aby zapobiec wypaczeniu.
Układarka: Układa w stosy schłodzone, nieszlifowane płyty („zielone deski”) w celu kondycjonowania (wyrównania naprężeń).
Przycinarki / piły poprzeczne i wzdłużne: przycinają duże panele do standardowych rozmiarów (np. 1220 x 2440 mm, 1830 x 3660 mm) i podcinają krawędzie. Wymaga bardzo precyzyjnego i wydajnego cięcia.
Linia szlifierska: Szlifowanie ma kluczowe znaczenie w przypadku płyt MDF o grubości 12 mm. Wymaga szlifierki szerokotaśmowej (zwykle 4-głowicowej, 6-głowicowej lub więcej), aby uzyskać precyzyjną tolerancję grubości (np. ±0,15 mm) i wykończenie powierzchni. Usuwanie piaskowania trwa ok. 0,5-1,0 mm.
Stanowisko oceniające i inspekcyjne: Ręczna lub automatyczna kontrola jakości powierzchni, grubości, gęstości itp. w celu klasyfikacji.
Maszyna do łączenia/pakowania: Wiązki/opakowania z gotowymi deskami.
stojak na suszarkę
piła poprzeczna
szlifierka
6. Systemy pomocnicze
Centrum Energetyczne: Zapewnia ciepło do produkcji (para rafinacyjna, powietrze z suszarki, olej/para prasowana). Opalane głównie odpadami drzewnymi (kora, pył po piaskowaniu, złom) poprzez kotły na biomasę, wspomagane przez kotły gazowe/olejowe. Skala musi odpowiadać zapotrzebowaniu cieplnemu całej linii.

System odpylania: Duży centralny system odpylania (głównie filtry workowe), obejmujący wszystkie punkty powstawania pyłu (odpryski, przesiewanie, szlifowanie, formowanie), aby spełnić standardy ochrony środowiska.
System sprężonego powietrza: dostarcza powietrze do przyrządów i sterowanie.
Elektryczny system sterowania: Automatyzacja PLC/DCS obejmująca cały zakład w celu scentralizowanego monitorowania i kontroli procesu.

Układ hydrauliczny: Zapewnia moc prasy, prasy wstępnej itp.
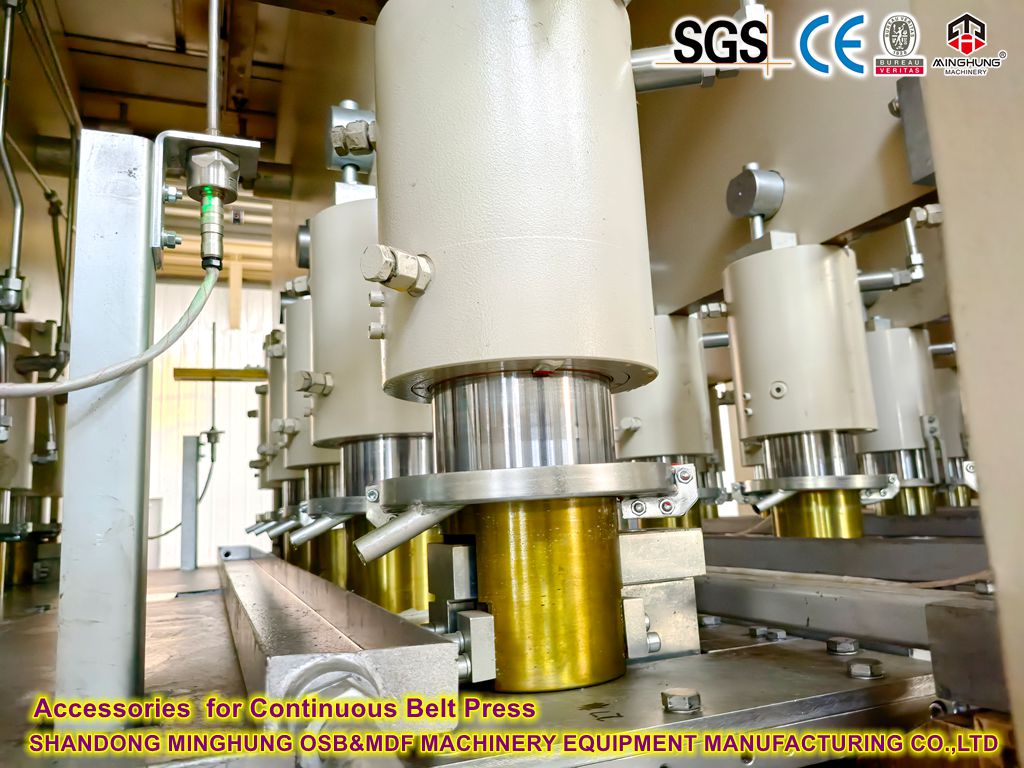
System uzdatniania wody: Oczyszcza ścieki technologiczne (jeśli powstają, np. z rafinacji).
System redukcji LZO: Oczyszcza emisje organiczne powstałe w wyniku suszenia, tłoczenia itp. (coraz bardziej rygorystyczne wymagania środowiskowe).
Dzienna wydajność: 150 m³
Godziny pracy: w oparciu o 24-godzinną pracę (uwzględniając konserwację/zmiany zmian, efektywny czas produkcji ~22 godziny).
Wydajność godzinowa: 150 m³ / 22 godziny ≈ 6,82 m³/godz
Gęstość płyty: Zakładana gęstość standardowa ~750 kg/m³
Godzinowe zapotrzebowanie na włókno suche: 6,82 m³/h 750 kg/m³ ≈ 5115 kg/h (ok. 5,1 tony/godz.). Uwzględniając straty produkcyjne, naddatek na piaskowanie itp., projektowana wydajność systemu rafinera powinna wynosić 6-7 ton suchego włókna na godzinę lub więcej.
Wydajność suszenia: Zakładając wilgotność mokrych włókien ~50%, ilość mokrych włókien: 5115 kg/h / (1 - 0,5) = 10230 kg/h (około 10,2 tony/godzinę). Suszarka musi obsługiwać takie natężenie przepływu, aby osiągnąć docelowy poziom wilgoci.
Wydajność prasy: przy szerokości 2,5 m i grubości 12 mm, docelowa prędkość linii: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 metrów/godzinę. Prasa ciągła musi osiągać lub przekraczać tę prędkość, zapewniając jednocześnie prawidłowe utwardzanie.

Kompletna linia do produkcji średniej wielkości płyt MDF wymaga dużej inwestycji. W przypadku linii do produkcji płyt 12 mm o dziennej wydajności 150 m⊃3 podstawowe wyposażenie (szlifowanie na gorąco, układanie, prasa ciągła, linia szlifierska) stanowi około 60-70% całkowitej inwestycji, podczas gdy sprzęt i systemy pomocnicze stanowią około 30-40%.
Możemy zaprojektować pasujący sprzęt mechaniczny zgodnie z Twoimi różnymi potrzebami, takimi jak różne surowce, różne zdolności produkcyjne i różne grubości paneli. Po zrozumieniu Twojej sytuacji nasz zespół może przygotować dla Ciebie odpowiednią ofertę.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


