Полная линия по производству МДФ со сверхгладкой поверхностью представляет собой высоконепрерывный и автоматизированный процесс. Его основная цель – добиться чрезвычайно гладкой, блестящей поверхности при сохранении превосходных физических свойств. Ключевые шаги заключаются в следующем:
Шаг 1: Подготовка сырья и разделение волокон
1. Измельчение и сортировка: Древесное сырье разрезается на однородную щепу с помощью измельчителя.
2. Промывка и предварительный нагрев: Щепу промывают для удаления примесей, а затем пропаривают в подогревателе, чтобы смягчить ее для волокнообразования.
3. Дефибрация (рафинирование): размягченная щепа поступает в основной дефибратор (рафинер). Под воздействием высокой температуры и давления лигнин размягчается, а щепа разделяется на отдельные древесные волокна. Для сверхгладкого МДФ этот этап требует более точного контроля для получения более длинных, неповрежденных и гибких волокон, что является основой однородного мата.
Шаг 2: Смешивание и сушка смолы
1. Точное смешивание: волокна из рафинера поступают в блендер. Здесь волокна тщательно и равномерно смешиваются со смоляным клеем, воском и другими добавками. Равномерное смешивание имеет решающее значение для получения ультрагладкого МДФ; любые пятна смолы могут привести к дефектам поверхности.
2. Пневматическая сушка. Пропитанные смолой влажные волокна транспортируются через трубопроводную сушилку. Горячий воздух быстро удаляет влагу, доводя волокна до точного и стабильного содержания влаги. Точная сушка имеет решающее значение для стабильности мата.
Шаг 3: Формирование мата и предварительное прессование
1. Сверхточное формование: формовочная машина формирует из сухих волокон рыхлый волокнистый «мат» на движущейся затылке или ленте. Это один из наиболее важных шагов для получения ультрагладкой поверхности. Формирователи с несколькими головками или воздушным войлоком обычно используются для создания очень равномерного, многослойного и трехмерного распределения волокон, обеспечивая идеальный профиль плотности.
2. Предварительное прессование ленты: свободный мат поступает в предварительный пресс непрерывной ленты. Он подвергается холодному прессованию для удаления воздуха и формирования однородной «заготовки» одинаковой толщины для безопасной передачи в горячий пресс.
Шаг 4: Горячее прессование и отверждение (основной процесс)
Это основной этап, на котором МДФ приобретает прочность, плотность и ультрагладкую поверхность.
1. Непрерывное прессование. Мат поступает в пресс непрерывного действия или в специально разработанный длинный многостворчатый пресс. Под воздействием высокой температуры и давления смола затвердевает, скрепляя волокна.
2. Зона финишной обработки высокого давления. Специальная «зона финишной обработки» в последней части пресса обеспечивает чрезвычайно высокое давление. Блестящие пресс-плиты (или ленты) суперкаландрируют поверхностные волокна, полностью закрывая поры и создавая плотную, гладкую «кожу». Точный температурный профиль обеспечивает равномерное отверждение по всему поперечному сечению, сводя к минимуму внутренние напряжения.
Шаг 5: Охлаждение, кондиционирование и обрезка
1. Непрерывное охлаждение: горячая плита, выходящая из пресса, поступает в охладитель с тернером, где она постепенно и равномерно охлаждается до температуры окружающей среды, чтобы стабилизировать размеры и предотвратить коробление.
2. Кондиционирование: Плиты часто хранятся в зоне кондиционирования в течение 24–48 часов, чтобы обеспечить снятие напряжения и дальнейшее выделение формальдегида, обеспечивая полную стабильность.
3. Калибровка: Непрерывная плита точно разрезается на требуемые размеры с помощью поперечных и продольных пил.
Шаг 6: Шлифование и упаковка (окончательная проверка качества)
1. Высокоточная калибровочная шлифовка. Обрезанные доски поступают в высокоточную шлифовальную машину. Для сверхгладкого МДФ основной целью является не коррекция поверхности (что и так хорошо), а выверка толщины с точными допусками и удаление тонкого предварительно затвердевшего слоя, гарантируя абсолютную ровность для последующей отделки. Используется шлифовальная линия с 4, 6 или более головками.
2. Проверка и упаковка: Отшлифованные панели проходят автоматический контроль качества перед укладкой, упаковкой и упаковкой с помощью автоматической системы укладчика и упаковки.
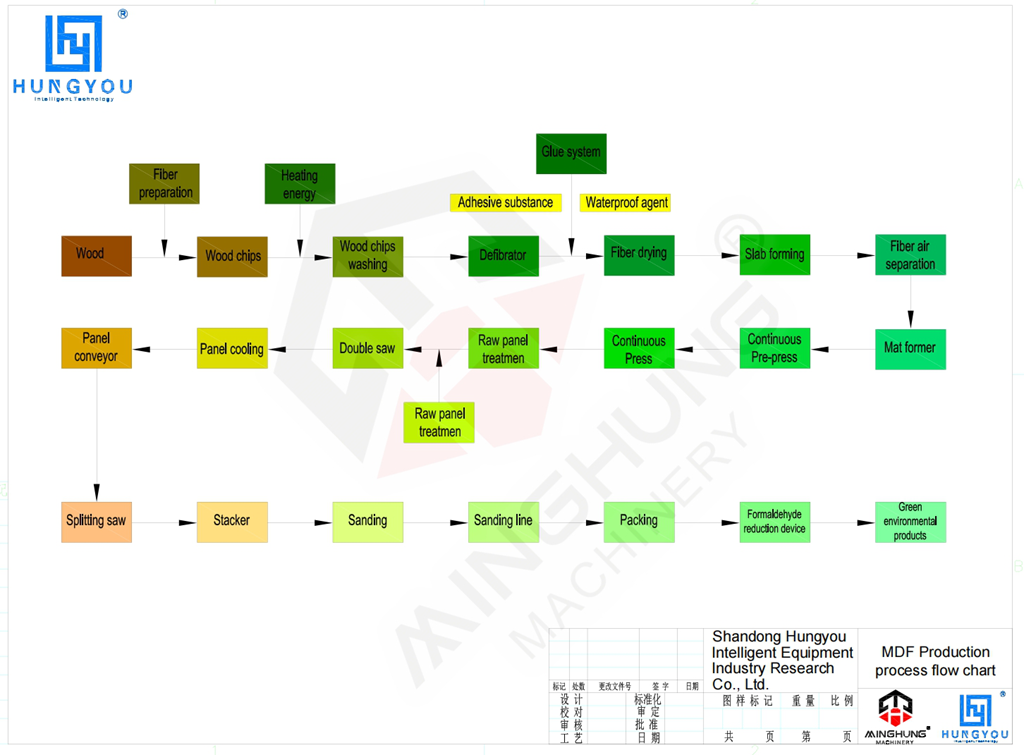
|
Видео применения
|
Преимущества конечного продукта
Исключительное качество поверхности: зеркально-гладкая поверхность с очень низкой шероховатостью (показатель Ra), готовая к прямому ламинированию ПВХ, покраске, меламиновому фольгированию или цифровой печати.
Отличные физические свойства: высокая внутренняя прочность сцепления, равномерная плотность, плотные края и небольшая толщина набухания при водопоглощении.
Повышенная эффективность обработки: сокращает или даже исключает шлифование панелей, экономя затраты на шлифовальную ленту и рабочую силу, повышая эффективность последующего производства.
Экологическая и энергетическая эффективность: передовые процессы снижают потребление энергии, улучшают использование смолы и соответствуют экологическим стандартам производства.
|
Приложения
Высококачественные мебельные панели (особенно для глянцевой или матовой окраски)
Обшивка внутренних дверей (особенно дверей, окрашенных под покраску)
Декоративные стеновые панели, перегородки
Подложки для ремесленных изделий и витрин
Компоненты музыкальных инструментов
Декоративные панели, требующие прямой печати
|
Упаковка продукта
|
Профиль компании
Шаньдунская компания по производству машинного оборудования OSB и MDF MINGHUNG, Ltd. была основана в 1983 году и более 40 лет специализируется на решениях для непрерывного прессования.
MINGHUNG — ведущая компания в производстве оборудования для производства OSB и MDF. Уделяя особое внимание производству высококачественного оборудования, мы специализируемся на производстве полной производственной линии древесноволокнистых плит средней плотности (MDF), древесноволокнистых плит высокой плотности (HDF), древесностружечных плит (PB), ориентированно-стружечных плит (OSB), шпонированных сверхпрочных древесностружечных плит (LSB), ламинированных плит и шпона.
|
Сертификаты
Настройте свою линию! Комплексное решение от макетирования до оптимизации производства. Запросите индивидуальное предложение прямо сейчас.
Наши контакты:
WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501
Электронная почта: osbmdfmachinery@gmail.com


