


MH-CHP
MINGHUNG
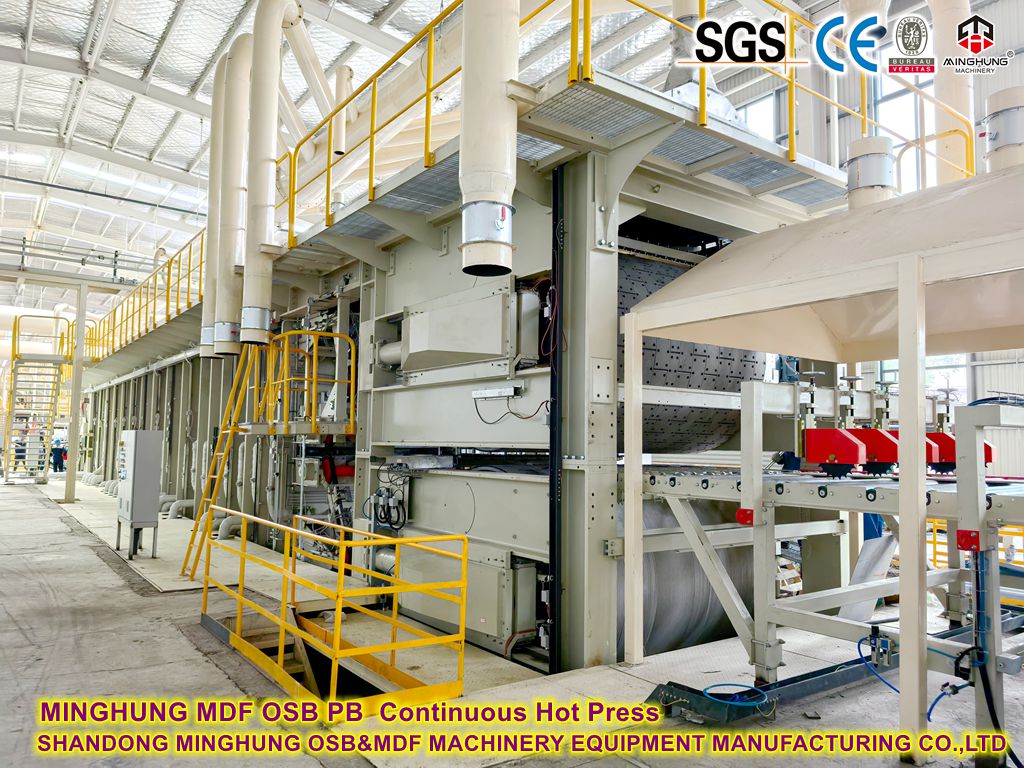
1. Pressa piana continua contro pressa multi-luce
Caratteristica |
Pressa piana continua |
Stampa multi-giorno |
Principio di funzionamento |
I nastri in acciaio comprimono continuamente il tappeto attraverso zone riscaldate |
Pressatura batch con carico/scarico intermittente |
Velocità di produzione |
60-120 metri/minuto |
Tempo di ciclo: 8-12 minuti/strato |
Uniformità dello spessore |
Deviazione ≤±0,1mm; densità costante |
Deviazione ±0,3 mm; densità dei bordi inferiori |
Consumo energetico |
30% di risparmio energetico (recupero di calore + funzionamento continuo) |
Elevata perdita di energia start-stop |
Scala adatta |
≥200.000 m³/anno |
50.000-150.000 m³/anno |
2. Componenti principali della stampa continua
2.1 sistema di cinture in acciaio
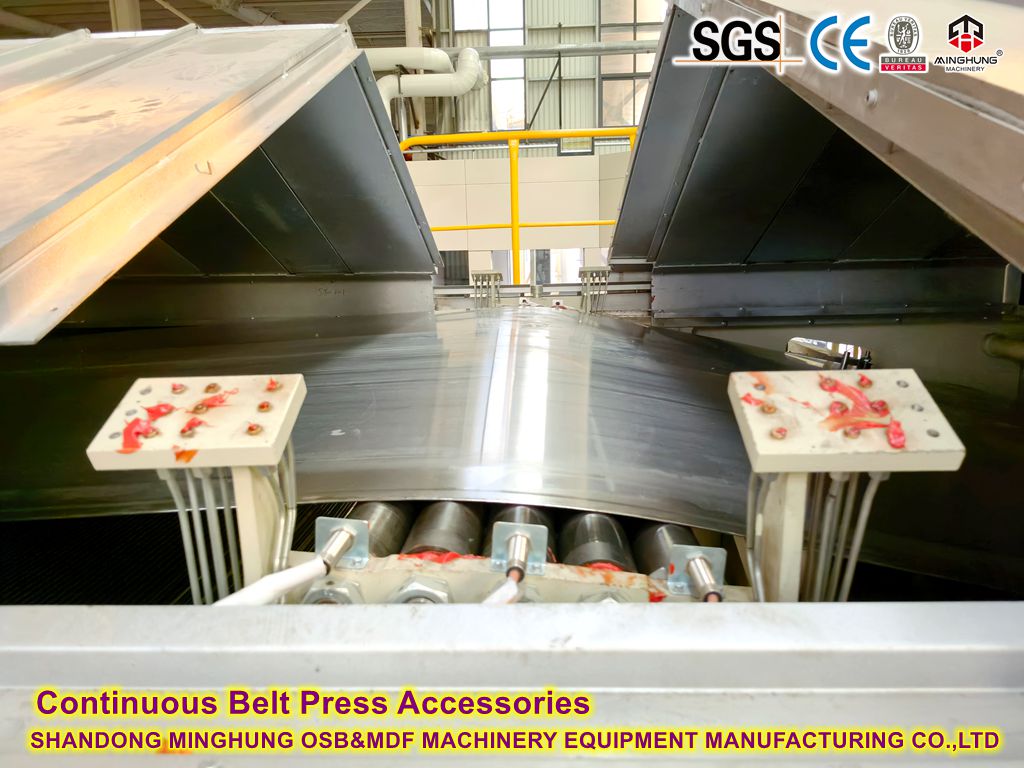
Cinghie doppie: cinghie in acciaio legato da 1,2-1,8 mm (resistente a 300°C), superficie testurizzata al laser per presa in fibra.
Tensionamento: tensionamento automatico idraulico (15-25 kN/m) per evitare disallineamenti.
Sistema di tracciamento: i sensori a infrarossi attivano la correzione idraulica se la deviazione è >2 mm.

2.2 moduli piastra riscaldante
Controllo a zone: 30-60 zone indipendenti con pressione/temperatura individuale.
Profilo di pressione:
Zona ad alta pressione (ingresso): 3,5-5,0 MPa (compressione rapida).
Zona a media pressione: 1,5-2,5 MPa (indurimento dell'adesivo).
Zona a bassa pressione (uscita): 0,5-1,0 MPa (distensione).
Gradiente termico: 140-160°C (entrata) → 100-120°C (uscita).
2.3 Sistema di recupero del calore
Mezzo termico: olio termico (280°C max) o vapore (1,6-2,5 MPa).
Efficienza energetica:
Recupero del calore di scarico (fibre preasciugate).
Canali di flusso a spirale (scambio termico maggiore del 30%).
3. Parametri chiave del processo

Macchinari principali

macchina per la formazione del tappetino

macchina di prestampa

stampaggio a caldo continuo per MDF

macchina per la rifilatura e il taglio dei bordi
Controlli critici:
1. Uniformità di formazione: deviazione di formazione d'aria <±5%.
2. Temperatura:
Adesivo UF: 140-150°C | MDI: 110-130°C (impedisce la pre-polimerizzazione).
3. Premere Ora:
4-6 secondi/mm di spessore (ad esempio, un pannello da 18 mm richiede una lunghezza di stampa di ≈90 m).
4. Vantaggi tecnici
Miglioramento della qualità:
Eliminare l''effetto bordo' (la densità dei bordi delle presse tradizionali è inferiore del 20%);
Rilascio di formaldeide più uniforme (il tasso di conformità CARB P2 è del 100%).
Ottimizzazione dei costi:
Ridurre la quantità di levigatura (la tolleranza di levigatura è di soli 0,1-0,2 mm contro 0,5 mm per le macchine multistrato);
Risparmia il 60% della manodopera (controllo completamente automatizzato).
Tipi di adesivi privi di formaldeide
Tipo adesivo |
Composizione primaria |
Caratteristiche |
Adesivo MDI |
Isocianato polimerico |
Zero formaldeide, resistenza all'acqua superiore, elevata forza di adesione; costo più elevato, richiede attrezzature specializzate. |
Adesivo alle proteine della soia |
Proteine vegetali modificate |
Materiale rinnovabile a base biologica; richiede un controllo preciso del processo, richiede un miglioramento della resistenza alla muffa. |
Adesivo alla lignina |
Estratto dagli scarti della lavorazione della pasta |
Utilizzo ecologico dei rifiuti; richiede una modifica delle prestazioni. |
Adesivo PVA modificato |
Alcool polivinilico + reticolante |
Bassa tossicità; devono utilizzare reticolanti privi di formaldeide (ad esempio, acido citrico). |
1. Fasi della certificazione CARB
Livello standard |
Limite di formaldeide |
Prodotti applicabili |
CARBONE P1 |
≤0,08 ppm |
Pannelli interni generali (implementati nel 2009). |
CARBONE P2 |
≤0,05 ppm |
Prodotti rigorosamente regolamentati (aggiornamento 2010). |
ULEF |
≤0,01 ppm |
Emissioni ultra-basse (vicino ai livelli naturali del legno). |
NAF |
Non rilevabile |
Nessuna formaldeide aggiunta (la più alta certificazione). |
2. Requisiti di certificazione
Tracciabilità della catena di fornitura: supervisione completa dai fornitori di adesivi ai produttori di pannelli.
Test trimestrale: verifica di laboratorio di terze parti (metodo ASTM E1333 o D6007 a camera grande).
Documenti di produzione: rapporti di adesivo, parametri di pressatura, registri di archiviazione.
1. Preparazione delle fibre
Contenuto di umidità: 8-10% (l'eccesso provoca vesciche; la carenza riduce la forza di adesione).
Morfologia della fibra: Rapporto d'aspetto >20 (evitare fini eccessivi).
2. Applicazione dell'adesivo
Utilizzo di MDI: 4-6% (contro 8-12% per adesivi urea-formaldeide).
Miglioratori bioadesivi: ad esempio, nanocellulosa (migliora la resistenza all'acqua).
3. Post-elaborazione
Condizionamento: 24-48 ore a 25°C/60% RH per rilasciare lo stress interno.
Sigillatura dei bordi: sigillatura immediata dopo il taglio per prevenire la deformazione dell'umidità.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


