


MH-CHP
MINH HUNG
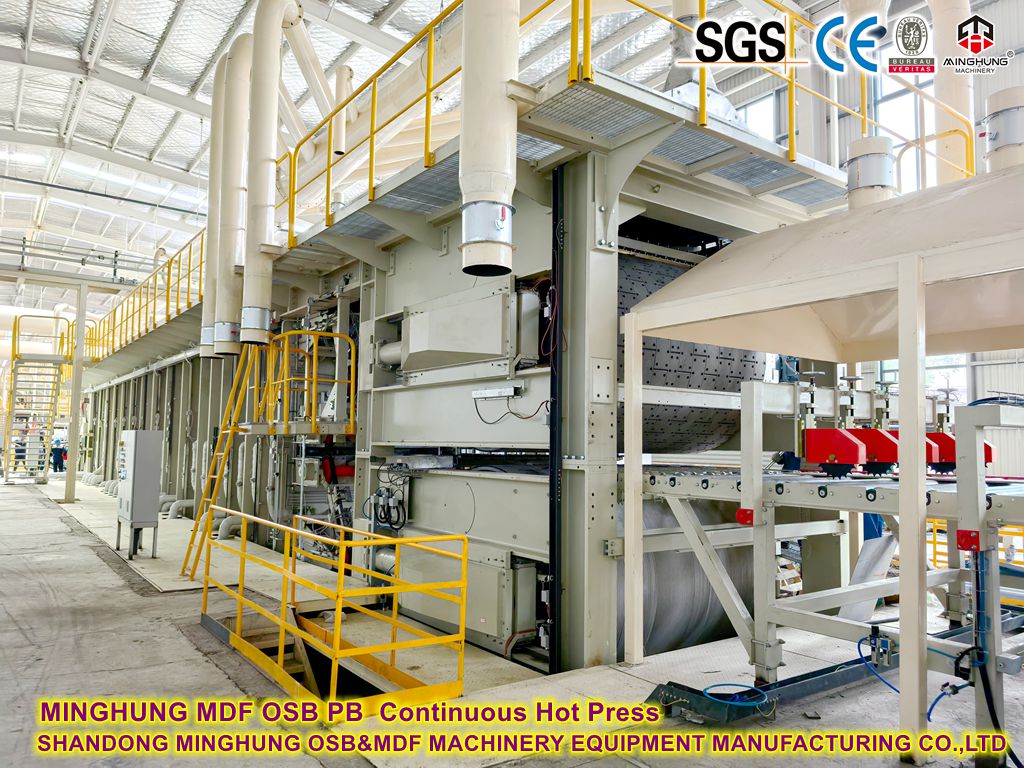
1. Máy ép phẳng liên tục so với Máy ép nhiều ngày
Tính năng |
Máy ép phẳng liên tục |
Máy ép nhiều ngày |
Nguyên tắc làm việc |
Đai thép liên tục nén thảm qua vùng nóng |
Ép hàng loạt với tải/dỡ không liên tục |
Tốc độ sản xuất |
60-120 m/phút |
Thời gian chu kỳ: 8-12 phút/lớp |
Độ dày đồng đều |
Độ lệch ≤±0,1mm; mật độ nhất quán |
Độ lệch ± 0,3mm; mật độ cạnh dưới |
Tiêu thụ năng lượng |
Tiết kiệm 30% năng lượng (thu hồi nhiệt + vận hành liên tục) |
Mất năng lượng khi khởi động và dừng cao |
Quy mô phù hợp |
≥200.000 m³/năm |
50.000-150.000 m³/năm |
2. Các thành phần cốt lõi của máy ép liên tục
2.1 Hệ thống đai thép
Đai kép: Đai thép hợp kim 1,2-1,8mm (chịu được 300°C), bề mặt có kết cấu bằng laze để bám sợi.
Căng thẳng: Căng thẳng thủy lực tự động (15-25 kN/m) để ngăn ngừa sai lệch.
Hệ thống theo dõi: Cảm biến hồng ngoại kích hoạt hiệu chỉnh thủy lực nếu độ lệch >2 mm.
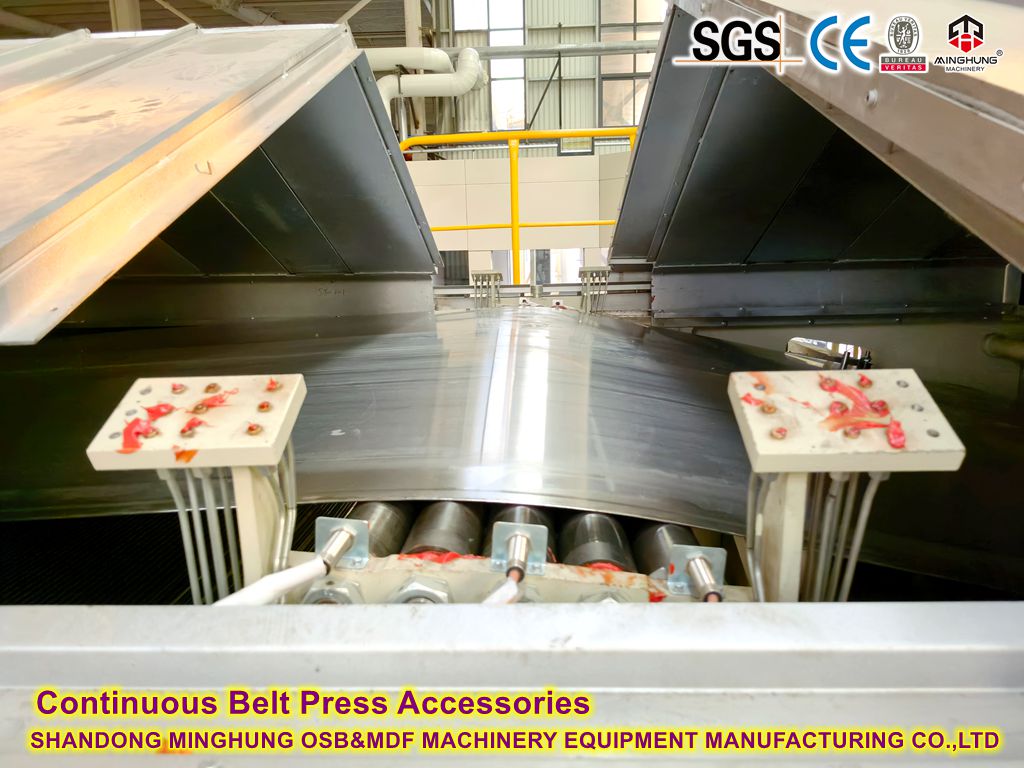

2.2 mô-đun trục lăn sưởi ấm
Kiểm soát vùng: 30-60 vùng độc lập với áp suất/nhiệt độ riêng.
Hồ sơ áp lực:
Vùng áp suất cao (đầu vào): 3,5-5,0 MPa (nén nhanh).
Vùng áp suất trung bình: 1,5-2,5 MPa (đóng rắn bằng keo).
Vùng áp suất thấp (lối ra): 0,5-1,0 MPa (giảm căng thẳng).
Dải nhiệt độ: 140-160°C (đầu vào) → 100-120°C (đầu ra).
2.3 Hệ thống thu hồi nhiệt
Môi trường nhiệt: Dầu truyền nhiệt (tối đa 280°C) hoặc hơi nước (1,6-2,5 MPa).
Hiệu quả năng lượng:
Thu hồi nhiệt thải (sấy khô trước).
Kênh dòng xoắn ốc (trao đổi nhiệt cao hơn 30%).
3. Các thông số quy trình chính

Máy móc chính

máy làm thảm

máy ép trước

ép nóng liên tục cho MDF

máy cắt và cắt cạnh
Kiểm soát quan trọng:
1. Tính đồng nhất hình thành: Độ lệch hình thành không khí <± 5%.
2. Nhiệt độ:
Chất kết dính UF: 140-150°C | MDI: 110-130°C (ngăn chặn quá trình đóng rắn trước).
3. Thời gian báo chí:
Độ dày 4-6 giây/mm (ví dụ: bảng 18mm yêu cầu chiều dài ép ≈90m).
4. Ưu điểm kỹ thuật
Cải thiện chất lượng:
Loại bỏ 'hiệu ứng cạnh' (mật độ cạnh của máy ép truyền thống thấp hơn 20%);
Giải phóng formaldehyde đồng đều hơn (tỷ lệ tuân thủ CARB P2 là 100%).
Tối ưu hóa chi phí:
Giảm lượng chà nhám (cho phép chà nhám chỉ 0,1-0,2mm so với 0,5mm đối với máy nhiều lớp);
Tiết kiệm 60% nhân công (điều khiển hoàn toàn tự động).
Các loại keo không chứa formaldehyde
Loại keo |
Thành phần chính |
Đặc trưng |
Chất kết dính MDI |
Polymer isocyanate |
Không chứa formaldehyde, khả năng chống nước vượt trội, độ bền liên kết cao; chi phí cao hơn, đòi hỏi thiết bị chuyên dụng. |
Chất kết dính protein đậu nành |
Protein thực vật biến tính |
Vật liệu tái tạo dựa trên sinh học; yêu cầu kiểm soát quá trình chính xác, yêu cầu tăng cường khả năng chống nấm mốc. |
Chất kết dính Lignin |
Chiết xuất từ chất thải bột giấy |
Tận dụng chất thải thân thiện với môi trường; yêu cầu sửa đổi hiệu suất. |
Chất kết dính PVA biến tính |
Rượu polyvinyl + chất liên kết chéo |
Độc tính thấp; phải sử dụng các chất liên kết ngang không chứa formaldehyde (ví dụ, axit xitric). |
1. Các giai đoạn chứng nhận CARB
Cấp tiêu chuẩn |
Giới hạn formaldehyd |
Sản phẩm áp dụng |
CARB P1 |
.0,08 trang/phút |
Tấm trong nhà chung (thực hiện năm 2009). |
CARB P2 |
0,05 trang/phút |
Sản phẩm được quản lý chặt chẽ (nâng cấp năm 2010). |
ULEF |
.00,01 trang/phút |
Lượng khí thải cực thấp (gần bằng mức gỗ tự nhiên). |
NAF |
Không thể phát hiện được |
Không thêm Formaldehyde (chứng nhận cao nhất). |
2. Yêu cầu chứng nhận
Truy xuất nguồn gốc chuỗi cung ứng: Giám sát đầy đủ từ nhà cung cấp chất kết dính đến nhà sản xuất ván.
Kiểm tra hàng quý: Xác minh từ phòng thí nghiệm của bên thứ ba (phương pháp buồng lớn ASTM E1333 hoặc D6007).
Hồ sơ sản xuất: Tỷ lệ dính, thông số ép, nhật ký lưu trữ.
1. Chuẩn bị chất xơ
Độ ẩm: 8-10% (dư thừa gây phồng rộp, thiếu độ bền liên kết).
Hình thái sợi: Tỷ lệ khung hình >20 (tránh bị phạt quá mức).
2. Ứng dụng kết dính
Mức sử dụng MDI: 4-6% (so với 8-12% đối với chất kết dính urê-formaldehyde).
Chất tăng cường kết dính sinh học: ví dụ, nanocellulose (cải thiện khả năng chống nước).
3. Xử lý hậu kỳ
Điều hòa: 24-48 giờ ở 25°C/60% RH để giải phóng căng thẳng bên trong.
Niêm phong cạnh: Niêm phong ngay lập tức sau khi cắt để tránh biến dạng độ ẩm.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


