


MH-CHP
MINGHUNG
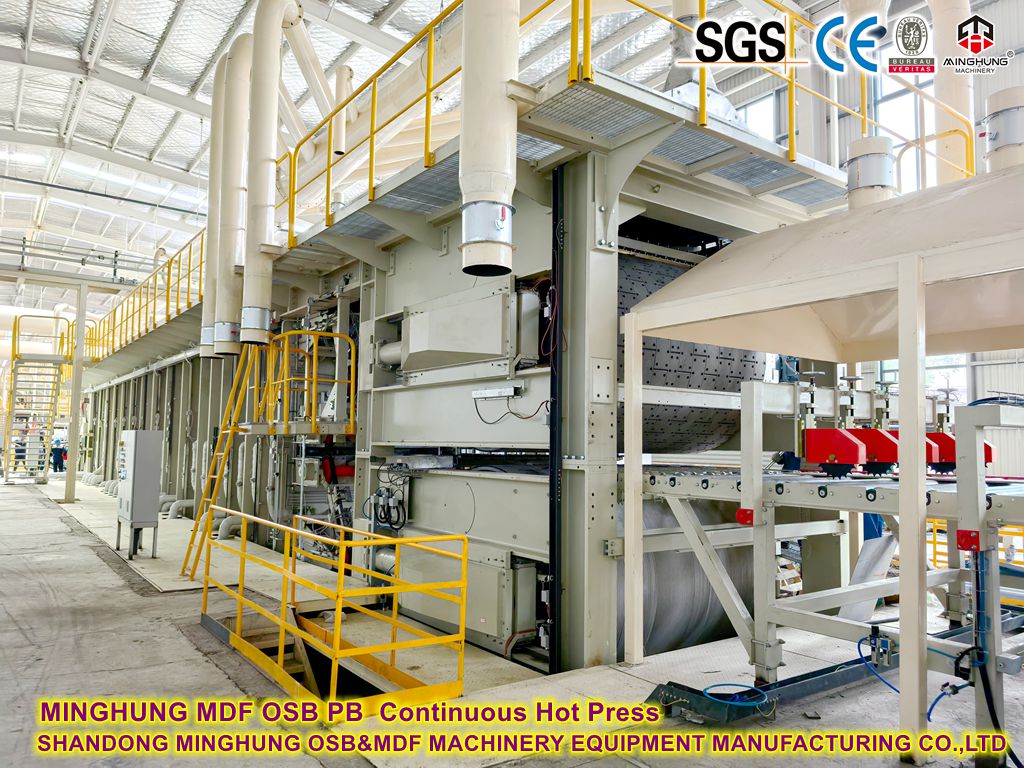
1. Kontinuerlig fladtryk vs. Multi-Daylight Press
Feature |
Kontinuerlig flad presse |
Multi-Daylight Press |
Arbejdsprincip |
Stålbælter komprimerer kontinuerligt måtten gennem opvarmede zoner |
Batchpresning med intermitterende i-/tømning |
Produktionshastighed |
60-120 m/min |
Cyklustid: 8-12 min/lag |
Ensartethed i tykkelse |
Afvigelse ≤±0,1 mm; konsekvent tæthed |
Afvigelse ±0,3 mm; nedre kanttæthed |
Energiforbrug |
30 % energibesparelse (varmegenvinding + kontinuerlig drift) |
Højt start-stop energitab |
Egnet skala |
≥200.000 m³/år |
50.000-150.000 m³/år |
2. Kernekomponenter i kontinuerlig presse
2.1 stålbæltesystem
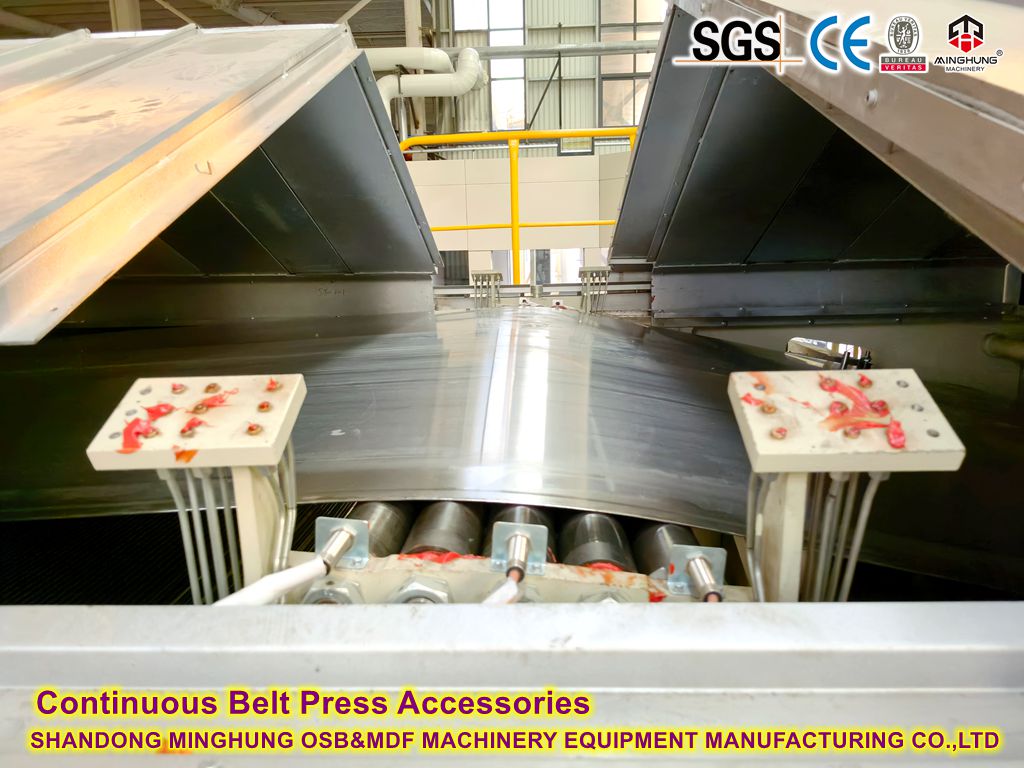
Dobbelte bælter: 1,2-1,8 mm bælte af legeret stål (300°C modstandsdygtig), lasertekstureret overflade til fibergreb.
Opspænding: Hydraulisk automatisk opspænding (15-25 kN/m) for at forhindre fejljustering.
Sporingssystem: Infrarøde sensorer udløser hydraulisk korrektion, hvis afvigelse >2 mm.

2.2 varmeplademoduler
Zonestyring: 30-60 uafhængige zoner med individuelt tryk/temperatur.
Trykprofil:
Højtrykszone (indgang): 3,5-5,0 MPa (hurtig kompression).
Mellemtrykszone: 1,5-2,5 MPa (klæbende hærdning).
Lavtrykszone (udgang): 0,5-1,0 MPa (afspænding).
Temperaturgradient: 140-160°C (indgang) → 100-120°C (udgang).
2.3 Varmegenvindingssystem
Termisk medium: Termisk olie (280°C max) eller damp (1,6-2,5 MPa).
Energieffektivitet:
Udstødningsvarmegenvinding (fortørrer fibre).
Spiralstrømningskanaler (30 % højere varmeudveksling).
3. Nøgleprocesparametre

Hovedmaskineri

måtteaflægningsmaskine

forpresningsmaskine

kontinuerlig varmpresning til MDF

kantklippe- og skæremaskine
Kritiske kontroller:
1. Dannelsesensartethed: Luftdannende afvigelse <±5%.
2. Temperatur:
UF klæbemiddel: 140-150°C | MDI: 110-130°C (forhindrer forhærdning).
3. Tryk på Tid:
4-6 sekunder/mm tykkelse (f.eks. kræver 18 mm plade ≈90 m presselængde).
4. Tekniske fordele
Kvalitetsforbedring:
Eliminer 'kanteffekten' (kanttætheden af traditionelle presser er 20 % lavere);
Mere ensartet formaldehydfrigivelse (CARB P2-overholdelsesgrad er 100%).
Omkostningsoptimering:
Reducer mængden af slibning (slibegodtgørelse er kun 0,1-0,2 mm vs. 0,5 mm for flerlagsmaskiner);
Spar 60 % arbejdskraft (fuldautomatisk kontrol).
Formaldehyd-fri klæbemiddeltyper
Klæbende type |
Primær sammensætning |
Karakteristika |
MDI klæbemiddel |
Polymer isocyanat |
Ingen formaldehyd, overlegen vandmodstand, høj bindingsstyrke; højere omkostninger, kræver specialiseret udstyr. |
Sojaproteinklæbemiddel |
Modificeret planteprotein |
Biobaseret vedvarende materiale; kræver præcis processtyring, kræver forbedring af meldugmodstanden. |
Lignin klæbemiddel |
Udvindes fra papirmasseaffald |
Miljøvenlig affaldsanvendelse; kræver præstationsændring. |
Modificeret PVA klæbemiddel |
Polyvinylalkohol + tværbinder |
Lav toksicitet; skal bruge formaldehydfri tværbindere (f.eks. citronsyre). |
1. CARB-certificeringsstadier
Standard niveau |
Formaldehydgrænse |
Gældende produkter |
CARB P1 |
≤0,08 ppm |
Generelle indendørs paneler (implementeret 2009). |
CARB P2 |
≤0,05 ppm |
Strengt regulerede produkter (2010 opgradering). |
ULEF |
≤0,01 ppm |
Ultralave emissioner (nær naturlige træniveauer). |
NAF |
Ikke-detekterbar |
Ingen tilsat formaldehyd (højeste certificering). |
2. Certificeringskrav
Supply Chain Sporbarhed: Fuldt tilsyn fra klæbemiddelleverandører til pladeproducenter.
Kvartalstest: Tredjeparts laboratorieverifikation (ASTM E1333 eller D6007 storkammermetode).
Produktionsregistreringer: Klæbeforhold, presseparametre, lagerlogfiler.
1. Fiberforberedelse
Fugtindhold: 8-10% (overskud forårsager blærer; mangel reducerer bindingsstyrken).
Fibermorfologi: Størrelsesforhold >20 (undgå for store fine partikler).
2. Påføring af klæbemiddel
MDI-forbrug: 4-6% (mod 8-12% for urea-formaldehyd-klæbemidler).
Bio-adhæsive forstærkere: f.eks. nanocellulose (forbedrer vandmodstanden).
3. Efterbehandling
Konditionering: 24-48 timer ved 25°C/60% RH for at frigøre indre stress.
Kantforsegling: Øjeblikkelig forsegling efter skæring for at forhindre fugtdeformation.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


