


MH-WKK
MINGHUNG
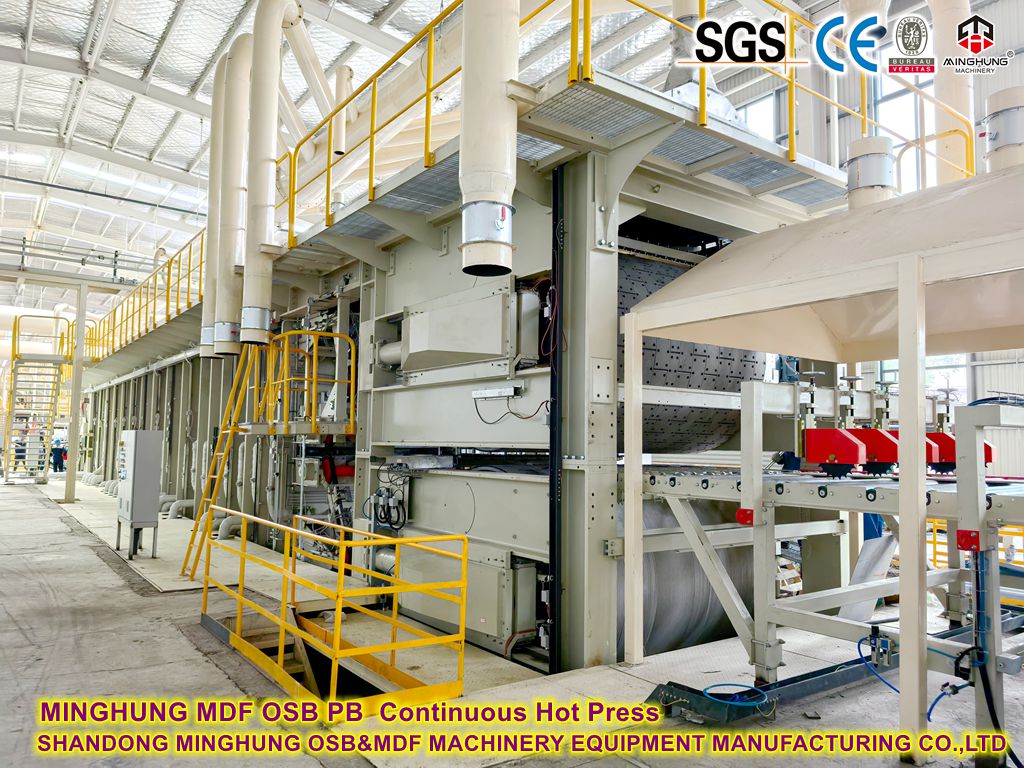
1. Continue platte pers versus meerdaagse pers
Functie |
Continue platte pers |
Multi-daglichtpers |
Werkingsprincipe |
Stalen riemen comprimeren de mat continu via verwarmde zones |
Batchpersen met intermitterend laden/lossen |
Productiesnelheid |
60-120 m/min |
Cyclustijd: 8-12 min/laag |
Dikte-uniformiteit |
Afwijking ≤±0,1 mm; consistente dichtheid |
Afwijking ±0,3 mm; lagere randdichtheid |
Energieverbruik |
30% energiebesparing (warmteterugwinning + continubedrijf) |
Hoog start-stop-energieverlies |
Geschikte schaal |
≥200.000 m³/jaar |
50.000-150.000 m³/jaar |
2. Kerncomponenten van continue pers
2.1 Stalen riemsysteem
Dubbele riemen: 1,2-1,8 mm gelegeerde stalen riemen (bestendig tot 300 °C), lasergestructureerd oppervlak voor vezelgrip.
Spannen: Hydraulische automatische spanning (15-25 kN/m) om verkeerde uitlijning te voorkomen.
Volgsysteem: Infraroodsensoren activeren hydraulische correctie als de afwijking groter is dan 2 mm.
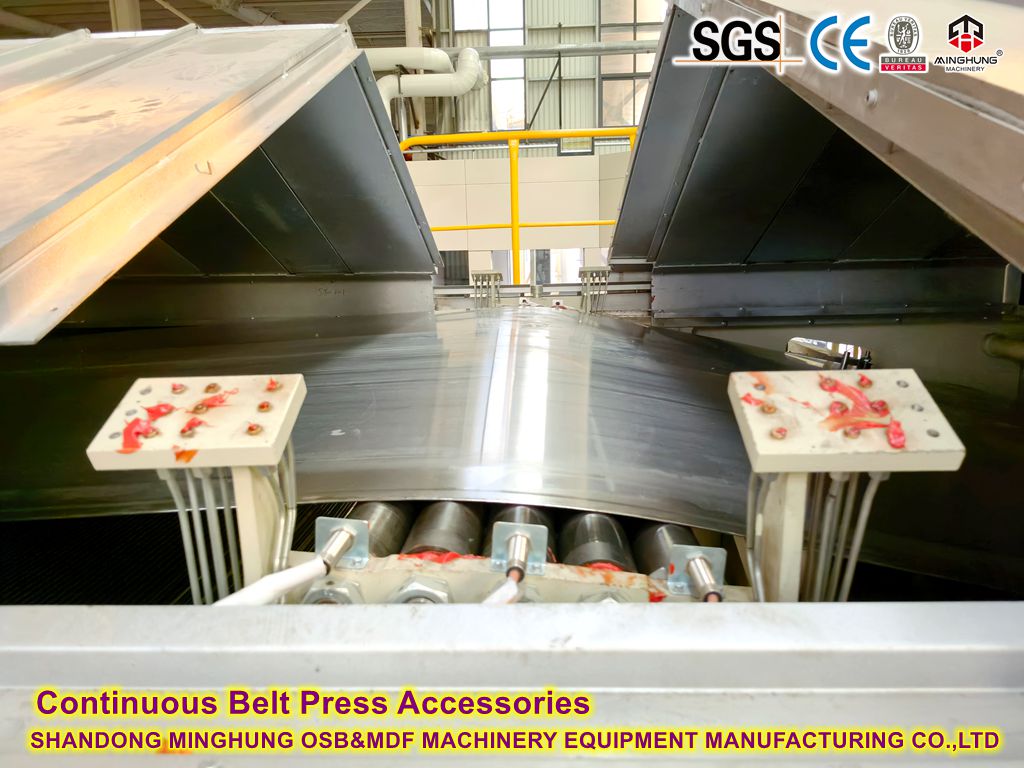

2.2 verwarmingsplaatmodules
Zoneregeling: 30-60 onafhankelijke zones met individuele druk/temperatuur.
Drukprofiel:
Hogedrukzone (binnenkomst): 3,5-5,0 MPa (snelle compressie).
Middendrukzone: 1,5-2,5 MPa (uitharding van de lijm).
Lagedrukzone (uitgang): 0,5-1,0 MPa (spanningsverlichting).
Temperatuurgradiënt: 140-160°C (ingang) → 100-120°C (uitgang).
2.3 Warmteterugwinningssysteem
Thermisch medium: Thermische olie (max. 280°C) of stoom (1,6-2,5 MPa).
Energie-efficiëntie:
Warmteterugwinning uit uitlaatgassen (droogt de vezels voor).
Spiraalvormige stroomkanalen (30% hogere warmte-uitwisseling).
3. Belangrijke procesparameters

Belangrijkste machines

mat-froming machine

voorpersmachine

continu heet persen voor MDF

rand trim- en snijmachine
Kritieke controles:
1. Vormuniformiteit: luchtvormingsafwijking <± 5%.
2. Temperatuur:
UF-lijm: 140-150°C | MDI: 110-130°C (voorkomt vooruitharding).
3. Druk op Tijd:
4-6 seconden/mm dikte (voor een plaat van 18 mm is bijvoorbeeld een perslengte van ≈90 m nodig).
4. Technische voordelen
Kwaliteitsverbetering:
Elimineer het 'randeffect' (de randdichtheid van traditionele persen is 20% lager);
Meer uniforme afgifte van formaldehyde (CARB P2-nalevingspercentage is 100%).
Kostenoptimalisatie:
Verminder de hoeveelheid schuurwerk (schuurtoeslag is slechts 0,1-0,2 mm versus 0,5 mm voor meerlaagse machines);
Bespaar 60% op arbeid (volledig geautomatiseerde controle).
Formaldehyde-vrije lijmsoorten
Kleefsoort |
Primaire compositie |
Kenmerken |
MDI-lijm |
Polymeer isocyanaat |
Geen formaldehyde, superieure waterbestendigheid, hoge hechtsterkte; hogere kosten, vereist gespecialiseerde apparatuur. |
Soja-eiwitlijm |
Gemodificeerd plantaardig eiwit |
Biogebaseerd hernieuwbaar materiaal; vereist nauwkeurige procescontrole, vereist verbetering van de meeldauwresistentie. |
Lignine lijm |
Gewonnen uit verpulpingsafval |
Milieuvriendelijk afvalgebruik; vereist prestatieaanpassing. |
Gemodificeerde PVA-lijm |
Polyvinylalcohol + vernettingsmiddel |
Lage toxiciteit; moet formaldehyde-vrije crosslinkers gebruiken (bijvoorbeeld citroenzuur). |
1. CARB-certificeringsfasen
Standaard niveau |
Formaldehyde-limiet |
Toepasselijke producten |
CARB P1 |
≤0,08 ppm |
Algemene binnenpanelen (geïmplementeerd 2009). |
KOOLHYDRATERENDE P2 |
≤0,05 ppm |
Strikt gereguleerde producten (upgrade 2010). |
ULEF |
≤0,01 ppm |
Ultra-lage emissies (bijna natuurlijke houtniveaus). |
NAF |
Niet detecteerbaar |
Geen toegevoegd formaldehyde (hoogste certificering). |
2. Certificeringsvereisten
Traceerbaarheid van de supply chain: Volledig overzicht van lijmleveranciers tot plaatfabrikanten.
Driemaandelijkse tests: laboratoriumverificatie door derden (ASTM E1333 of D6007 grote kamermethode).
Productiegegevens: lijmverhoudingen, persparameters, opslaglogboeken.
1. Vezelvoorbereiding
Vochtgehalte: 8-10% (overtollig veroorzaakt blaarvorming; een tekort vermindert de hechtsterkte).
Vezelmorfologie: Beeldverhouding >20 (vermijd overmatige fijne deeltjes).
2. Lijmtoepassing
MDI-gebruik: 4-6% (vs. 8-12% voor ureum-formaldehyde-kleefstoffen).
Biokleefversterkers: bijv. nanocellulose (verbetert de waterbestendigheid).
3. Nabewerking
Conditionering: 24-48 uur bij 25°C/60% RH om interne stress te verminderen.
Randafdichting: Onmiddellijke afdichting na het snijden om vervorming door vocht te voorkomen.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


