


MH-CHP
MINGHUNG
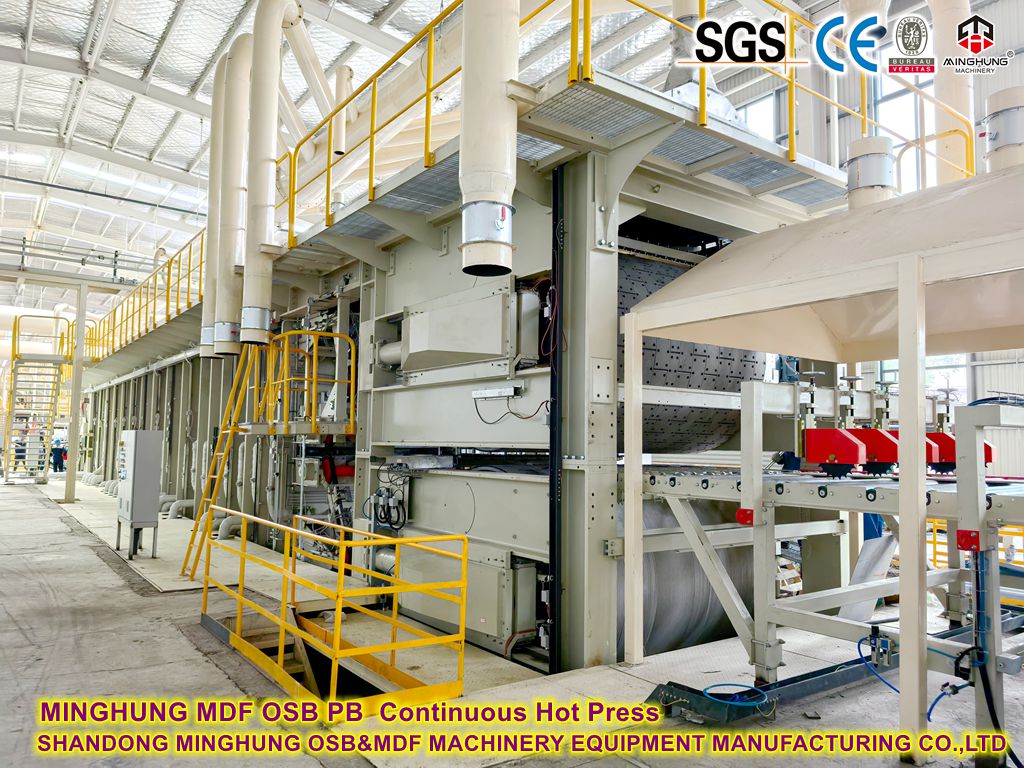
1. Sürekli Düz Baskı ve Çoklu Gün Işığı Baskısı
Özellik |
Sürekli Düz Pres |
Çoklu Gün Işığı Baskısı |
Çalışma Prensibi |
Çelik kayışlar matı ısıtılmış bölgelerden sürekli olarak sıkıştırır |
Aralıklı yükleme/boşaltma ile toplu presleme |
Üretim Hızı |
60-120 m/dak |
Döngü süresi: 8-12 dakika/katman |
Kalınlık Tekdüzeliği |
Sapma ≤±0,1 mm; tutarlı yoğunluk |
Sapma ±0,3 mm; düşük kenar yoğunluğu |
Enerji Tüketimi |
%30 enerji tasarrufu (ısı geri kazanımı + sürekli çalışma) |
Yüksek start-stop enerji kaybı |
Uygun Ölçek |
≥200.000 m³/yıl |
50.000-150.000 m³/yıl |
2. Sürekli Presin Temel Bileşenleri
2.1 Çelik Bant Sistemi
Çift Kayışlar: 1,2-1,8 mm alaşımlı çelik kayışlar (300°C'ye dayanıklı), fiber kavrama için lazer dokulu yüzey.
Germe: Yanlış hizalamayı önlemek için hidrolik otomatik gerdirme (15-25 kN/m).
Takip Sistemi: Kızılötesi sensörler sapmanın >2 mm olması durumunda hidrolik düzeltmeyi tetikler.
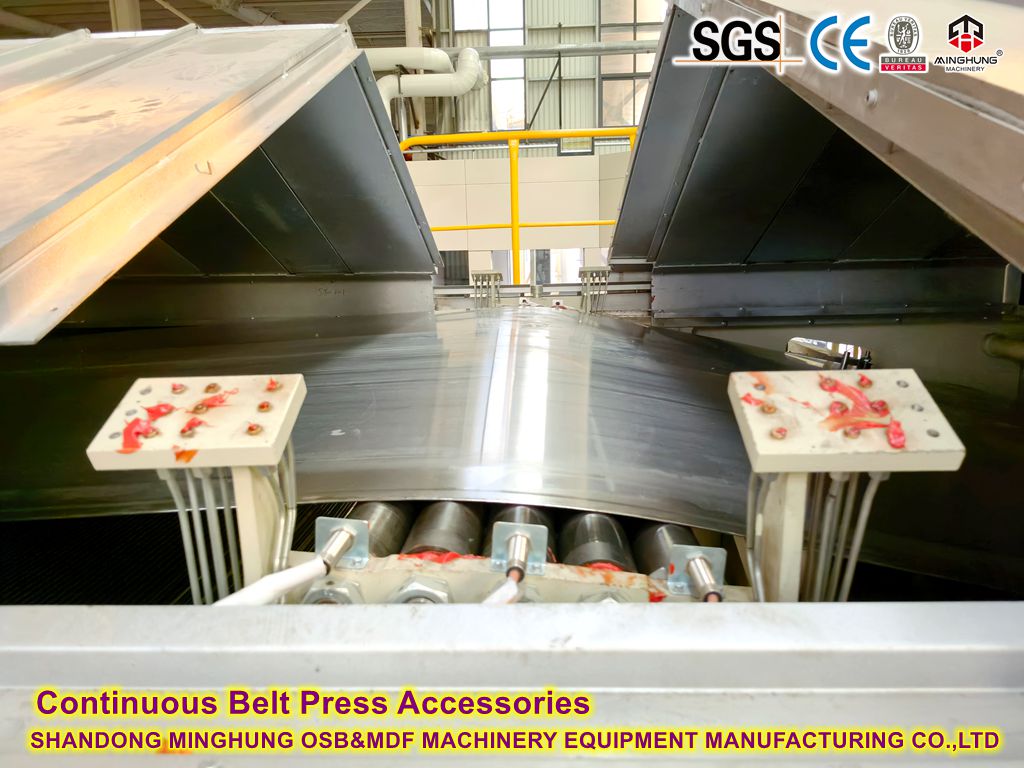

2.2 Isıtma Plakası Modülü
Bölgeli Kontrol: Bireysel basınç/sıcaklık ile 30-60 bağımsız bölge.
Basınç Profili:
Yüksek Basınç Bölgesi (giriş): 3,5-5,0 MPa (hızlı sıkıştırma).
Orta Basınç Bölgesi: 1,5-2,5 MPa (yapıştırıcı kürleme).
Alçak Basınç Bölgesi (çıkış): 0,5-1,0 MPa (gerilme giderme).
Sıcaklık Değişimi: 140-160°C (giriş) → 100-120°C (çıkış).
2.3 Isı Geri Kazanım Sistemi
Termal Ortam: Termal yağ (maks. 280°C) veya buhar (1,6-2,5 MPa).
Enerji Verimliliği:
Egzoz ısısının geri kazanımı (liflerin ön kurutulması).
Spiral akış kanalları (%30 daha yüksek ısı değişimi).
3. Temel Süreç Parametreleri

Ana makineler

mat çıkarma makinesi

ön presleme makinesi

MDF için sürekli sıcak presleme

kenar düzeltme ve kesme makinesi
Kritik Kontroller:
1. Tekdüzelik Oluşturma: Hava oluşturma sapması <±%5.
2. Sıcaklık:
UF yapıştırıcı: 140-150°C | MDI: 110-130°C (ön kürlenmeyi önler).
3. Basın Zamanı:
4-6 saniye/mm kalınlık (örneğin, 18mm levha ≈90m pres uzunluğu gerektirir).
4. Teknik avantajlar
Kalite iyileştirme:
'Kenar etkisini' ortadan kaldırın (geleneksel baskıların kenar yoğunluğu %20 daha düşüktür);
Daha düzgün formaldehit salınımı (CARB P2 uyumluluk oranı %100).
Maliyet optimizasyonu:
Zımparalama miktarını azaltın (çok katmanlı makinelerde zımparalama payı yalnızca 0,1-0,2 mm iken 0,5 mm'dir);
İşgücünden %60 tasarruf edin (tam otomatik kontrol).
Formaldehit İçermeyen Yapıştırıcı Çeşitleri
Yapışkan Tipi |
Birincil Kompozisyon |
Özellikler |
MDI Yapıştırıcı |
Polimerik izosiyanat |
Sıfır formaldehit, üstün su direnci, yüksek yapışma gücü; daha yüksek maliyet, özel ekipman gerektirir. |
Soya Proteini Yapıştırıcısı |
Modifiye bitki proteini |
Biyo bazlı yenilenebilir malzeme; hassas proses kontrolü gerektirir, küf direncinin arttırılmasını gerektirir. |
Lignin Yapıştırıcı |
Kağıt hamuru atıklarından elde edilen |
Çevre dostu atık kullanımı; performans değişikliği gerektirir. |
Modifiye PVA Yapıştırıcı |
Polivinil alkol + çapraz bağlayıcı |
Düşük toksisite; formaldehit içermeyen çapraz bağlayıcılar (örn. sitrik asit) kullanılmalıdır. |
1. CARB Sertifikasyon Aşamaları
Standart Katman |
Formaldehit Limiti |
Geçerli Ürünler |
Karbonhidrat P1 |
≤0,08 ppm |
Genel iç mekan panelleri (2009'da uygulandı). |
Karbonhidrat P2 |
≤0,05 ppm |
Sıkı düzenlemelere tabi ürünler (2010 yükseltmesi). |
ULEF |
≤0,01 ppm |
Ultra düşük emisyonlar (doğal ahşap seviyelerine yakın). |
KAF |
Tespit edilemeyen |
Formaldehit Eklenmemiştir (en yüksek sertifikasyon). |
2. Sertifika Gereksinimleri
Tedarik Zinciri İzlenebilirliği: Yapıştırıcı tedarikçilerinden levha üreticilerine kadar tam gözetim.
Üç Aylık Test: Üçüncü taraf laboratuvar doğrulaması (ASTM E1333 veya D6007 büyük oda yöntemi).
Üretim Kayıtları: Yapıştırıcı oranları, presleme parametreleri, depolama kayıtları.
1. Elyaf Hazırlama
Nem içeriği: %8-10 (fazlası kabarmaya neden olur; eksikliği bağ gücünü azaltır).
Lif morfolojisi: En-boy oranı >20 (aşırı ince parçacıklardan kaçının).
2. Yapıştırıcı Uygulaması
MDI kullanımı: %4-6 (üre-formaldehit yapıştırıcılar için %8-12'ye karşılık).
Biyo-yapışkan arttırıcılar: örneğin nanoselüloz (su direncini artırır).
3. İşlem Sonrası
Şartlandırma: Dahili gerilimi serbest bırakmak için 25°C/%60 RH'de 24-48 saat.
Kenar Sızdırmazlığı: Nemin deformasyonunu önlemek için kesimden sonra anında sızdırmazlık sağlar.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-posta: osbmdfmachinery@gmail.com


