


MH-CHP
MINGHUNG
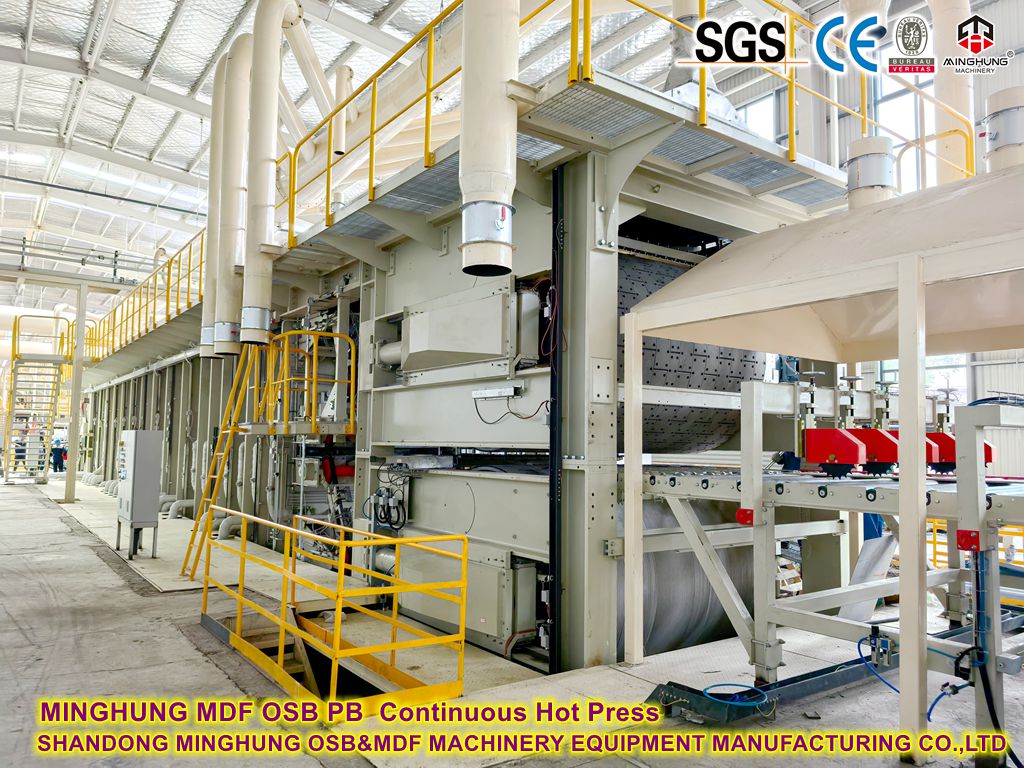
1. Ciągła prasa płaska a prasa wielodniowa
Funkcja |
Ciągła prasa płaska |
Prasa wielodniowa |
Zasada działania |
Pasy stalowe w sposób ciągły ściskają matę w strefach grzewczych |
Prasowanie wsadowe z przerywanym załadunkiem/rozładunkiem |
Szybkość produkcji |
60-120 m/min |
Czas cyklu: 8-12 min/warstwa |
Jednorodność grubości |
Odchylenie ≤±0,1 mm; stała gęstość |
Odchylenie ±0,3 mm; niższa gęstość krawędzi |
Zużycie energii |
30% oszczędności energii (odzysk ciepła + praca ciągła) |
Wysokie straty energii podczas rozruchu i zatrzymania |
Odpowiednia skala |
≥200 000 m³/rok |
50 000-150 000 m³/rok |
2. Podstawowe elementy prasy ciągłej
2.1 System pasów stalowych
Podwójne paski: paski ze stali stopowej o grubości 1,2–1,8 mm (odporne na 300°C), powierzchnia teksturowana laserowo zapewniająca przyczepność z włókna.
Napinanie: Hydrauliczne napinanie automatyczne (15-25 kN/m), aby zapobiec niewspółosiowości.
System śledzenia: Czujniki podczerwieni uruchamiają korektę hydrauliczną, jeśli odchylenie przekracza 2 mm.
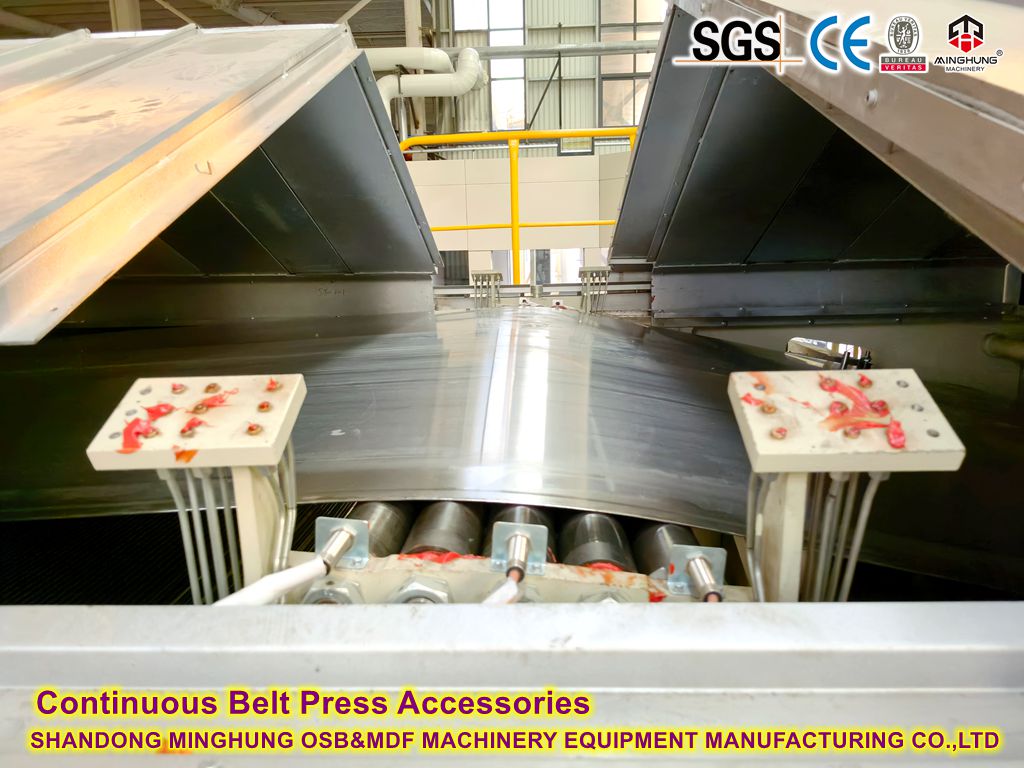

2.2 moduły płyt grzewczych
Sterowanie strefowe: 30–60 niezależnych stref z indywidualnym ciśnieniem/temperaturą.
Profil ciśnienia:
Strefa wysokiego ciśnienia (wejście): 3,5-5,0 MPa (szybka kompresja).
Strefa średniego ciśnienia: 1,5-2,5 MPa (utwardzanie adhezyjne).
Strefa niskiego ciśnienia (wyjście): 0,5-1,0 MPa (odprężenie).
Gradient temperatury: 140-160°C (wejście) → 100-120°C (wyjście).
2.3 System odzyskiwania ciepła
Medium termiczne: Olej termiczny (maks. 280°C) lub para (1,6-2,5 MPa).
Efektywność energetyczna:
Odzysk ciepła spalin (wstępne suszenie włókien).
Spiralne kanały przepływowe (o 30% większa wymiana ciepła).
3. Kluczowe parametry procesu

Główne maszyny

maszyna do formowania mat

maszyna do wstępnego prasowania

ciągłe prasowanie na gorąco płyt MDF

maszyna do przycinania i cięcia krawędzi
Krytyczne kontrole:
1. Jednorodność formowania: odchylenie formowania powietrza <± 5%.
2. Temperatura:
Klej UF: 140-150°C | MDI: 110-130°C (zapobiega wstępnemu utwardzaniu).
3. Naciśnij Czas:
Grubość 4-6 sekund/mm (np. płyta 18 mm wymaga prasy o długości ≈90 m).
4. Zalety techniczne
Poprawa jakości:
Wyeliminuj „efekt krawędzi” (gęstość krawędzi tradycyjnych pras jest o 20% mniejsza);
Bardziej równomierne uwalnianie formaldehydu (stopień zgodności CARB P2 wynosi 100%).
Optymalizacja kosztów:
Zmniejsz ilość szlifowania (naddatek na szlifowanie wynosi tylko 0,1-0,2 mm w porównaniu z 0,5 mm w przypadku maszyn wielowarstwowych);
Zaoszczędź 60% pracy (w pełni zautomatyzowane sterowanie).
Rodzaje klejów niezawierających formaldehydu
Typ kleju |
Podstawowy skład |
Charakterystyka |
Klej MDI |
Izocyjanian polimerowy |
Zero formaldehydu, doskonała wodoodporność, wysoka siła wiązania; wyższy koszt, wymaga specjalistycznego sprzętu. |
Klej białkowy sojowy |
Zmodyfikowane białko roślinne |
Biomateriał odnawialny; wymaga precyzyjnej kontroli procesu, wymaga zwiększenia odporności na pleśń. |
Klej ligninowy |
Ekstrahowany z odpadów roztwarzających |
Ekologiczna utylizacja odpadów; wymaga modyfikacji wydajności. |
Zmodyfikowany klej PVA |
Alkohol poliwinylowy + środek sieciujący |
Niska toksyczność; należy stosować środki sieciujące niezawierające formaldehydu (np. kwas cytrynowy). |
1. Etapy certyfikacji CARB
Poziom standardowy |
Limit formaldehydu |
Obowiązujące produkty |
CARB P1 |
≤0,08 ppm |
Panele wewnętrzne ogólne (wdrożone 2009). |
CARB P2 |
≤0,05 ppm |
Produkty podlegające ścisłym regulacjom (aktualizacja z 2010 r.). |
ULEF |
≤0,01 ppm |
Bardzo niska emisja (blisko naturalnego poziomu drewna). |
NAF |
Niewykrywalny |
Bez dodatku formaldehydu (najwyższy certyfikat). |
2. Wymagania certyfikacyjne
Identyfikowalność łańcucha dostaw: pełny nadzór od dostawców klejów po producentów płyt.
Testowanie kwartalne: Weryfikacja laboratorium zewnętrznego (metoda wielkokomorowa ASTM E1333 lub D6007).
Dokumentacja produkcyjna: Proporcje klejenia, parametry tłoczenia, dzienniki magazynowania.
1. Przygotowanie błonnika
Wilgotność: 8-10% (nadmiar powoduje powstawanie pęcherzy, niedobór zmniejsza siłę wiązania).
Morfologia włókien: Współczynnik kształtu >20 (unikać nadmiernych cząstek).
2. Aplikacja kleju
Zużycie MDI: 4-6% (w porównaniu do 8-12% dla klejów mocznikowo-formaldehydowych).
Substancje wzmacniające bioadhezję: np. nanoceluloza (zwiększa wodoodporność).
3. Obróbka końcowa
Kondycjonowanie: 24–48 godzin w temperaturze 25°C i wilgotności względnej 60% w celu uwolnienia naprężeń wewnętrznych.
Uszczelnianie krawędzi: Natychmiastowe uszczelnienie po cięciu, aby zapobiec deformacji spowodowanej wilgocią.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


