


MH-CHP
MINGHUNG
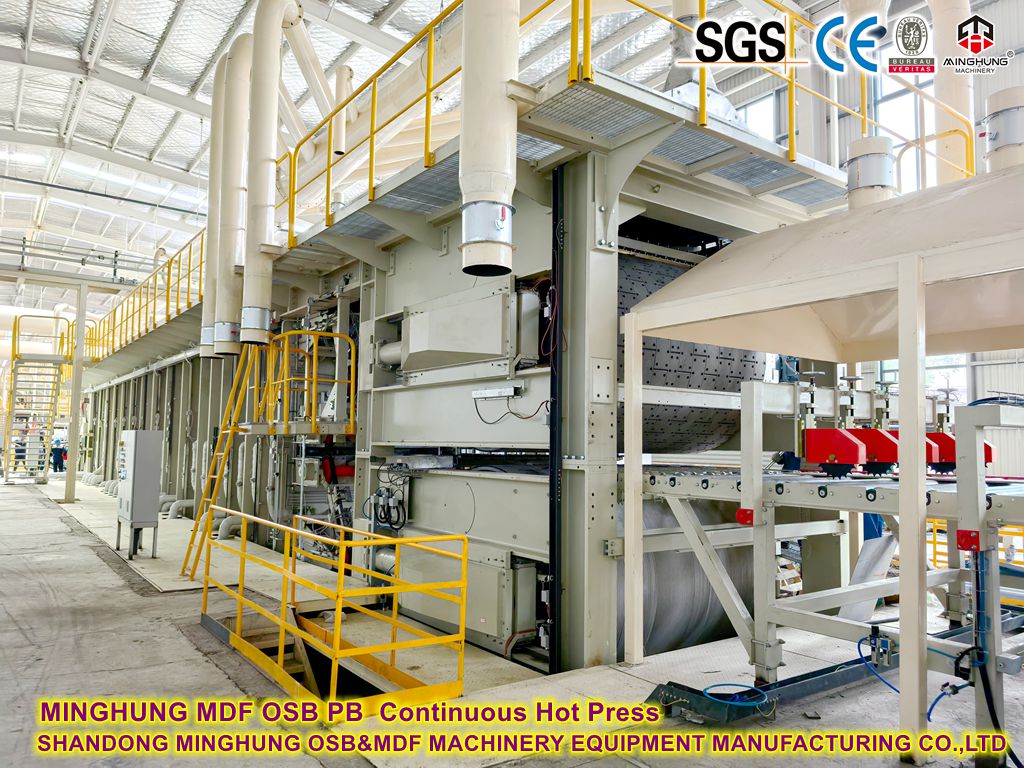
1. Συνεχής Επίπεδη Πρέσσα έναντι Τύπου Multi-Daylight
Χαρακτηριστικό |
Συνεχής επίπεδη πρέσα |
Multi-Daylight Press |
Αρχή Εργασίας |
Οι χαλύβδινες ζώνες συμπιέζουν συνεχώς το χαλί μέσω θερμαινόμενων ζωνών |
Πρεσάρισμα κατά παρτίδες με διαλείπουσα φόρτωση/εκφόρτωση |
Ταχύτητα Παραγωγής |
60-120 m/min |
Χρόνος κύκλου: 8-12 λεπτά/στρώμα |
Ομοιομορφία πάχους |
Απόκλιση ≤±0,1 mm; σταθερή πυκνότητα |
Απόκλιση ±0,3mm; πυκνότητα κάτω άκρου |
Κατανάλωση Ενέργειας |
30% εξοικονόμηση ενέργειας (ανάκτηση θερμότητας + συνεχής λειτουργία) |
Υψηλή απώλεια ενέργειας start-stop |
Κατάλληλη Κλίμακα |
≥200.000 m³/έτος |
50.000-150.000 m³/έτος |
2. Βασικά συστατικά του Συνεχούς Τύπου
2.1 Σύστημα ιμάντων από χάλυβα
Διπλοί ιμάντες: Ζώνες από κράμα χάλυβα 1,2-1,8 mm (ανθεκτικοί 300°C), επιφάνεια με υφή λέιζερ για λαβή ινών.
Τάνυση: Υδραυλική αυτόματη τάση (15-25 kN/m) για αποφυγή κακής ευθυγράμμισης.
Σύστημα παρακολούθησης: Οι αισθητήρες υπερύθρων ενεργοποιούν υδραυλική διόρθωση σε περίπτωση απόκλισης >2 mm.
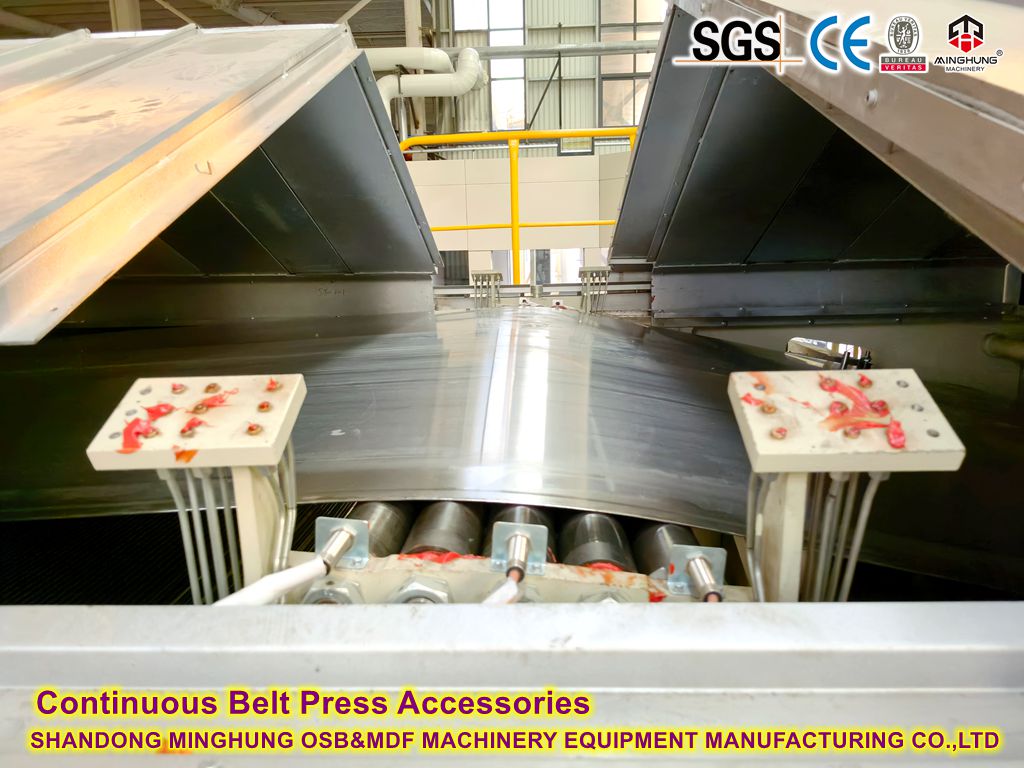

2.2 Μονάδες πλάκας θέρμανσης
Zoned Control: 30-60 ανεξάρτητες ζώνες με ατομική πίεση/θερμοκρασία.
Προφίλ πίεσης:
Ζώνη υψηλής πίεσης (είσοδος): 3,5-5,0 MPa (ταχεία συμπίεση).
Ζώνη Μέσης Πίεσης: 1,5-2,5 MPa (πολυμερισμός με κόλλα).
Ζώνη χαμηλής πίεσης (έξοδος): 0,5-1,0 MPa (ανακούφιση από το στρες).
Διαβάθμιση θερμοκρασίας: 140-160°C (είσοδος) → 100-120°C (έξοδος).
2.3 Σύστημα ανάκτησης θερμότητας
Θερμικό μέσο: Θερμικό λάδι (280°C max) ή ατμός (1,6-2,5 MPa).
Ενεργειακή απόδοση:
Ανάκτηση θερμότητας καυσαερίων (προ-στεγνώνει ίνες).
Σπειροειδή κανάλια ροής (30% υψηλότερη ανταλλαγή θερμότητας).
3. Βασικές παράμετροι διαδικασίας

Κύρια μηχανήματα

μηχάνημα κατασκευής τάπητα

μηχανή προπίεσης

συνεχές θερμό πάτημα για MDF

μηχανή κοπής και κοπής άκρων
Κρίσιμοι έλεγχοι:
1. Ομοιομορφία σχηματισμού: Απόκλιση σχηματισμού αέρα <±5%.
2. Θερμοκρασία:
Κόλλα UF: 140-150°C | MDI: 110-130°C (αποτρέπει την πρόωρη σκλήρυνση).
3. Χρόνος Πατήστε:
Πάχος 4-6 δευτερόλεπτα/mm (π.χ. η σανίδα 18mm απαιτεί μήκος πρέσας ≈90m).
4. Τεχνικά πλεονεκτήματα
Βελτίωση ποιότητας:
Εξαλείψτε το 'φαινόμενο άκρων' (η πυκνότητα των άκρων των παραδοσιακών πιεστηρίων είναι 20% χαμηλότερη).
Πιο ομοιόμορφη απελευθέρωση φορμαλδεΰδης (το ποσοστό συμμόρφωσης με το CARB P2 είναι 100%).
Βελτιστοποίηση κόστους:
Μειώστε την ποσότητα λείανσης (το περιθώριο λείανσης είναι μόνο 0,1-0,2 mm έναντι 0,5 mm για μηχανές πολλαπλών στρώσεων).
Εξοικονομήστε 60% της εργασίας (πλήρως αυτοματοποιημένος έλεγχος).
Τύποι κόλλας χωρίς φορμαλδεΰδη
Τύπος κόλλας |
Πρωτογενής Σύνθεση |
Χαρακτηριστικά |
Κόλλα MDI |
Πολυμερικό ισοκυανικό |
Μηδενική φορμαλδεΰδη, ανώτερη αντοχή στο νερό, υψηλή αντοχή συγκόλλησης. υψηλότερο κόστος, απαιτεί εξειδικευμένο εξοπλισμό. |
Κόλλα πρωτεΐνης σόγιας |
Τροποποιημένη φυτική πρωτεΐνη |
Βιολογικά ανανεώσιμα υλικά. απαιτεί ακριβή έλεγχο της διαδικασίας, απαιτεί ενίσχυση της αντοχής στο ωίδιο. |
Κόλλα Λιγνίνης |
Εξάγεται από απόβλητα πολτοποίησης |
Φιλική προς το περιβάλλον αξιοποίηση απορριμμάτων. απαιτεί τροποποίηση απόδοσης. |
Τροποποιημένη κόλλα PVA |
Πολυβινυλική αλκοόλη + crosslinker |
Χαμηλή τοξικότητα; πρέπει να χρησιμοποιούν διασταυρούμενα δεσμά χωρίς φορμαλδεΰδη (π.χ. κιτρικό οξύ). |
1. Στάδια πιστοποίησης CARB
Standard Tier |
Όριο φορμαλδεΰδης |
Εφαρμόσιμα Προϊόντα |
ΥΔΑΝΘΡΑΚΩΝ P1 |
≤0,08 ppm |
Γενικά πάνελ εσωτερικού χώρου (υλοποιήθηκε το 2009). |
ΥΔΑΝΘΡΑΚΩΝ P2 |
≤0,05 ppm |
Αυστηρά ρυθμιζόμενα προϊόντα (αναβάθμιση 2010). |
ULEF |
≤0,01 ppm |
Εξαιρετικά χαμηλές εκπομπές (κοντά σε επίπεδα φυσικού ξύλου). |
NAF |
Μη ανιχνεύσιμο |
Χωρίς προσθήκη φορμαλδεΰδης (υψηλότερη πιστοποίηση). |
2. Απαιτήσεις πιστοποίησης
Ιχνηλασιμότητα της Εφοδιαστικής Αλυσίδας: Πλήρης επίβλεψη από τους προμηθευτές κόλλας στους κατασκευαστές σανίδων.
Τριμηνιαία δοκιμή: Επαλήθευση εργαστηρίου τρίτου μέρους (μέθοδος μεγάλου θαλάμου ASTM E1333 ή D6007).
Αρχεία παραγωγής: Αναλογίες κόλλας, παράμετροι πίεσης, κούτσουρα αποθήκευσης.
1. Προετοιμασία ινών
Περιεκτικότητα σε υγρασία: 8-10% (η περίσσεια προκαλεί φουσκάλες, η ανεπάρκεια μειώνει την αντοχή του δεσμού).
Μορφολογία ινών: Λόγος διαστάσεων >20 (αποφύγετε τα υπερβολικά λεπτά).
2. Εφαρμογή κόλλας
Χρήση MDI: 4-6% (έναντι 8-12% για κόλλες ουρίας-φορμαλδεΰδης).
Βιο-συγκολλητικά ενισχυτικά: π.χ. νανοκυτταρίνη (βελτιώνει την αντοχή στο νερό).
3. Μετα-επεξεργασία
Προετοιμασία: 24-48 ώρες στους 25°C/60% RH για την απελευθέρωση της εσωτερικής πίεσης.
Σφράγιση άκρων: Άμεση σφράγιση μετά την κοπή για αποφυγή παραμόρφωσης υγρασίας.

Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


