


MH-CHP
MINGHUNG

1. Στάδιο χειρισμού πρώτων υλών
Πρώτες ύλες: Τυπικά κορμοί μικρής διαμέτρου, κλαδιά, υπολείμματα επεξεργασίας ξύλου (ροκανίδια, πριονίδι) ή ανακυκλωμένο ξύλο. Η σταθερή παροχή είναι απαραίτητη.
Εξοπλισμός:
Chipper: Τσιπ την πρώτη ύλη ξύλου σύμφωνα με τις απαιτούμενες προδιαγραφές. Η χωρητικότητα πρέπει να ταιριάζει με τα επόμενα στάδια (περίπου ~25 τόνοι ξηρό ξύλο/ώρα, που απαιτεί περισσότερο όγκο πρώτης ύλης, λαμβάνοντας υπόψη την περιεκτικότητα σε υγρασία). Συνιστώνται μεγάλοι μηχανισμοί κοπής τυμπάνων ή δίσκων.
Σύστημα Screening & Washing Chip: Αφαιρεί μεγάλα τσιπ, λεπτά, άμμο, μέταλλο και άλλες ακαθαρσίες.
Chip Storage Silo : Παρέχει αποθήκευση σε buffer για να εξασφαλίσει συνεχή τροφοδοσία.

2. Στάδιο προετοιμασίας ινών (Στάδιο πυρήνα)
Εξοπλισμός:
Refiner (Defibrator): Εξοπλισμός πυρήνα. Διαχωρίζει τα ροκανίδια ξύλου σε μεμονωμένες ίνες κάτω από ατμό υψηλής θερμοκρασίας και υψηλής πίεσης. Απαιτεί μοντέλα κατάλληλου μεγέθους. Για 150 m³/ημέρα σανίδας 12 χλστ., απαιτούνται ένας ή δύο παράλληλοι μεγάλης κλίμακας ραφιναρίσματα (π.χ. χωρητικότητα περίπου 8-12 τόνοι ινών ξηρής στάθμης/ώρα, ανάλογα με την απόδοση του εξοπλισμού και τις ώρες λειτουργίας).

Σύστημα ανάμειξης ρητίνης:
Ρητίνη (Κυρίως UF): Σύστημα μέτρησης και αποθήκευσης ακριβείας.
Μπλέντερ: Εφαρμόζει ομοιόμορφα ρητίνη, σκληρυντικό και υδατοαπωθητικό (γαλάκτωμα παραφίνης) στις ίνες. Συνήθως χρησιμοποιεί μπλέντερ κουπιών υψηλής ταχύτητας.

Σύστημα ξήρανσης ινών:
Flash Tube Dryer: Στεγνώνει γρήγορα τις υγρές ίνες με ρητίνη χρησιμοποιώντας ζεστό αέρα (από το Energy Center). Η ικανότητα στεγνώματος είναι ένα κρίσιμο σημείο συμφόρησης. πρέπει να είναι αρκετά μεγάλο και αποτελεσματικό. Χρειάζεται επεξεργασία ~8-12 τόνων υγρών ινών/ώρα (η υγρασία μειώθηκε από ~50% σε ~8-12%).
Cyclone Separators / Fiber Recovery System: Διαχωρίζει τις αποξηραμένες ίνες από το ρεύμα αέρα.
Σύστημα προστασίας από πυρκαγιά και έκρηξη: Το σύστημα ξήρανσης είναι μια περιοχή υψηλού κινδύνου που απαιτεί ολοκληρωμένη ανίχνευση σπινθήρων, καταστολή κατακλυσμού και εξαερισμό εκρήξεων.

3. Στάδιο Σχηματισμού & Προπρεσάρωσης
Εξοπλισμός:
Μηχανή Μορφοποίησης: Σχηματίζει ένα συνεχές στρώμα ινών κατανέμοντας ομοιόμορφα τις αποξηραμένες ίνες. Για σανίδα 12 mm, ο σταθερός σχηματισμός ψάθας είναι ζωτικής σημασίας. Συνήθως χρησιμοποιεί μηχανική, πνευματική (αέρα) ή συνδυαστική διαμόρφωση. Το πλάτος διαμόρφωσης πρέπει να ταιριάζει με την πρέσα.

Προπρεσάρισμα: Συμπυκνώνει το χαλαρό στρώμα ινών για ευκολότερη μεταφορά στην πρέσα και αφαιρεί λίγο αέρα. Συνήθως μια συνεχής προπρεσάρισμα ιμάντα.

4. Στάδιο θερμής πίεσης (Στάδιο πυρήνα)
Εξοπλισμός:
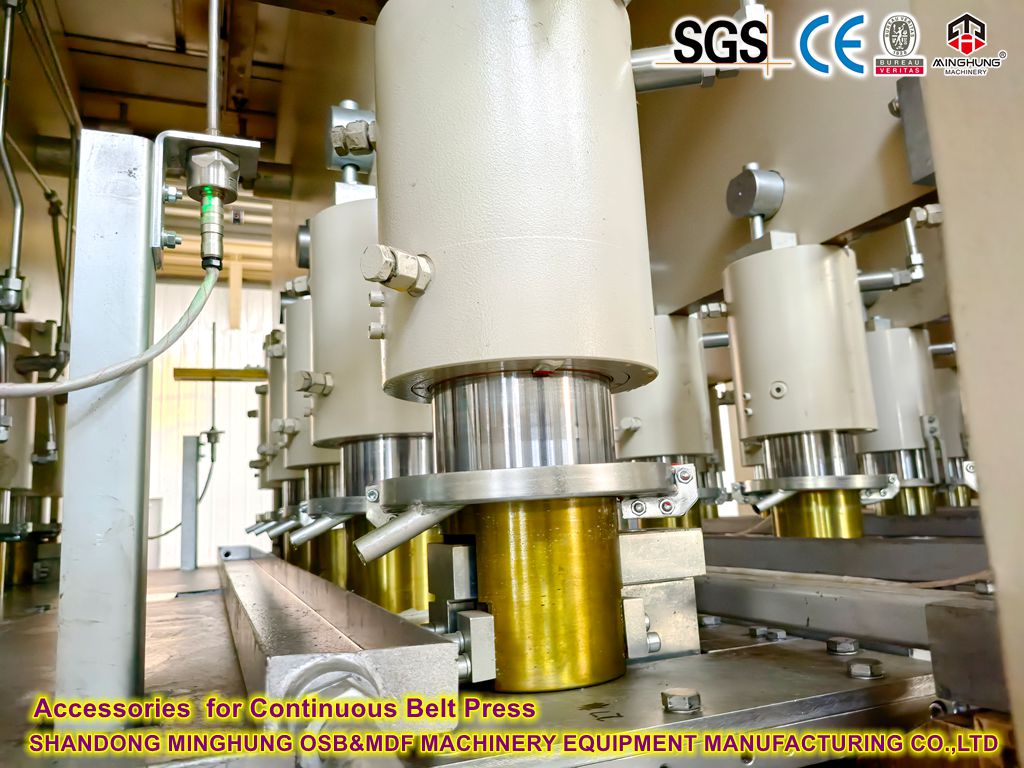
Hot Press: Αυτό είναι το βασικό και μεγαλύτερο σημείο επένδυσης της γραμμής. Για 150m³/ημέρα σανίδας 12mm, η συνεχής πρέσα είναι η πιο αποτελεσματική και κύρια επιλογή.
Τύπος: Συνεχής επίπεδη πίεση (π.χ. CPS, ContiPress).
Πλάτος: Το T απαιτεί συνήθως πλάτος 2,5 μέτρων (8 πόδια) ή μεγαλύτερο (π.χ. 2,7 μέτρα/9 πόδια). Τα ευρύτερα πατήματα επιτρέπουν υψηλότερη απόδοση.
Μήκος / Άνοιγμα: Απαιτεί αρκετό μήκος/αριθμό ανοιγμάτων για να διασφαλιστεί ότι η σανίδα 12 mm σκληραίνει σωστά σε καθορισμένη θερμοκρασία και πίεση (χρόνος σκλήρυνσης συνήθως 20-40 sec/mm, που σημαίνει ~4-8 λεπτά για σανίδα 12 mm).
Σύστημα Θέρμανσης: Θερμική θέρμανση με λάδι ή ατμό υψηλής θερμοκρασίας.
Έλεγχος πίεσης: Ακριβής έλεγχος των προφίλ πίεσης κατά τη διάρκεια διαφορετικών φάσεων συμπίεσης.

5. Στάδιο Ψύξης & Φινιρίσματος
Εξοπλισμός:
Αστέρι μεταφοράς εκφόρτισης και ψύξης: Οι σανίδες εξέρχονται από την πρέσα ζεστές και απαιτούν αργή ψύξη σε θερμοκρασία περιβάλλοντος (κάτω από ~40-50°C) σε ψύκτη με αστέρι ή γραμμή ψύξης με ρολό για να αποφευχθεί η παραμόρφωση.
Στοίβαξη: Στοιβάζει σανίδες ψυχόμενες, χωρίς γυαλόχαρτο ('πράσινες σανίδες') για προετοιμασία (εξισορρόπηση πίεσης).
Τρίμερ / Πριόνια εγκάρσιας κοπής και σχίσματος: Κόψτε τα μεγάλα πάνελ σε τυπικά μεγέθη (π.χ., 1220x2440 mm, 1830x3660 mm) και τετραγωνίστε τις άκρες. Απαιτεί πριόνισμα υψηλής ακρίβειας και υψηλής απόδοσης.
Γραμμή λείανσης: Το τρίψιμο είναι κρίσιμο για MDF 12 mm. Απαιτεί ένα τριβείο με ευρεία ζώνη (συνήθως 4 κεφαλών, 6 κεφαλών ή περισσότερο) για την επίτευξη ακριβούς ανοχής πάχους (π.χ. ±0,15 mm) και φινιρίσματος επιφάνειας. Η αφαίρεση λείανσης είναι περίπου. 0,5-1,0 χλστ.
Grading & Inspection Station: Χειροκίνητη ή αυτοματοποιημένη επιθεώρηση για ποιότητα επιφάνειας, πάχος, πυκνότητα κ.λπ., για ταξινόμηση.
Μηχανή συσκευασίας/συσκευασίας: Δέσμες/πακέτα έτοιμες σανίδες.
σχάρα στεγνωτηρίου
πριόνι εγκάρσιας κοπής
τριβείο
6. Βοηθητικά Συστήματα
Energy Center: Παρέχει θερμότητα για παραγωγή (ατμός ραφιναρίσματος, αέρας στεγνωτηρίου, λάδι πρέσας/ατμός). Τροφοδοτείται κυρίως από απόβλητα ξύλου (φλοιός, σκόνη τριβείου, σκραπ) μέσω λεβήτων βιομάζας, που υποστηρίζονται από λέβητες αερίου/πετρελαίου. Η κλίμακα πρέπει να ταιριάζει με τη θερμική ζήτηση ολόκληρης της γραμμής.

Σύστημα συλλογής σκόνης: Μεγάλο κεντρικό σύστημα συλλογής σκόνης (κυρίως φίλτρα σακουλών), που καλύπτει όλα τα σημεία παραγωγής σκόνης (σχίσιμο, κοσκίνισμα, τρίψιμο, σχηματισμό) για να πληροί τα περιβαλλοντικά πρότυπα.
Σύστημα πεπιεσμένου αέρα: Παρέχει όργανο και αέρα ελέγχου.
Σύστημα Ηλεκτρικού Ελέγχου: Αυτοματισμός PLC/DCS σε όλη την εγκατάσταση για κεντρική παρακολούθηση και έλεγχο διεργασιών.

Υδραυλικό σύστημα: Παρέχει ισχύ για την πρέσα, την προπρεσάρισμα κ.λπ.
Σύστημα Επεξεργασίας Νερού: Το T επεξεργάζεται τα λύματα διεργασιών (εάν παράγονται, π.χ. από διύλιση).
Σύστημα μείωσης πτητικών οργανικών ενώσεων: Αντιμετωπίζει τις οργανικές εκπομπές από ξήρανση, συμπίεση κ.λπ. (ολοένα και πιο αυστηρές περιβαλλοντικές απαιτήσεις).
Ημερήσια απόδοση: 150 m³
Ώρες Λειτουργίας: Με βάση την 24ωρη λειτουργία (υπολογισμός για αλλαγές συντήρησης/βάρδιας, πραγματικός χρόνος παραγωγής ~22 ώρες).
Ωριαία απόδοση: 150 m³ / 22 ώρες ≈ 6,82 m³/ώρα
Πυκνότητα σανίδας: Υποτιθέμενη τυπική πυκνότητα ~750 kg/m³
Ωριαία Ζήτηση ινών για ξηρά οστά: 6,82 m³/h 750 kg/m³ ≈ 5.115 kg/h (περίπου 5,1 τόνοι/ώρα). Λαμβάνοντας υπόψη τις απώλειες παραγωγής, το επίδομα λείανσης κ.λπ., η χωρητικότητα σχεδιασμού του συστήματος ραφιναρίσματος θα πρέπει να είναι 6-7 τόνοι ινών ξηρών οστών/ώρα ή μεγαλύτερη.
Ικανότητα στεγνώματος: Υποθέτοντας υγρασία υγρής ίνας ~50%, ποσότητα υγρών ινών: 5.115 kg/h / (1 - 0,5) = 10.230 kg/h (περίπου 10,2 τόνοι/ώρα). Το στεγνωτήριο πρέπει να χειρίζεται αυτόν τον ρυθμό ροής για να στοχεύει την υγρασία.
Χωρητικότητα πρέσας: Με σανίδα πλάτους 2,5 m και πάχος 12 mm, ταχύτητα γραμμής στόχου: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 μέτρα/ώρα. Το συνεχές πάτημα πρέπει να επιτύχει ή να υπερβεί αυτή την ταχύτητα, διασφαλίζοντας παράλληλα τη σωστή σκλήρυνση.

Μια πλήρης γραμμή παραγωγής MDF μεσαίου μεγέθους απαιτεί μεγάλη επένδυση. Για μια γραμμή σανίδων 12 mm με ημερήσια απόδοση 150 m⊃3, ο βασικός εξοπλισμός (θερμή λείανση, τοποθέτηση, μηχανή συνεχούς πίεσης, γραμμή λείανσης) αντιπροσωπεύει περίπου το 60-70% της συνολικής επένδυσης, ενώ ο βοηθητικός εξοπλισμός και τα συστήματα αντιπροσωπεύουν περίπου το 30-40%.
Μπορούμε να σχεδιάσουμε αντίστοιχο μηχανικό εξοπλισμό σύμφωνα με τις διαφορετικές ανάγκες σας, όπως διαφορετικές πρώτες ύλες, διαφορετική παραγωγική ικανότητα και διαφορετικά πάχη πάνελ. Αφού κατανοήσουμε την κατάστασή σας, η ομάδα μας μπορεί να σχεδιάσει μια κατάλληλη προσφορά για εσάς.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


