


MH-CHP
MINGHUNG

1. Fáza manipulácie so surovinou
Suroviny: Typicky polená s malým priemerom, konáre, zvyšky zo spracovania dreva (hobliny, piliny) alebo recyklované drevo. Stabilné zásobovanie je nevyhnutné.
Vybavenie:
Štiepkovač: Štiepi drevnú surovinu podľa požadovaných špecifikácií. Kapacita sa musí zhodovať s nasledujúcimi fázami (približne ~ 25 ton suchého dreva/hodinu, čo si vyžaduje väčší objem suroviny vzhľadom na obsah vlhkosti). Odporúčajú sa veľké bubnové alebo kotúčové štiepkovače.
Systém triedenia a umývania triesok: Odstraňuje nadrozmerné triesky, jemné častice, piesok, kov a iné nečistoty.
Silo na uskladnenie čipov : Poskytuje vyrovnávacie úložisko na zabezpečenie nepretržitého zásobovania.

2. Fáza prípravy vlákna (Základná fáza)
Vybavenie:
Zjemňovač (defibrátor): Základné vybavenie. Rozdeľuje drevené štiepky na jednotlivé vlákna pod vysokoteplotnou a vysokotlakovou parou. Vyžaduje modely primeranej veľkosti. Pre 150 m³/deň 12 mm dosky sú potrebné jedno alebo dve paralelné veľké rafinérie (napr. kapacita okolo 8-12 ton suchých vlákien za hodinu, v závislosti od účinnosti zariadenia a prevádzkových hodín).

Systém miešania živíc:
Živica (primárne UF): Presný merací a skladovací systém.
Blender: Rovnomerne nanáša živicu, tužidlo a vodu odpudzujúcu (parafínovú emulziu) na vlákna. Zvyčajne používa vysokorýchlostné lopatkové mixéry.

Systém sušenia vlákien:
Flash Tube Dryer: Rýchlo suší živicové mokré vlákna pomocou horúceho vzduchu (z Energy Center). Kapacita sušenia je kritickým prekážkou; musí byť dostatočne veľká a účinná. Potrebuje spracovať ~8-12 ton mokrého vlákna/hodinu (vlhkosť znížená z ~50% na ~8-12%).
Cyklónové separátory / systém obnovy vlákien: Oddeľuje vysušené vlákna od prúdu vzduchu.
Systém ochrany pred požiarom a výbuchom: Sušiaci systém je vysoko riziková oblasť, ktorá si vyžaduje komplexnú detekciu iskier, potlačenie potopy a odvzdušnenie výbuchu.

3. Fáza tvarovania a predlisovania
Vybavenie:
Tvarovací stroj: Vytvára súvislú vláknitú rohož rovnomerným rozdeľovaním sušených vlákien. Pre 12 mm dosku je rozhodujúca konzistentná tvorba rohože. Typicky používa mechanické, pneumatické (vzduchové) alebo kombinované tvarovanie. Šírka tvarovania musí zodpovedať lisu.

Predlisovanie: Zhutňuje voľnú vláknitú rohož pre ľahší prenos do lisu a odstraňuje trochu vzduchu. Zvyčajne kontinuálny pásový predlis.

4. Stupeň lisovania za tepla (hlavný stupeň)
Vybavenie:
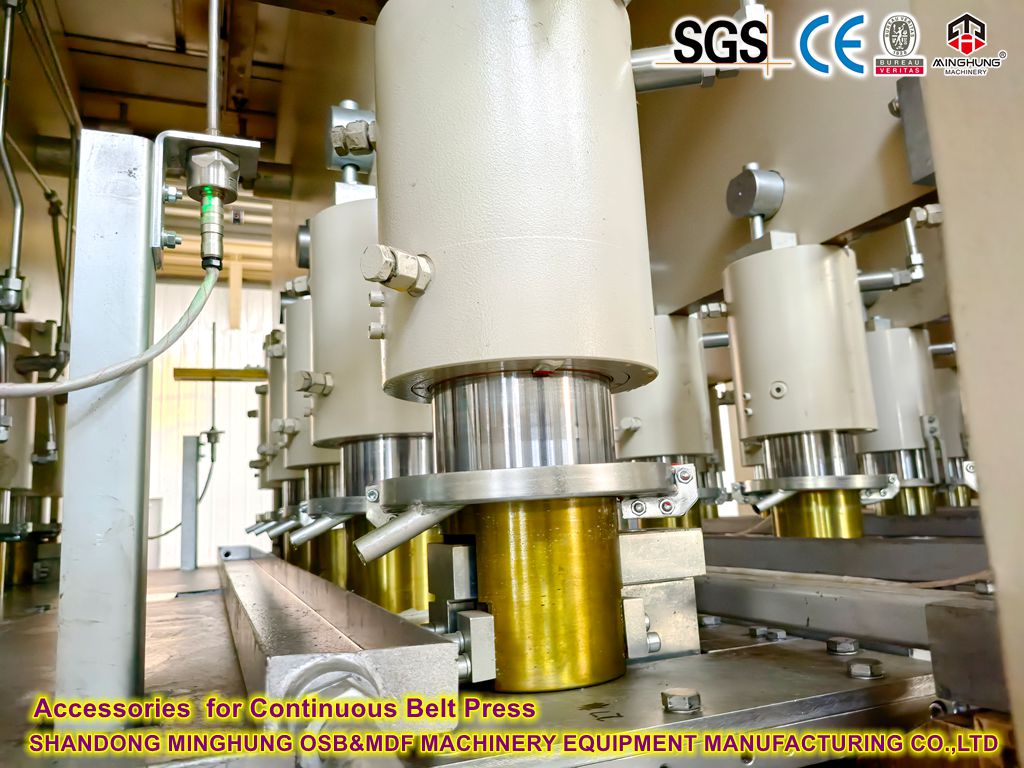
Hot Press: Toto je jadro a najväčší investičný bod linky. Pre 150 m³/deň dosky s hrúbkou 12 mm je kontinuálne lisovanie najefektívnejšou a najbežnejšou voľbou.
Typ: Kontinuálny plochý lis (napr. CPS, ContiPress).
Šírka: Typicky vyžaduje šírku 2,5 metra (8 stôp) alebo väčšiu (napr. 2,7 m/9 stôp). Širšie lisy umožňujú vyššiu priepustnosť.
Dĺžka/Otvorenie: Vyžaduje dostatočnú dĺžku/počet otvorov, aby sa zabezpečilo, že 12mm doska správne vytvrdne pri nastavenej teplote a tlaku (doba vytvrdnutia zvyčajne 20-40 sek/mm, čo znamená ~4-8 minút pre 12mm dosku).
Vykurovací systém: Vysokoteplotný tepelný olej alebo ohrev parou.
Kontrola tlaku: Presná kontrola profilov tlaku počas rôznych fáz lisovania.

5. Fáza chladenia a dokončovania
Vybavenie:
Vypúšťacia doprava a chladiaca hviezda: Dosky vychádzajú z lisu horúce a vyžadujú pomalé ochladzovanie na teplotu blízku okolitej teplote (pod ~40-50 °C) na hviezdicovom chladiči alebo chladiacom potrubí valcov, aby sa zabránilo deformácii.
Stohovač: Stohuje chladené, nebrúsené dosky ('zelené dosky') na úpravu (vyrovnávanie napätia).
Orezávacie / priečne rezacie a rozrezávacie píly: Orezáva veľké panely na štandardné veľkosti (napr. 1220 x 2440 mm, 1830 x 3660 mm) a zarovnáva okraje. Vyžaduje vysoko presné a vysoko účinné pílenie.
Brúsna linka: Brúsenie je rozhodujúce pre 12 mm MDF. Na dosiahnutie presnej tolerancie hrúbky (napr. ±0,15 mm) a povrchovej úpravy je potrebná širokopásová brúska (zvyčajne 4-hlavová, 6-hlavová alebo viac). Úber brúsenia je cca. 0,5-1,0 mm.
Stanica na triedenie a kontrolu: Manuálna alebo automatická kontrola kvality povrchu, hrúbky, hustoty atď., Na triedenie.
Baliaci/baliaci stroj: Balíky/balíky hotových dosiek.
stojan na sušičku
priečna píla
brúska
6. Pomocné systémy
Energetické centrum: Poskytuje teplo na výrobu (rafinačná para, sušiaci vzduch, lisovací olej/para). Primárne poháňané drevným odpadom (kôra, brúsny prach, šrot) prostredníctvom kotlov na biomasu, zálohované plynovými/olejovými kotlami. Mierka musí zodpovedať tepelnej potrebe celej linky.

Systém zberu prachu: Veľký centrálny systém zberu prachu (predovšetkým vrecové filtre), ktorý pokrýva všetky miesta tvorby prachu (štiepenie, triedenie, brúsenie, tvarovanie), aby spĺňal environmentálne normy.
Systém stlačeného vzduchu: Dodáva prístrojový a riadiaci vzduch.
Elektrický riadiaci systém: Celozávodná automatizácia PLC/DCS pre centralizované monitorovanie a riadenie procesov.

Hydraulický systém: Poskytuje energiu pre lis, predlisovanie atď.
Systém na úpravu vody: Čistí odpadovú vodu z procesu (ak vzniká, napr. z rafinácie).
Systém na znižovanie VOCs: Ošetruje organické emisie zo sušenia, lisovania atď. (stále prísnejšie environmentálne požiadavky).
Denný výkon: 150 m³
Prevádzkové hodiny: Na základe 24-hodinovej prevádzky (účtovanie zmien údržby/zmeny, efektívny čas výroby ~22 hodín).
Hodinový výkon: 150 m³ / 22 hodín ≈ 6,82 m³/hod
Hustota dosky: Predpokladaná štandardná hustota ~750 kg/m³
Hodinová spotreba vlákniny v kostiach: 6,82 m³/h 750 kg/m³ ≈ 5 115 kg/h (cca 5,1 tony/hod). Ak vezmeme do úvahy výrobné straty, prídavok na pieskovanie atď., konštrukčná kapacita rafinačného systému by mala byť 6 až 7 ton suchých vlákien za hodinu alebo viac.
Kapacita sušenia: Za predpokladu vlhkosti vlhkého vlákna ~50 %, množstvo vlhkého vlákna: 5 115 kg/h / (1 - 0,5) = 10 230 kg/h (približne 10,2 t/h). Sušička musí zvládnuť tento prietok, aby sa zamerala vlhkosť.
Kapacita lisu: So šírkou 2,5 m a doskou s hrúbkou 12 mm, cieľová rýchlosť linky: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 metrov/hod. Kontinuálny lis musí dosiahnuť alebo prekročiť túto rýchlosť pri zabezpečení správneho vytvrdzovania.

Kompletná stredná výrobná linka MDF vyžaduje veľké investície. Pre 12 mm linku na dosky s denným výkonom 150 m³ základné vybavenie (brúsenie za tepla, kladenie, kontinuálny lis, brúsna linka) predstavuje približne 60-70% z celkovej investície, zatiaľ čo pomocné zariadenia a systémy tvoria asi 30-40%.
Môžeme navrhnúť zodpovedajúce mechanické vybavenie podľa vašich rôznych potrieb, ako sú rôzne suroviny, rôzne výrobné kapacity a rôzne hrúbky panelov. Po pochopení vašej situácie vám náš tím môže navrhnúť vhodnú cenovú ponuku.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


