


МЗ-ТЕЦ
MINGHUNG

1. Етап на обработка на суровините
Суровини: Обикновено дървени трупи с малък диаметър, клони, остатъци от обработка на дърво (стърготини, стърготини) или рециклирана дървесина. Стабилното снабдяване е от съществено значение.
Оборудване:
Дробилка: Нарязва дървесни суровини до необходимите спецификации. Капацитетът трябва да съответства на следващите етапи (приблизително ~25 тона суха до кост дървесина/час, което изисква повече обем суров материал, като се отчита съдържанието на влага). Препоръчват се големи барабанни или дискови дробилки.
Система за пресяване и измиване на стружки: Премахва големи стружки, фини частици, пясък, метал и други примеси.
Силоз за съхранение на чипове : Осигурява буферирано съхранение, за да се осигури непрекъснато хранене.

2. Етап на подготовка на влакната (основен етап)
Оборудване:
Рафинер (дефибратор): Основно оборудване. Разделя дървесните стърготини на отделни влакна под действието на пара с висока температура и високо налягане. Изисква модели с подходящ размер. За 150m³/ден от 12 mm плоскост са необходими един или два паралелни широкомащабни рафинера (напр. капацитет около 8-12 тона сухи влакна на час, в зависимост от ефективността на оборудването и работните часове).

Система за смесване на смола:
Смола (предимно UF): Система за прецизно измерване и съхранение.
Блендер: Нанася равномерно смола, втвърдител и водоотблъскващо средство (парафинова емулсия) върху влакната. Обикновено използва високоскоростни блендери с лопатки.

Система за сушене на влакна:
Флаш тръбна сушилня: Бързо изсушава смолисти мокри влакна с помощта на горещ въздух (от Energy Center). Капацитетът на сушене е критично тясно място; тя трябва да бъде достатъчно голяма и ефективна. Нуждае се от обработка на ~8-12 тона мокри влакна/час (влагата е намалена от ~50% на ~8-12%).
Циклонни сепаратори/Система за възстановяване на влакната: Отделя изсушените влакна от въздушния поток.
Система за защита от пожар и експлозия: Системата за изсушаване е зона с висок риск, изискваща цялостно откриване на искри, потискане на наводняване и обезвъздушаване при експлозия.

3. Етап на формоване и предварително пресоване
Оборудване:
Машина за формоване: Оформя мат от непрекъснати влакна чрез равномерно разпределяне на изсушени влакна. За 12 mm дъска последователното формиране на мат е от решаващо значение. Обикновено използва механично, пневматично (въздушно) или комбинирано формоване. Ширината на формоване трябва да съответства на пресата.

Предпечат: Уплътнява свободната влакнеста подложка за по-лесно пренасяне в пресата и премахва малко въздух. Обикновено предварителна преса с непрекъсната лента.

4. Етап на горещо пресоване (основен етап)
Оборудване:
Гореща преса: Това е основната и най-голямата инвестиционна точка на линията. За 150m³/ден от 12mm дъска непрекъснатата преса е най-ефективният и масов избор.
Тип: непрекъсната плоска преса (напр. CPS, ContiPress).
Ширина: Обикновено се изисква ширина от 2,5 метра (8 фута) или повече (напр. 2,7 м/9 фута). По-широките преси позволяват по-висока производителност.
Дължина/отвор: Изисква достатъчна дължина/брой отвори, за да се гарантира, че 12-милиметровата плоскост се втвърдява правилно при зададена температура и налягане (времето за втвърдяване обикновено е 20-40 секунди/мм, което означава ~4-8 минути за 12-милиметрова плоскост).
Отоплителна система: Високотемпературно термично масло или парно отопление.
Контрол на налягането: Прецизен контрол на профилите на налягането по време на различни фази на пресоване.

5. Етап на охлаждане и довършване
Оборудване:
Разтоварваща конвейерна и охлаждаща звезда: Платките излизат от пресата горещи и изискват бавно охлаждане до близка до температурата на околната среда (под ~40-50°C) на звездообразен охладител или ролкова охлаждаща линия, за да се предотврати изкривяване.
Стакер: Подрежда охладени, нешлайфани дъски ('зелени дъски') за кондициониране (изравняване на напрежението).
Тримери/триони за напречно рязане и нарязване: Подрязва големите панели до стандартни размери (напр. 1220x2440 mm, 1830x3660 mm) и изравнява ръбовете. Изисква високо прецизно, високоефективно рязане.
Линия за шлайфане: Шлифоването е критично за 12 mm MDF. Изисква шлифовъчна машина с широка лента (обикновено с 4 глави, 6 глави или повече) за постигане на прецизен толеранс на дебелината (напр. ±0,15 mm) и повърхностно покритие. Отстраняването при шлайфане е прибл. 0,5-1,0 мм.
Станция за сортиране и инспекция: Ръчна или автоматизирана проверка за качество на повърхността, дебелина, плътност и т.н., за класифициране.
Машина за пакетиране/опаковане: Снопове/пакети готови плоскости.
поставка за сушилня
напречен трион
шлайфмашина
6. Спомагателни системи
Енергиен център: Осигурява топлина за производството (пара за рафиниране, въздух за изсушаване, пресово масло/пара). Основно захранван с дървесни отпадъци (кора, прах от шлайфане, скрап) чрез котли на биомаса, подкрепени от котли на газ/нафта. Мащабът трябва да отговаря на топлинните нужди на цялата линия.

Система за събиране на прах: Голяма централна система за събиране на прах (предимно ръкавни филтри), покриваща всички точки за генериране на прах (стружки, пресяване, шлайфане, формоване), за да отговаря на екологичните стандарти.
Система за сгъстен въздух: Доставя инструментален и контролен въздух.
Електрическа система за управление: PLC/DCS автоматизация за централизиран мониторинг и управление на процеси.

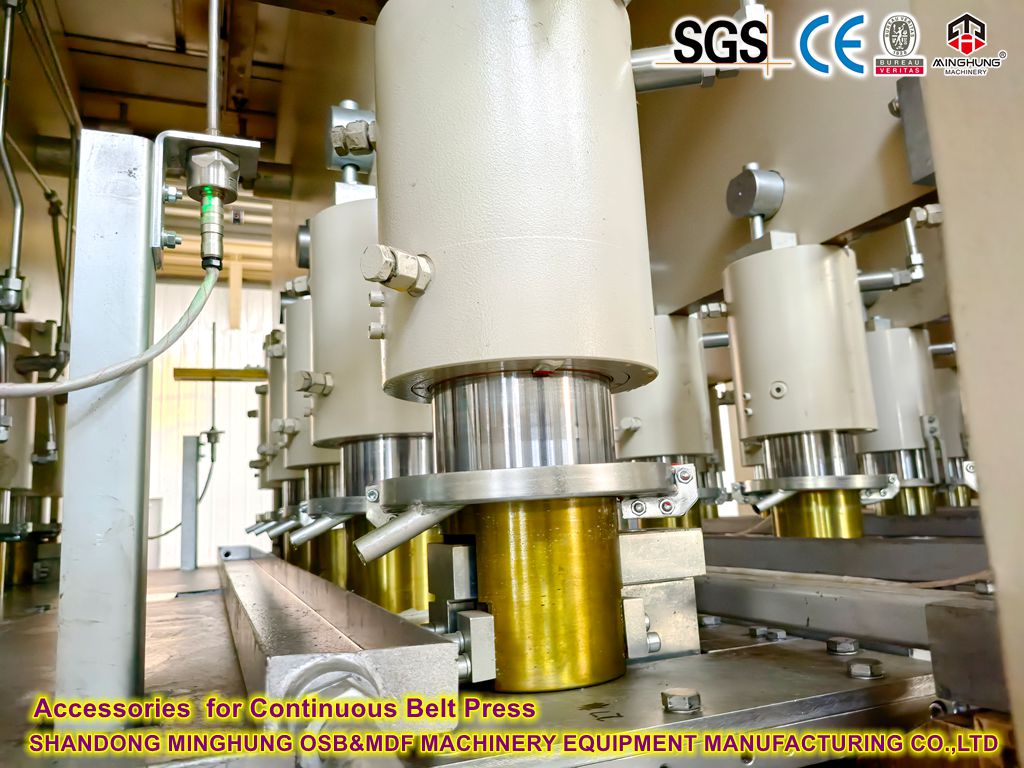
Хидравлична система: Осигурява мощност за пресата, предпечатната подготовка и др.
Система за пречистване на вода: Пречиства технологични отпадъчни води (ако са генерирани, напр. от рафиниране).
Система за намаляване на ЛОС: Третира органични емисии от сушене, пресоване и т.н. (все по-строги екологични изисквания).
Дневен дебит: 150 m³
Работни часове: Въз основа на 24-часова работа (отчитане на промените в поддръжката/смените, ефективно време за производство ~22 часа).
Дебит на час: 150 m³ / 22 часа ≈ 6,82 m³/час
Плътност на плоскостта: Предполагаема стандартна плътност ~750 kg/m³
Почасово потребление на сухи костни влакна: 6,82 m³/h 750 kg/m³ ≈ 5,115 kg/h (прибл. 5,1 тона/час). Отчитайки производствените загуби, допустимото шлайфане и т.н., проектният капацитет на системата за рафиниране трябва да бъде 6-7 тона сухо влакно на час или повече.
Капацитет на сушене: При влага на мокро влакно ~50%, количество мокро влакно: 5,115 kg/h / (1 - 0,5) = 10,230 kg/h (прибл. 10,2 тона/час). Сушилнята трябва да се справи с този дебит, за да насочи влагата.
Капацитет на пресата: С 2,5 m ширина и 12 mm дебела дъска, целева скорост на линията: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 метра/час. Непрекъснатата преса трябва да достигне или надвиши тази скорост, като същевременно гарантира правилното втвърдяване.

Цялостната средно голяма производствена линия за MDF изисква голяма инвестиция. За линия за 12 mm плоскости с дневна производителност от 150 m³, основното оборудване (горещо шлайфане, полагане, машина за непрекъснато пресоване, линия за шлайфане) представлява приблизително 60-70% от общата инвестиция, докато спомагателното оборудване и системи представляват около 30-40%.
Ние можем да проектираме съвпадащо механично оборудване според вашите различни нужди, като различни суровини, различен производствен капацитет и различни дебелини на панелите. След като разбере вашата ситуация, нашият екип може да изготви подходяща оферта за вас.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Имейл: osbmdfmachinery@gmail.com


