


MH-CHP
MINGHUNG

1. Råvarehåndteringsstadiet
Råmaterialer: Typisk træstammer med lille diameter, grene, træforarbejdningsrester (spåner, savsmuld) eller genbrugstræ. Stabil forsyning er afgørende.
Udstyr:
Flishugger: Fliser træråmateriale til de krævede specifikationer. Kapaciteten skal matche efterfølgende faser (ca. ~25 tons udbenet tørt træ/time, hvilket kræver mere råvarevolumen, der tager højde for fugtindholdet). Store tromle- eller skivehuggere anbefales.
Spånfilter- og vaskesystem: Fjerner overdimensionerede spåner, fine partikler, sand, metal og andre urenheder.
Spånopbevaringssilo : Giver bufferopbevaring for at sikre kontinuerlig fodring.

2. Fiberforberedelsesstadiet (kernestadiet)
Udstyr:
Raffiner (Defibrator): Kerneudstyr. Separerer træflis til individuelle fibre under højtemperatur- og højtryksdamp. Kræver modeller af passende størrelse. For 150m³/dag af 12 mm plade er der behov for en eller to parallelle storskalaraffinaderier (f.eks. kapacitet omkring 8-12 tons udbenet tør fiber/time, afhængigt af udstyrets effektivitet og driftstimer).

Harpiksblandingssystem:
Harpiks (primært UF): Præcisionsmåling og opbevaringssystem.
Blender: Påfører ensartet harpiks, hærder og vandafvisende (paraffinemulsion) på fibre. Bruger typisk high-speed paddle blendere.

Fibertørresystem:
Flash Tube Dryer: Tørrer hurtigt resinerede våde fibre ved hjælp af varm luft (fra Energy Center). Tørringskapacitet er en kritisk flaskehals; den skal være tilstrækkelig stor og effektiv. Behov for at behandle ~8-12 tons våde fibre/time (fugt reduceret fra ~50% til ~8-12%).
Cyklonseparatorer/fibergenvindingssystem: Adskiller tørrede fibre fra luftstrømmen.
Brand- og eksplosionsbeskyttelsessystem: Tørresystemet er et højrisikoområde, der kræver omfattende gnistdetektering, undertrykkelse af vandflod og eksplosionsudluftning.

3. Formnings- og forpresningsfase
Udstyr:
Formemaskine: Danner en kontinuerlig fibermåtte ved ensartet fordeling af tørrede fibre. For 12 mm plade er ensartet måttedannelse afgørende. Bruger typisk mekanisk, pneumatisk (luft) eller kombinationsformning. Formningsbredden skal passe til pressen.

Pre-Press: Kompakterer den løse fibermåtte for lettere overførsel til pressen og fjerner noget luft. Normalt et kontinuerligt bælteprepres.

4. Varmpressende fase (kernestadie)
Udstyr:
Hot Press: Dette er linjens kerne og største investeringspunkt. For 150m³/dag af 12mm plade er en kontinuerlig presse det mest effektive og almindelige valg.
Type: Kontinuerlig flad tryk (f.eks. CPS, ContiPress).
Bredde: Kræver typisk en bredde på 2,5 meter (8 fod) eller mere (f.eks. 2,7 m). Bredere presser muliggør højere gennemløb.
Længde/åbning: Kræver tilstrækkelig længde/antal åbninger for at sikre, at 12mm-pladen hærder korrekt ved indstillet temperatur og tryk (hærdetid typisk 20-40 sek/mm, hvilket betyder ~4-8 minutter for 12mm-plader).
Varmesystem: Termisk olie- eller dampopvarmning ved høj temperatur.
Trykkontrol: Præcis kontrol af trykprofiler under forskellige presningsfaser.

5. Afkølings- og efterbehandlingsstadie
Udstyr:
Udlednings- og kølestjerne: Plader kommer ud af pressen varme og kræver langsom afkøling til nær omgivelsestemperatur (under ~40-50°C) på en stjernekøler eller rullekøleledning for at forhindre vridning.
Stabler: Stabler afkølede, uslebne brædder ('grønne brædder') til konditionering (spændingsudligning).
Trimmer/Tværsnits- og Ripsave: Trimmer de store paneler til standardstørrelser (f.eks. 1220x2440 mm, 1830x3660 mm) og firkanter kanter. Kræver højpræcision og højeffektiv savning.
Slibelinje: Slibning er afgørende for 12 mm MDF. Kræver en bredbåndssliber (typisk 4-hoved, 6-hoved eller mere) for at opnå præcis tykkelsestolerance (f.eks. ±0,15 mm) og overfladefinish. Slibefjernelse er ca. 0,5-1,0 mm.
Sorterings- og inspektionsstation: Manuel eller automatiseret inspektion for overfladekvalitet, tykkelse, tæthed osv. til sortering.
Buntning/pakkemaskine: Bunter/pakker færdige brædder.
tørrestativ
krydssav
slibemaskine
6. Hjælpesystemer
Energicenter: Giver varme til produktion (raffinørdamp, tørreluft, presseolie/damp). Primært drevet af træaffald (bark, slibestøv, skrot) via biomassekedler, bakket op af gas-/oliekedler. Skalaen skal matche hele linjens termiske krav.

Støvopsamlingssystem: Stort centralt støvopsamlingssystem (primært posefiltre), der dækker alle støvgenereringspunkter (afhugning, sigtning, slibning, formning) for at opfylde miljøstandarder.
Trykluftsystem: Forsyner instrument- og styreluft.
Elektrisk kontrolsystem: Anlægsdækkende PLC/DCS-automatisering til centraliseret overvågning og processtyring.

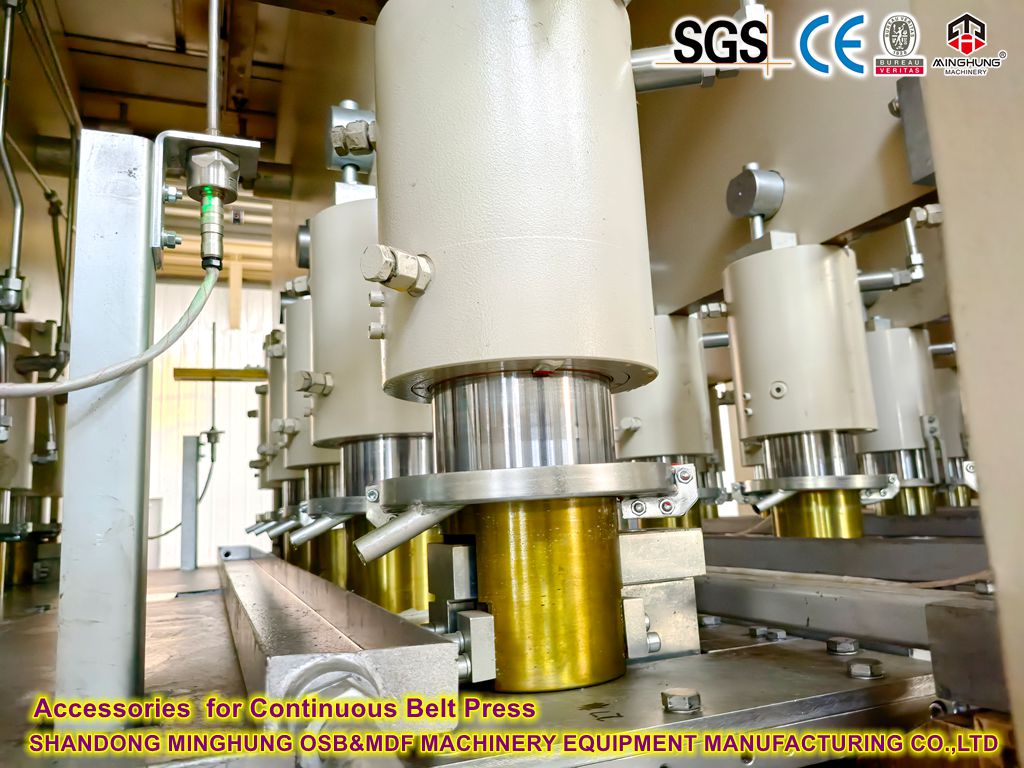
Hydraulisk system: Giver strøm til pressen, pre-pressen osv.
Vandbehandlingssystem: Behandler processpildevand (hvis det genereres, f.eks. fra raffinering).
VOC-reduktionssystem: Behandler organiske emissioner fra tørring, presning osv. (stadig strengere miljøkrav).
Daglig output: 150 m³
Driftstimer: Baseret på 24-timers drift (med hensyn til vedligeholdelse/skifteskift, effektiv produktionstid ~22 timer).
Timeoutput: 150 m³ / 22 timer ≈ 6,82 m³/time
Pladedensitet: Antaget standarddensitet ~750 kg/m³
Timer efter behov for knogletørre fibre: 6,82 m³/h 750 kg/m³ ≈ 5.115 kg/t (ca. 5,1 tons/time). Tages der højde for produktionstab, slibegodtgørelse osv., bør raffineringssystemets designkapacitet være 6-7 tons udbenet tør fiber/time eller højere.
Tørrekapacitet: Forudsat våd fiberfugtighed ~50%, våd fibermængde: 5.115 kg/t / (1 - 0,5) = 10.230 kg/t (ca. 10,2 tons/time). Tørretumbleren skal håndtere denne flowhastighed for at målrette fugt.
Pressekapacitet: Med 2,5 m bredde og 12 mm tyk plade, mållinjehastighed: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 meter/time. Den kontinuerlige presse skal opnå eller overstige denne hastighed, samtidig med at den sikrer korrekt hærdning.

En komplet mellemstor MDF produktionslinje kræver en stor investering. For en 12 mm pladelinje med en daglig ydelse på 150m³ udgør kerneudstyret (varmslibning, lægning, kontinuerlig pressemaskine, slibelinje) ca. 60-70% af den samlede investering, mens hjælpeudstyret og systemerne står for ca. 30-40%.
Vi kan designe matchende mekanisk udstyr efter dine forskellige behov, såsom forskellige råmaterialer, forskellig produktionskapacitet og forskellige paneltykkelser. Efter at have forstået din situation, kan vores team designe et passende tilbud til dig.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


