


MH-WKK
MINGHUNG

1. Fase van verwerking van grondstoffen
Grondstoffen: Meestal houtblokken met een kleine diameter, takken, houtverwerkingsresten (spaanders, zaagsel) of gerecycled hout. Een stabiele aanvoer is essentieel.
Apparatuur:
Versnipperaar: versnippert houtgrondstof volgens de vereiste specificaties. De capaciteit moet overeenkomen met de daaropvolgende fasen (ca. ~25 ton kurkdroog hout/uur, waarvoor een groter volume aan grondstoffen nodig is, rekening houdend met het vochtgehalte). Grote trommel- of schijfversnipperaars worden aanbevolen.
Chip Screening & Washing System: Verwijdert overmaatse spanen, fijne deeltjes, zand, metaal en andere onzuiverheden.
Chipopslagsilo : Biedt gebufferde opslag om continue voeding te garanderen.

2. Vezelvoorbereidingsfase (kernfase)
Apparatuur:
Raffinaderij (Defibrator): kernapparatuur. Scheidt houtsnippers in individuele vezels onder stoom onder hoge temperatuur en hoge druk. Vereist modellen met de juiste afmetingen. Voor 150 m³/dag 12 mm karton zijn één of twee parallelle grootschalige raffinaderijen nodig (bijvoorbeeld een capaciteit van ongeveer 8-12 ton kurkdroge vezels/uur, afhankelijk van de efficiëntie van de apparatuur en de bedrijfsuren).

Harsmengsysteem:
Hars (voornamelijk UF): Precisiedoserings- en opslagsysteem.
Blender: Breng hars, verharder en waterafstotend (paraffine-emulsie) gelijkmatig aan op de vezels. Gebruikt meestal snelle paddle-blenders.

Vezeldroogsysteem:
Flash Tube Dryer: Droogt snel geharste natte vezels met behulp van hete lucht (van Energy Center). De droogcapaciteit is een kritisch knelpunt; het moet voldoende groot en efficiënt zijn. Moet ~8-12 ton natte vezels/uur verwerken (vocht verlaagd van ~50% naar ~8-12%).
Cycloonafscheiders / Fiber Recovery System: Scheidt gedroogde vezels uit de luchtstroom.
Brand- en explosiebeveiligingssysteem: Het droogsysteem is een gebied met een hoog risico en vereist uitgebreide vonkdetectie, overstromingsonderdrukking en explosieventilatie.

3. Vorm- en voorpersfase
Apparatuur:
Vormmachine: Vormt een continue vezelmat door de gedroogde vezels gelijkmatig te verdelen. Voor platen van 12 mm is een consistente matvorming cruciaal. Maakt doorgaans gebruik van mechanische, pneumatische (lucht) of combinatievormen. De vormbreedte moet overeenkomen met de pers.

Pre-Press: Compacteert de losse vezelmat voor eenvoudiger overdracht in de pers en verwijdert wat lucht. Meestal een continue bandvoorpers.

4. Heetpersfase (kernfase)
Apparatuur:
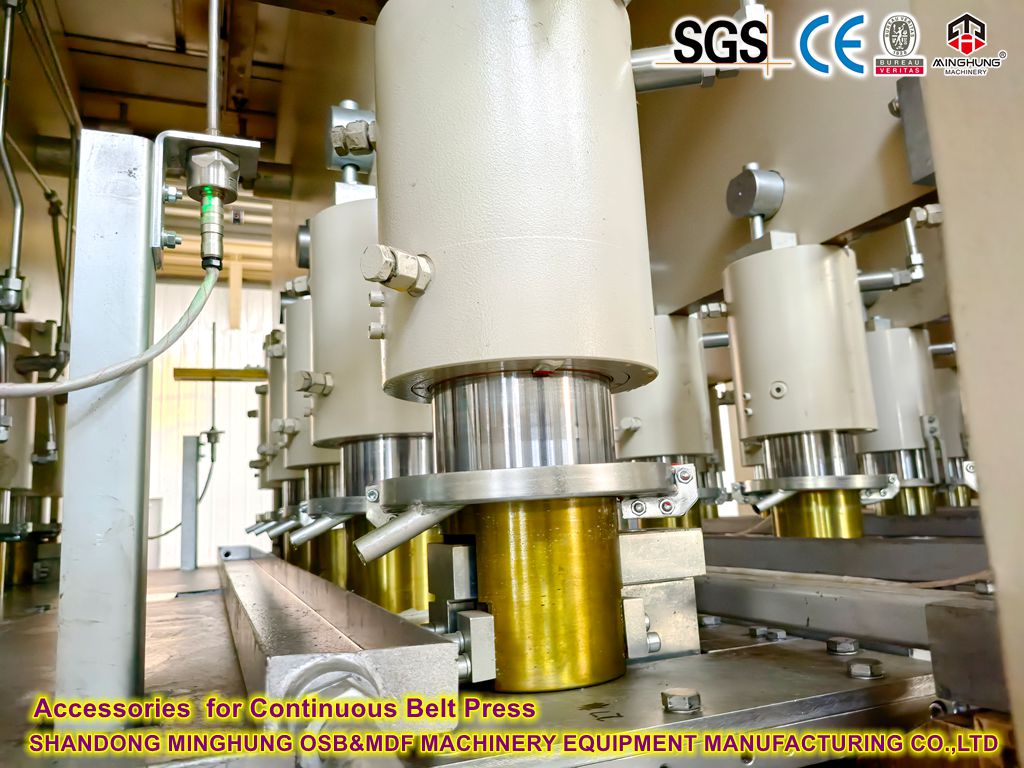
Hot Press: Dit is het kern- en grootste investeringspunt van de lijn. Voor 150 m³/dag van 12 mm karton is een continue pers de meest efficiënte en gangbare keuze.
Type: Continue vlakke pers (bijv. CPS, ContiPress).
Breedte: Vereist doorgaans een breedte van 2,5 meter (8 voet) of meer (bijvoorbeeld 2,7 m/9ft). Bredere persen maken een hogere doorvoer mogelijk.
Lengte/opening: Vereist voldoende lengte/aantal openingen om ervoor te zorgen dat de plaat van 12 mm goed uithardt bij de ingestelde temperatuur en druk (uithardingstijd doorgaans 20-40 sec/mm, wat neerkomt op ~4-8 minuten voor plaat van 12 mm).
Verwarmingssysteem: thermische olie- of stoomverwarming op hoge temperatuur.
Drukregeling: nauwkeurige controle van drukprofielen tijdens verschillende persfasen.

5. Afkoel- en afwerkingsfase
Apparatuur:
Afvoertransport- en koelster: Platen verlaten de pers warm en vereisen een langzame koeling tot bijna omgevingstemperatuur (onder ~40-50°C) op een sterkoeler of rolkoellijn om kromtrekken te voorkomen.
Stapelaar: stapelt gekoelde, ongeschuurde planken ('groene planken') voor conditionering (spanningscompensatie).
Trimmer / afkort- en parallelzagen: snijdt de grote panelen af tot standaardafmetingen (bijv. 1220x2440 mm, 1830x3660 mm) en maakt de randen vierkant. Vereist uiterst nauwkeurig en efficiënt zagen.
Schuurlijn: Schuren is van cruciaal belang voor 12 mm MDF. Vereist een breedbandschuurmachine (meestal 4-kops, 6-kops of meer) om nauwkeurige diktetolerantie (bijv. ±0,15 mm) en oppervlakteafwerking te bereiken. Schuurverwijdering is ca. 0,5-1,0 mm.
Sorteer- en inspectiestation: Handmatige of geautomatiseerde inspectie voor oppervlaktekwaliteit, dikte, dichtheid, enz., voor sortering.
Bundel-/verpakkingsmachine: bundelt/verpakt afgewerkte platen.
droogrek
afkortzaag
schuurmachine
6. Hulpsystemen
Energiecentrum: Levert warmte voor de productie (raffinagestoom, drogerlucht, persolie/stoom). Wordt voornamelijk gevoed door houtafval (schors, schuurstof, schroot) via biomassaketels, ondersteund door gas-/olieketels. De schaal moet overeenkomen met de thermische vraag van de gehele lijn.

Stofopvangsysteem: Groot centraal stofopvangsysteem (voornamelijk filterfilters), dat alle stofontwikkelingspunten bestrijkt (chippen, zeven, schuren, vormen) om aan de milieunormen te voldoen.
Persluchtsysteem: levert instrument- en controlelucht.
Elektrisch besturingssysteem: PLC/DCS-automatisering voor de hele fabriek voor gecentraliseerde monitoring en procescontrole.

Hydraulisch systeem: levert stroom voor de pers, prepress, enz.
Waterbehandelingssysteem: Behandelt procesafvalwater (indien gegenereerd, bijvoorbeeld door raffinage).
VOS-reductiesysteem: Behandelt organische emissies afkomstig van drogen, persen, enz. (steeds strengere milieu-eisen).
Dagelijkse productie: 150 m³
Bedrijfsuren: Gebaseerd op 24-uursbedrijf (rekening houdend met onderhoud/ploegwisselingen, effectieve productietijd ~22 uur).
Uurproductie: 150 m³ / 22 uur ≈ 6,82 m³/uur
Plaatdichtheid: aangenomen standaarddichtheid ~750 kg/m³
Vraag naar beendroge vezels per uur: 6,82 m³/u 750 kg/m³ ≈ 5.115 kg/uur (ca. 5,1 ton/uur). Rekening houdend met productieverliezen, schuurtoeslag enz. zou de ontwerpcapaciteit van het raffinaderijsysteem 6-7 ton kurkdroge vezels/uur of hoger moeten zijn.
Droogcapaciteit: Uitgaande van een vochtgehalte van de natte vezels van ~50%, hoeveelheid natte vezels: 5.115 kg/u / (1 - 0,5) = 10.230 kg/u (ca. 10,2 ton/uur). De droger moet dit debiet aankunnen om vocht aan te pakken.
Perscapaciteit: Met een breedte van 2,5 m en een plaat van 12 mm dik, doellijnsnelheid: 6,82 m³/h / (2,5 m 0,012 m) ≈ 227 meter/uur. De continue pers moet deze snelheid bereiken of overschrijden en tegelijkertijd een goede uitharding garanderen.

Een complete middelgrote MDF-productielijn vergt een grote investering. Voor een plaatlijn van 12 mm met een dagelijkse productie van 150 m³ is de kernuitrusting (heetslijpen, leggen, continue persmachine, schuurlijn) goed voor ongeveer 60-70% van de totale investering, terwijl de hulpapparatuur en -systemen ongeveer 30-40% voor hun rekening nemen.
We kunnen bijpassende mechanische apparatuur ontwerpen op basis van uw verschillende behoeften, zoals verschillende grondstoffen, verschillende productiecapaciteiten en verschillende paneeldiktes. Nadat wij uw situatie hebben begrepen, kan ons team een passende offerte voor u opstellen.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


