


MH-ЖЭО
MINGHUNG

1. Шикізатты өңдеу кезеңі
Шикізат: әдетте шағын диаметрлі бөренелер, бұтақтар, ағаш өңдеу қалдықтары (жоңқалар, үгінділер) немесе қайта өңделген ағаш. Тұрақты қамтамасыз ету маңызды.
Жабдық:
Ұнтақтауыш: Ағаш шикізатын талап етілетін сипаттамаларға сәйкес жоңқалайды. Сыйымдылық келесі кезеңдерге сәйкес болуы керек (шамамен ~25 тонна сүйек-құрғақ ағаш/сағ, ылғалдылықты есепке алу үшін көбірек шикізат көлемін қажет етеді). Үлкен барабанды немесе дискіні ұсақтағыштарды пайдалану ұсынылады.
Чиптерді тазарту және жуу жүйесі: габаритті чиптерді, ұсақ бөлшектерді, құмды, металды және басқа да қоспаларды кетіреді.
Chip Storage Silo : Үздіксіз азықтандыруды қамтамасыз ету үшін буферлі сақтауды қамтамасыз етеді.

2. Талшықты дайындау кезеңі (негізгі кезең)
Жабдық:
Тазартқыш (дефибратор): Негізгі жабдық. Ағаш жоңқаларын жоғары температурада, жоғары қысымды бумен жеке талшықтарға бөледі. Сәйкес өлшемді үлгілерді қажет етеді. 150м⊃3;/тәулігіне 12 мм тақта үшін бір немесе екі параллельді кең ауқымды тазартқыш қажет (мысалы, жабдықтың тиімділігі мен жұмыс уақытына байланысты өнімділігі шамамен 8-12 тонна сүйек-құрғақ талшық/сағат).

Шайырды араластыру жүйесі:
Шайыр (ең алдымен UF): дәл өлшеу және сақтау жүйесі.
Блендер: талшықтарға шайырды, қатайтқышты және суды репеллентті (парафин эмульсиясы) біркелкі қолданады. Әдетте жоғары жылдамдықты қалақшалы араластырғыштарды пайдаланады.

Талшықты кептіру жүйесі:
Флэш түтік кептіргіш: шайырланған дымқыл талшықтарды ыстық ауа арқылы жылдам құрғатады (энергия орталығынан). Кептіру сыйымдылығы сыни тығырыққа тіреледі; ол жеткілікті үлкен және тиімді болуы керек. ~8-12 тонна ылғалды талшықты/сағ өңдеуді қажет етеді (ылғалдылық ~50%-дан ~8-12%-ға дейін төмендейді).
Циклондық сепараторлар / талшықты қалпына келтіру жүйесі: кептірілген талшықтарды ауа ағынынан бөледі.
Өрт пен жарылыстан қорғау жүйесі: кептіру жүйесі ұшқындарды жан-жақты анықтауды, су тасқынын сөндіруді және жарылысты желдетуді қажет ететін жоғары қауіпті аймақ болып табылады.

3. Қалыптау және алдын ала престеу кезеңі
Жабдық:
Қалыптау машинасы: кептірілген талшықтарды біркелкі тарату арқылы үздіксіз талшық төсенішін құрайды. 12 мм тақта үшін дәйекті төсеніш қалыптастыру өте маңызды. Әдетте механикалық, пневматикалық (ауа) немесе аралас қалыптауды пайдаланады. Қалыптау ені баспаға сәйкес болуы керек.

Преспресс: пресске оңай тасымалдануы үшін борпылдақ талшықты төсенішті нығыздайды және біраз ауаны шығарады. Әдетте үздіксіз белбеу алдын ала препресс.

4. Ыстық престеу кезеңі (негізгі кезең)
Жабдық:
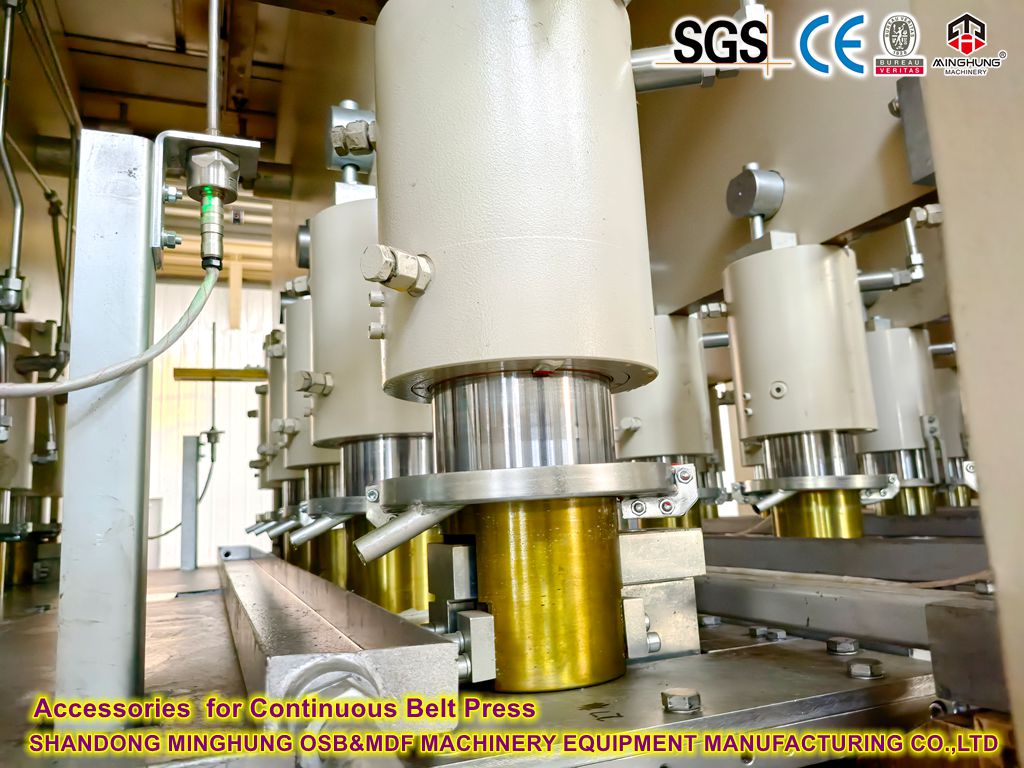
Ыстық баспасөз: Бұл желінің негізгі және ең үлкен инвестициялық нүктесі. 150 м⊃3;/тәулігіне 12 мм тақта үшін үздіксіз басу ең тиімді және негізгі таңдау болып табылады.
Түрі: Үздіксіз тегіс басу (мысалы, CPS, ContiPress).
Ені: T әдетте 2,5 метр (8 фут) немесе одан көп (мысалы, 2,7 м/9 фут) ені қажет етеді. Кеңірек престер жоғары өнімділікке мүмкіндік береді.
Ұзындық / Ашу: 12 мм тақтаның белгіленген температура мен қысымда дұрыс қатып қалуын қамтамасыз ету үшін жеткілікті ұзындық/саңылаулар санын қажет етеді (күзету уақыты әдетте 20-40 сек/мм, яғни 12 мм тақта үшін ~4-8 минут).
Жылыту жүйесі: Жоғары температурадағы термиялық май немесе бумен жылыту.
Қысымды бақылау: әртүрлі престеу фазаларында қысым профильдерін дәл бақылау.

5. Салқындату және аяқтау кезеңі
Жабдық:
Тасымалдау және салқындату жұлдызы: тақталар пресстен ыстық шығады және деформацияны болдырмау үшін жұлдызды салқындатқышта немесе роликті салқындату желісінде қоршаған орта температурасына жақын (~40-50°C төмен) баяу салқындатуды қажет етеді.
Жинақтаушы: кондиционерлеуге (кернеу теңестіру) арналған салқындатылған, тегістелмеген тақталарды («жасыл тақталар») жинайды.
Триммер / Айқас қию және жырту аралары: Үлкен панельдерді стандартты өлшемдерге (мысалы, 1220x2440мм, 1830x3660мм) және төртбұрышты жиектерге кеседі. Жоғары дәлдікті, жоғары өнімді аралауды қажет етеді.
Тегістеу сызығы: Тегістеу 12 мм MDF үшін өте маңызды. Дәл қалыңдыққа төзімділікке (мысалы, ±0,15 мм) және бетті әрлеуге қол жеткізу үшін кең белдікті тегістегішті (әдетте 4 басты, 6 басты немесе одан да көп) қажет етеді. Тегістеуді кетіру шамамен. 0,5-1,0 мм.
Бақылау және бақылау станциясы: градациялау үшін беттің сапасын, қалыңдығын, тығыздығын және т.б. үшін қолмен немесе автоматтандырылған тексеру.
Бумалау/орау машинасы: Бумалар/пакеттер дайын тақталар.
кептіргіш сөре
көлденең кесілген ара
тегістеуіш
6. Көмекші жүйелер
Энергия орталығы: өндірісті жылумен қамтамасыз етеді (тазартқыш бу, кептіргіш ауа, пресс майы/бу). Негізінен биомасса қазандықтары арқылы ағаш қалдықтары (қабық, тегістеу шаңы, сынықтар) отынмен қамтамасыз етіледі, газ/мұнай қазандықтарымен қамтамасыз етіледі. Масштаб бүкіл желінің жылу сұранысына сәйкес болуы керек.

Шаңды жинау жүйесі: қоршаған орта стандарттарына сәйкес келетін шаң түзетін барлық нүктелерді (жоңқалау, сүзгілеу, тегістеу, қалыптау) қамтитын үлкен орталық шаң жинау жүйесі (ең алдымен қапшық сүзгілері).
Қысылған ауа жүйесі: аспап пен бақылау ауасын береді.
Электрлік басқару жүйесі: орталықтандырылған бақылау және процесті басқару үшін зауыттық PLC/DCS автоматтандыру.

Гидравликалық жүйе: престі, препрессті және т.б. үшін қуат береді.
Суды тазарту жүйесі: Т технологиялық ағынды суларды (егер пайда болса, мысалы, тазартудан).
VOCs Abatement System: Кептіру, престеу және т.б. нәтижесіндегі органикалық шығарындыларды өңдейді (қоршаған ортаға қойылатын талаптар барған сайын).
Тәуліктік өнімділік: 150 м⊃3;
Жұмыс уақыты: 24 сағаттық жұмысқа негізделген (техникалық қызмет көрсету/ауысымдық өзгерістерді есепке алу, тиімді өндіріс уақыты ~22 сағат).
Сағаттық өнімділік: 150 м⊃3; / 22 сағат ≈ 6,82 м⊃3;/сағ
Тақта тығыздығы: Болжалды стандартты тығыздық ~750 кг/м⊃3;
Сүйек-құрғақ талшыққа сағаттық сұраныс: 6,82 м⊃3;/сағ 750 кг/м⊃3; ≈ 5,115 кг/сағ (шамамен 5,1 тонна/сағ). Өндірістегі ысыраптарды, тегістеу мөлшерін және т.б. есептегенде тазартқыш жүйесінің жобалық қуаты 6-7 тонна сүйек-құрғақ талшық/сағ немесе одан жоғары болуы керек.
Кептіру сыйымдылығы: Ылғалды талшықтың ылғалдылығын ~50% болса, ылғалды талшық мөлшері: 5,115 кг/сағ / (1 - 0,5) = 10,230 кг/сағ (шамамен 10,2 тонна/сағ). Кептіргіш мақсатты ылғалдылық үшін бұл ағын жылдамдығын өңдеуі керек.
Пресс сыйымдылығы: ені 2,5 м және қалыңдығы 12 мм тақтасы бар, мақсатты сызық жылдамдығы: 6,82 м⊃3;/сағ / (2,5 м 0,012 м) ≈ 227 метр/сағ. Үздіксіз пресс дұрыс қатаюды қамтамасыз ете отырып, осы жылдамдыққа жетуі немесе одан жоғары болуы керек.

Орташа өлшемді MDF өндірісінің толық желісі үлкен инвестицияны қажет етеді. Тәуліктік өнімділігі 150м⊃3; болатын 12 мм тақта желісі үшін негізгі жабдық (ыстық ұнтақтау, төсеу, үздіксіз пресс машинасы, тегістеу желісі) жалпы инвестицияның шамамен 60-70% құрайды, ал қосалқы жабдықтар мен жүйелер шамамен 30-40% құрайды.
Біз әртүрлі шикізат, әртүрлі өндірістік қуат және әртүрлі панель қалыңдығы сияқты әртүрлі қажеттіліктеріңізге сәйкес сәйкес келетін механикалық жабдықты жасай аламыз. Сіздің жағдайыңызды түсінгеннен кейін біздің команда сізге сәйкес баға ұсынысын жасай алады.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Электрондық пошта: osbmdfmachinery@gmail.com


