


MH-CHP
MINGHUNG

1. Hammadde Taşıma Aşaması
Hammaddeler: Genellikle küçük çaplı kütükler, dallar, ahşap işleme artıkları (talaş, talaş) veya geri dönüştürülmüş ahşap. İstikrarlı tedarik esastır.
Teçhizat:
Parçalayıcı: Ahşap hammaddesini gerekli özelliklere göre parçalar. Kapasite sonraki aşamalara uygun olmalıdır (yaklaşık ~25 ton kemik kurusu odun/saat, nem içeriği hesaba katılarak daha fazla ham madde hacmi gerektirir). Büyük tamburlu veya diskli öğütücüler tavsiye edilir.
Talaş Tarama ve Yıkama Sistemi: Büyük boyutlu talaşları, ince taneleri, kumu, metali ve diğer yabancı maddeleri temizler.
Talaş Depolama Silosu : Sürekli beslemeyi sağlamak için tamponlu depolama sağlar.

2. Elyaf Hazırlama Aşaması (Çekirdek Aşama)
Teçhizat:
Arıtıcı (Defibratör): Çekirdek ekipmanı. Yüksek sıcaklıkta, yüksek basınçlı buhar altında talaşları tek tek liflere ayırır. Uygun boyutta modeller gerektirir. 150 m⊃3/günlük 12 mm'lik levha için, bir veya iki paralel büyük ölçekli rafineriye ihtiyaç vardır (örneğin, ekipman verimliliğine ve çalışma saatlerine bağlı olarak, yaklaşık 8-12 ton kemik kurusu elyaf/saat kapasite).

Reçine Karıştırma Sistemi:
Reçine (Öncelikle UF): Hassas ölçüm ve depolama sistemi.
Blender: Reçineyi, sertleştiriciyi ve su iticiyi (parafin emülsiyonu) elyaflara eşit şekilde uygular. Tipik olarak yüksek hızlı kürekli karıştırıcılar kullanır.

Elyaf Kurutma Sistemi:
Flaş Tüp Kurutucu: Reçineli ıslak elyafları sıcak hava kullanarak (Enerji Merkezinden) hızlı bir şekilde kurutur. Kurutma kapasitesi kritik bir darboğazdır; yeterince büyük ve verimli olmalıdır. ~8-12 ton ıslak elyaf/saatin işlenmesi gerekiyor (nem ~%50'den ~%8-12'ye düşürüldü).
Siklon Ayırıcılar / Elyaf Geri Kazanım Sistemi: Kurumuş elyafları hava akımından ayırır.
Yangın ve Patlamaya Karşı Koruma Sistemi: Kurutma sistemi, kapsamlı kıvılcım tespiti, su baskını önleme ve patlama havalandırması gerektiren yüksek riskli bir alandır.

3. Şekillendirme ve Ön Baskı Aşaması
Teçhizat:
Şekillendirme Makinesi: Kurutulmuş elyafları eşit şekilde dağıtarak sürekli bir elyaf matı oluşturur. 12 mm'lik levha için tutarlı mat oluşumu çok önemlidir. Tipik olarak mekanik, pnömatik (hava) veya kombinasyon şekillendirme kullanılır. Şekillendirme genişliği baskıya uygun olmalıdır.

Baskı Öncesi: Gevşek elyaf matını baskı makinesine daha kolay aktarılması için sıkıştırır ve bir miktar havayı çıkarır. Genellikle sürekli bir bant ön baskısıdır.

4. Sıcak Pres Aşaması (Çekirdek Aşaması)
Teçhizat:
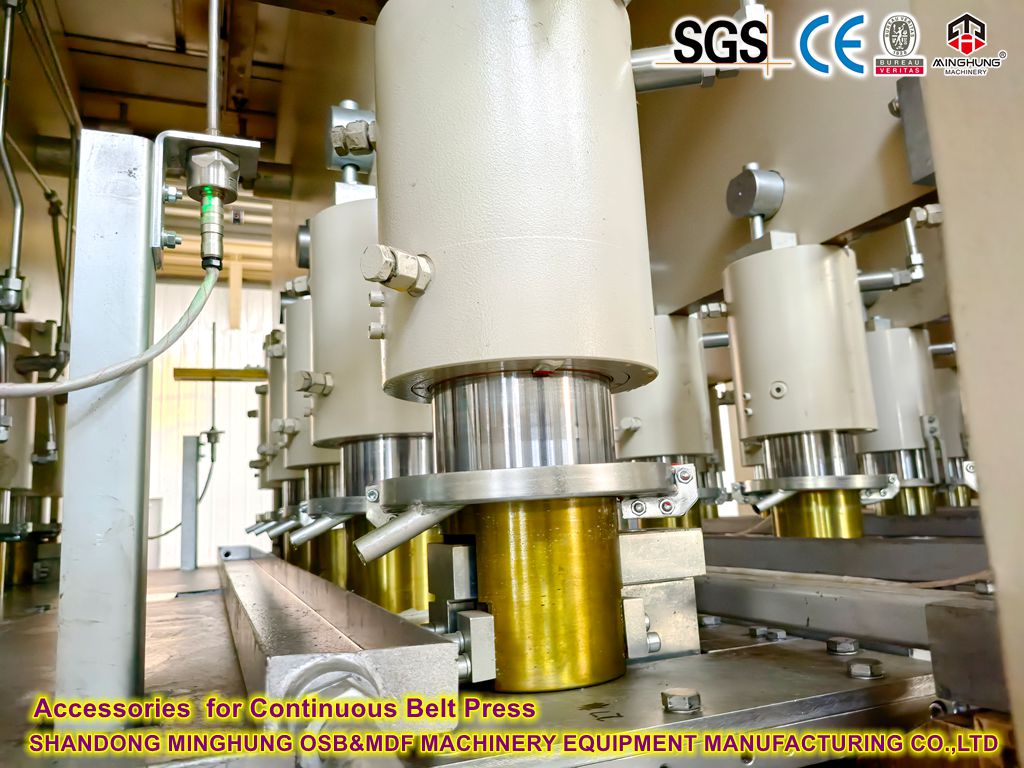
Sıcak Pres: Hattın temel ve en büyük yatırım noktasıdır. 150 m⊃3/gün 12 mm'lik levha için, sürekli presleme en verimli ve en yaygın tercihtir.
Tür: Sürekli Düz Pres (örneğin, CPS, ContiPress).
Genişlik: Tipik olarak 2,5 metre (8 fit) veya daha fazla (örneğin, 2,7 m/9 ft) bir genişlik gerektirir. Daha geniş presler daha yüksek verim sağlar.
Uzunluk / Açıklık: 12 mm'lik levhanın ayarlanan sıcaklık ve basınçta düzgün şekilde sertleşmesini sağlamak için yeterli uzunluk/açıklık sayısı gerektirir (kürleşme süresi genellikle 20-40 saniye/mm, yani 12 mm'lik levha için ~4-8 dakika).
Isıtma Sistemi: Yüksek sıcaklıkta termal yağ veya buharla ısıtma.
Basınç Kontrolü: Farklı presleme aşamaları sırasında basınç profillerinin hassas kontrolü.

5. Soğutma ve Bitirme Aşaması
Teçhizat:
Tahliye Taşıma ve Soğutma Yıldızı: Levhalar presten sıcak olarak çıkar ve bükülmeyi önlemek için bir yıldız soğutucu veya silindirli soğutma hattı üzerinde ortam sıcaklığına yakın bir sıcaklığa (~40-50°C'nin altında) yavaş bir şekilde soğutulması gerekir.
İstifleyici: Şartlandırma (stres dengeleme) için soğutulmuş, zımparalanmamış tahtaları ('yeşil tahtalar') istifler.
Düzeltici / Çapraz Kesim ve Uzunlamasına Testereler: Büyük panelleri standart boyutlara (örn. 1220x2440mm, 1830x3660mm) göre keser ve kenarları kare haline getirir. Yüksek hassasiyetli, yüksek verimli testereleme gerektirir.
Zımpara Hattı: Zımparalama 12mm MDF için kritik öneme sahiptir. Hassas kalınlık toleransı (örn. ±0,15 mm) ve yüzey kalitesi elde etmek için geniş bantlı zımpara makinesi (tipik olarak 4 kafalı, 6 kafalı veya daha fazlası) gerekir. Zımpara çıkarma işlemi yakl. 0,5-1,0 mm.
Tesviye ve Muayene İstasyonu: Tesviye için yüzey kalitesi, kalınlık, yoğunluk vb. için manuel veya otomatik inceleme.
Paketleme/Paketleme Makinesi: Bitmiş panoları paketler/paketler.
kurutma rafı
çapraz kesim testeresi
zımpara makinesi
6. Yardımcı Sistemler
Enerji Merkezi: Üretim için ısı sağlar (rafiner buharı, kurutucu hava, pres yağı/buhar). Biyokütle kazanları aracılığıyla öncelikli olarak odun atıklarından (kabuk, zımpara tozu, hurda) yakıt alınır ve gaz/yağ kazanları ile desteklenir. Ölçek, hattın tüm termal talebine uygun olmalıdır.

Toz Toplama Sistemi: Çevre standartlarını karşılamak için tüm toz üretim noktalarını (yontma, eleme, zımparalama, şekillendirme) kapsayan büyük merkezi toz toplama sistemi (öncelikle torbalı filtreler).
Basınçlı Hava Sistemi: Cihaz ve kontrol havasını sağlar.
Elektrik Kontrol Sistemi: Merkezi izleme ve proses kontrolü için tesis çapında PLC/DCS otomasyonu.

Hidrolik Sistem: Pres, baskı öncesi vb. için güç sağlar.
Su Arıtma Sistemi: Proses atık sularını arıtır (eğer üretilmişse, örneğin rafinajdan kaynaklanır).
VOC Azaltma Sistemi: Kurutma, presleme vb. kaynaklı organik emisyonları tedavi eder (giderek katılaşan çevresel gereklilik).
Günlük Çıktı: 150 m³
Çalışma Saatleri: 24 saatlik çalışmaya dayalıdır (bakım/vardiya değişiklikleri dikkate alınarak, etkin üretim süresi ~22 saat).
Saatlik Çıkış: 150 m³ / 22 saat ≈ 6,82 m³/saat
Levha Yoğunluğu: Varsayılan standart yoğunluk ~750 kg/m³
Saatlik Kemik Kuruluğundaki Lif İhtiyacı: 6,82 m³/saat 750 kg/m³ ≈ 5.115 kg/saat (yaklaşık 5,1 ton/saat). Üretim kayıpları, zımpara ödeneği vb. dikkate alındığında, rafineri sistemi tasarım kapasitesi 6-7 ton kemik kurusu elyaf/saat veya daha yüksek olmalıdır.
Kurutma Kapasitesi: Yaş elyaf nemi ~%50 varsayıldığında, ıslak elyaf miktarı: 5,115 kg/saat / (1 - 0,5) = 10,230 kg/saat (yaklaşık 10,2 ton/saat). Kurutucu, nemi hedeflemek için bu akış hızını yönetmelidir.
Pres Kapasitesi: 2,5m genişliğinde ve 12mm kalınlığındaki levha ile hedef hat hızı: 6,82 m³/h / (2,5m 0,012m) ≈ 227 metre/saat. Sürekli presin uygun kürlemeyi sağlarken bu hıza ulaşması veya bu hızı aşması gerekir.

Tam bir orta ölçekli MDF üretim hattı büyük bir yatırım gerektirir. Günlük 150m⊃3 üretim kapasiteli 12 mm'lik bir levha hattı için çekirdek ekipmanlar (sıcak taşlama, serme, sürekli pres makinesi, zımpara hattı) toplam yatırımın yaklaşık %60-70'ini oluştururken, yardımcı ekipman ve sistemler yaklaşık %30-40'ını oluşturur.
Farklı hammaddeler, farklı üretim kapasitesi ve farklı panel kalınlıkları gibi farklı ihtiyaçlarınıza göre uygun mekanik ekipmanlar tasarlayabiliriz. Durumunuzu anladıktan sonra ekibimiz sizin için uygun bir teklif tasarlayabilir.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-posta: osbmdfmachinery@gmail.com


