MINGHUNG

De productie van brandwerend multiplex voegt de kernstap ‘brandvertragende behandeling’ toe aan het standaardproces. De twee belangrijkste technische routes zijn: ① Fineerimpregnatie en ② Oppervlaktebehandeling van afgewerkt karton. Fineerimpregnering is de meest gangbare en effectieve methode voor het produceren van hoogwaardig, duurzaam vuurvast multiplex.
1. Verwerking van houtblokken en productie van fineer: Identiek aan gewoon multiplex: ontschorsen, bokken, stomen, pellen, knippen om groen fineer te produceren.
2. Fineerdrogen: Groen fineer drogen tot een vochtgehalte van 8-12%, voorbereiden op impregneren.
3. Kernstap: Brandvertragende impregnering met fineer:
Impregnatie: Gedroogd fineer wordt in een impregnatietank geplaatst. Er wordt een vacuüm getrokken om lucht uit de houtcellen te verwijderen, gevolgd door drukinjectie van een brandvertragende (FR) chemische oplossing, waardoor een diepe penetratie wordt gegarandeerd.
Opnieuw drogen: Geïmpregneerd fineer moet opnieuw worden gedroogd (vaak in een droger op lage temperatuur) om overtollig vocht te verwijderen, de FR-chemicaliën in het fineer uit te harden en het vochtgehalte voor het lijmen aan te passen. Cruciaal om delaminatie/blaasvorming tijdens het persen te voorkomen.
4. Mengen en aanbrengen van lijm: FR-vulstoffen (bijv. aluminiumhydroxide, magnesiumhydroxide) worden aan de lijm toegevoegd (meestal gemodificeerde UF- of PF-hars) om een brandvertragende lijm te creëren. Deze lijm wordt via een lijmstrooier op de reeds geïmpregneerde fineren (meestal kernen) aangebracht, waardoor een 'dubbele bescherming'-systeem ontstaat.
5. Opleggen en koud voorpersen: Gelijmd fineer en niet-gelijmd fineer voor/achter worden kruislings georiënteerd en samengevoegd tot een mat, die vervolgens koud wordt voorgeperst voor een eerste hechting en gemakkelijker gebruik.
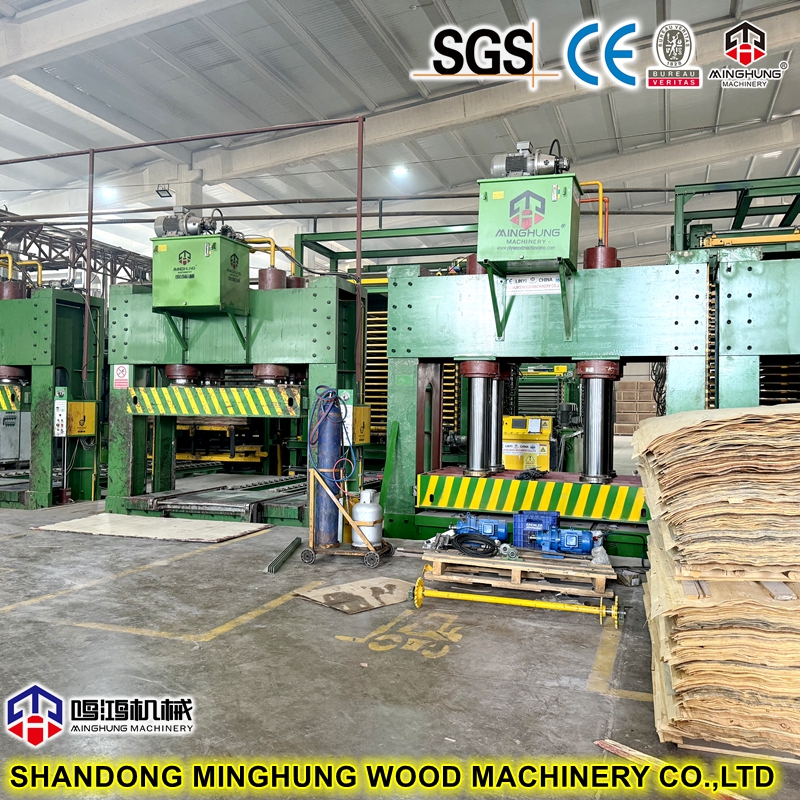
6. Heetpersen: De mat wordt in een hete pers geladen. Door hitte en druk wordt de hars uitgehard, waardoor het fineer tot een massief paneel wordt gebonden.
7. Afwerken en uitharden: afkoelen, trimmen, schuren identiek aan gewoon multiplex. Uitharding: Panelen worden 24-72 uur bewaard om interne spanningen te verminderen en het vochtgehalte in evenwicht te brengen.
8. Kwaliteitscontrole en verpakking: Afgewerkte panelen worden vóór verpakking getest op brandgedrag (naar het laboratorium gestuurd) en fysieke/mechanische eigenschappen.
(Opmerking: Pad ② omvat het aanbrengen van brandwerende coatings of laminaten op het oppervlak van afgewerkt gewoon multiplex. Goedkoper maar minder duurzaam en integraal dan impregneren.)

Een complete productielijn kan worden onderverdeeld in de volgende hoofdsecties:
 |
Sectie 1: Sectie Houtverwerking en fineerproductie |
In deze sectie worden boomstammen verwerkt tot groen fineer van formaat, gebruikelijk bij standaard multiplexlijnen.
1. Houtontlader en inhaalmachine: lost automatisch boomstammen uit transportvoertuigen en transporteert ze ordelijk naar het begin van de lijn.
2. Ontschorser: verwijdert op efficiënte wijze schors en vuil van boomstammen via roterende trommels of messenkoppen, waardoor schone boomstammen voor hoogwaardig fineer worden gegarandeerd en de daaropvolgende dure schilmessen worden beschermd.
3. Bokzaag: Zaagt lange boomstammen in blokken van standaardlengte op basis van de vereiste fineerlengte en houtdefecten.
4. Soating Vijver/Vat: Verzacht houtblokken via heet water of stoom, waardoor de plasticiteit van de houtvezels toeneemt voor een soepeler, breukvrij pellen.
5. Fineerdraaibank / dunschiller: een kernuitrusting. Klemt en roteert het verzachte blok tegen een messenbed met precisietoevoer, waarbij het continu wordt afgepeld tot een lint met een vooraf ingestelde dikte. De nauwkeurigheid ervan bepaalt de uniformiteit van de fineerdikte en de oppervlaktekwaliteit.
6. Fineerclipper: snijdt het doorlopende fineerlint in realtime in rechthoekige vellen met vooraf ingestelde afmetingen, waarbij ernstig defecte onderdelen automatisch worden afgewezen.
ontschorsen
zagerij
fineerschilmachine
|
Sectie 2: Sectie voor het drogen en brandwerend maken van fineer |
Dit is het belangrijkste onderscheidende deel van brandwerend multiplex, dat de brandprestaties ervan bepaalt.
1. (Primaire) droger: Typisch van het type met rol- of gaasband, gebruikt hete lucht om het vochtgehalte van het fineer snel te verlagen van >60% naar 8-12%, waardoor het wordt voorbereid op FR-impregnering.

2. FR-impregnatielijn:
Impregnatietank: de meest kritische uitrusting. Een groot drukvat. Proces: Laden → Vacuüm (lucht uit houtcellen verwijderen) → Vullen met FR-oplossing → Onder druk zetten (diepe penetratie forceren) → Aftappen → Lossen.
Opslag- en mengsysteem: tanks, roerwerken, pompen en leidingen voor het opslaan, mengen en overbrengen van FR-oplossingen.
Herdroger: cruciaal. Droogt het geweekte fineer langzaam (hoge vochtigheid) met behulp van een speciale droger op lage temperatuur (vaak gaasband, nauwkeurige temperatuurregeling) tot de vereiste MC voor lijmen (8-12%). Voorkomt chemische migratie en dringende defecten.
3. Fineerafwerkingsapparatuur:
Fineersplitser: Verbindt kleine gedroogde fineervellen tot grote volle platen via afbranden, waardoor de opbrengst wordt verbeterd.
Fineer Patcher: Detecteert en repareert automatisch defecten zoals gaten of spleten, waardoor fineerkwaliteit wordt geüpgraded.
|
Sectie 3: Sectie Lijmen, leggen en vormen |
1. Lijmmixer: Voegt FR-vulstoffen (bijv. ATH), verharders enz. toe aan lijmen (bijv. MUF, PF-hars) en mengt deze gelijkmatig.
2. Lijmstrooier: Brengt de FR-lijm gelijkmatig en kwantitatief aan op fineeroppervlakken (meestal kernen), vaak via een 4-rollensysteem.
3. Automatische lay-uplijn: assembleert gelijmd kernfineer met niet-gelijmd front-/achterfineer tot een volledige mat volgens vooraf ingestelde lagen en nerfrichting.
4. Pre-Press: oefent een korte koude druk uit op de mat voor de eerste hechting, waardoor het hanteren wordt vergemakkelijkt en het breken van de mat wordt voorkomen vóór het heet persen.
lijm verspreidmachine
voorpers
|
Sectie 4: Sectie Continu heetpersen en uitharden |
Het hart en het duurste deel van de lijn.
Continue pers: De mat komt binnen tussen twee eindeloze stalen banden en gaat over tientallen verwarmde platen met segmentregeling. Het ondergaat continu voorverwarmen, compressie, harsuitharding, harding en drukontlasting.
Belangrijkste voordelen:
Superieure productkwaliteit: uniform dichtheidsprofiel, minimale diktetolerantie (±0,15 mm), glad oppervlak, lage interne spanning, minimale kromtrekking.
Hoge efficiëntie: continue werking, geen uitvaltijd, enorme output.
Energiebesparing: Rationele warmteverdeling, 15-20% efficiënter dan persen met meerdere openingen.
Samenstelling: Stalen bandsysteem, gesegmenteerd verwarmingsplatensysteem, hydraulisch precisiesysteem, hoofdaandrijfsysteem, geavanceerd PLC/DCS-besturingssysteem.

|
Sectie 5: Sectie Afwerking en verpakking |
1. Cooler & Turner: Koelt de hete panelen (>90°C) van de pers, waardoor vervorming door opgehoopte hitte wordt voorkomen en spanning wordt verlicht.
2. Afkort- en randafkortzagen: Zaag nauwkeurig de onregelmatige geperste randen van de panelen af tot standaardafmetingen.
3. Schuurmachine: Typisch een meerkoppige (bijv. 4-6) kalibreerschuurmachine met brede band. Schuurt beide oppervlakken om de voorgeharde laag, diktevariaties en defecten te verwijderen, waardoor een uniforme dikte en een gladde afwerking wordt bereikt.
4. Kwaliteitscontrole- en verpakkingssysteem: Inspecteert afgewerkte panelen en stapelt, filmt, bundelt en labelt ze vervolgens automatisch voor opslag/verzending.
afkortzaag
schuurmachine
1. Inleiding tot de continue pers
De continupers is de apparatuur van het hoogste niveau in de moderne paneelindustrie en vertegenwoordigt het hoogste niveau van productie-efficiëntie en productkwaliteit.
Werkingsprincipe: De mat komt continu binnen tussen twee eindeloze stalen banden. De banden lopen over een reeks verwarmde, segmentgestuurde persplaten. De mat ondergaat een continue 'persen-verwarmen-uitharden-drukontlasting' in één enkele doorgang, met extreem nauwkeurige segmentcontroledruk- en temperatuurprofielen.
Belangrijkste kenmerken en structuur:
Stalen bandsysteem: Twee massieve, zeer sterke banden van gelegeerd staal die op rollen circuleren en de mat door de pers dragen.
Verwarmingsplaten: Meerdere onafhankelijk geregelde verwarmingssegmenten zorgen voor een nauwkeurige temperatuurzonering.
Hydraulisch systeem: Zorgt voor een uniforme en stabiele druk.
Besturingssysteem: Geavanceerde PLC/DCS voor controle op millisecondenniveau over temperatuur, druk, snelheid en dikte.

Voordelen versus multi-openingspers:
Zeer hoog rendement: continue werking, geen uitvaltijd, enorme output.
Superieure productkwaliteit: uniformer dichtheidsprofiel, gladder oppervlak, minimale diktetolerantie (±0,15 mm), lagere interne spanning, minder kromtrekken.
Energiebesparing: Rationelere warmteverdeling, 15-20% lager energieverbruik dan batchpersen.
Hoge automatisering: Minimaal handmatig toezicht vereist (1-2 operators).
2. Het acceptatiepercentage in de multiplexindustrie blijft relatief laag (naar schatting <10%), hoewel het snel groeit.
Ideale toepassingsscenario's:
1. Grootschalige productie: Lijnen met een jaarlijkse capaciteit van meer dan 100.000 m³, waarbij schaalvoordelen en maximale efficiëntie worden nagestreefd.
2. Hoogwaardige producten: Ideaal voor het produceren van dunne panelen (<3 mm), grootformaatpanelen en hoogwaardige producten zoals FR-multiplex. De nauwkeurige bediening is perfect voor het verwerken van stoom die wordt gegenereerd door geïmpregneerd fineer.
3. Nieuwe hoogwaardige projecten: Nieuw gebouwde multiplexfabrieken van het hoogste niveau kiezen steeds vaker voor continupersen om technologische en kwaliteitssuperioriteit te bewerkstelligen.
1. Houtmateriaal: Diverse houtfineersoorten (bijv. populier, eucalyptus, grenen, berk). Hetzelfde als gewoon multiplex.
2. Kleefstof: Meestal melamine-gemodificeerde ureumformaldehyde (MUF) of fenolformaldehyde (PF) hars om te voldoen aan de vereisten voor vochtbestendigheid en duurzaamheid.
3. Kernmateriaal: brandvertragers.
De meest voorkomende anorganische FR's zijn onder meer:
Fosfor-stikstofsystemen: bijv. Ammoniumpolyfosfaat (APP). Werk door de vorming van verkoling te bevorderen en een beschermende barrière te creëren.
Anorganische hydraten: bijv. aluminiumtrihydroxide (ATH), magnesiumdihydroxide (MDH). Werk door endotherme ontbinding, waarbij waterdamp vrijkomt om het materiaal af te koelen en gassen te verdunnen. Ook uitstekende rookonderdrukkers.
Deze FR's worden gebruikt in waterige oplossingen voor impregnatie of als poedervullers in lijmen.
populier
pijnboom
eucalyptus
|
Hoe brandprestaties worden bereikt |
De brandprestaties worden bereikt door gecombineerde fysische en chemische mechanismen:
1. Barrière-effect: FR's smelten om een glasachtige laag te vormen of ontbinden om een opzwellende verkoolde laag (PN-systemen) te vormen, waardoor het oppervlak wordt bedekt en het onderliggende hout wordt geïsoleerd tegen hitte en zuurstof.
2. Koeleffect: De endotherme ontleding van anorganische hydraten (ATH, MDH) absorbeert aanzienlijke warmte en laat waterdamp vrij, waardoor het materiaal afkoelt en de thermische ontleding wordt vertraagd.
3. Verdunningseffect: Niet-brandbare gassen (waterdamp, CO₂, N₂) die vrijkomen bij FR-ontleding verdunnen de concentratie van zuurstof en brandbare pyrolysegassen (bijv. CH₄, CO), waardoor de verbranding wordt verstikt.
4. Radicalenvangst in de gasfase: Sommige FR's vangen vrije radicalen (H·, OH·) op die de verbranding bevorderen, waardoor de kettingreactie in de vlam wordt onderbroken.
5. Verkolingsbevordering: Op fosfor gebaseerde FR's katalyseren de uitdroging en verkoling van hout en vormen een beschermende, isolerende koolstoflaag.
Door de FR’s diep in het hout te impregneren, gecombineerd met FR-lijm in de verbindingen, ontstaat een uitgebreid, duurzaam beschermend netwerk. Dit netwerk vertraagt effectief de ontsteking, remt de verspreiding van vlammen en vermindert de rookproductie bij blootstelling aan brand, waardoor het paneel de verplichte brandclassificaties kan behalen.
|
Toepassingsscenario's |
De kernwaarde van brandbestendig multiplex ligt in het vermogen om de verspreiding van vlammen te vertragen, waardoor kostbare tijd wordt gewonnen voor evacuatie en eigendomsbescherming. De belangrijkste toepassingsscenario's zijn als volgt:
I. Gebouw en interieurdecoratie
Dit is de grootste en belangrijkste markt voor brandwerend multiplex.
1. Commerciële ruimtes:
Winkelcentra/winkelcentra: Gebruikt voor scheidingswanden tussen winkels, verlaagde plafonds, steunplanken en planken voor vitrines, en wand-/plafondbekleding in nooduitgangen.
Kantoorgebouwen: Gebruikt voor kantoorscheidingen, liftschachtbehuizingen, toegangsdeuren voor nutsschachten en plafonds.
Hotels: Gebruikt voor scheidingswanden tussen gastenkamers, gangmuur- en plafondbekleding en meubilair (bijv. kledingkasten, nachtkastjes).
2. Openbare voorzieningen:
Ziekenhuizen/scholen/bibliotheken/musea/theaters/stadions: dit zijn gebieden met een hoge bezettingsgraad waar brandveiligheid van het grootste belang is. Op grote schaal gebruikt voor binnenwanden, plafonds, wandpanelen, kluisjes en opbergkasten.
Luchthavens/treinstations/metrostations: Gebruikt voor plafonds in wachthallen, scheidingswanden voor winkels, de achterkant van reclameborden en binnenbekleding van bagageafhandelingsruimtes.
3. Hoge en ondergrondse gebouwen:
Volgens de nationale brandveiligheidsvoorschriften voor gebouwen gelden er voor afwerkingsmaterialen in hoogbouw en ondergrondse ruimtes (bijv. kelders, ondergrondse parkeergarages) strikte brandwerendheidseisen (bijv. Chinese B1-klasse). Vuurvast multiplex is een ideale keuze om aan deze eisen te voldoen.
II. Vervoer
1. Scheepsbouw:
Passagiersschepen/cruisevoeringen: Gebruikt voor scheidingswanden, plafonds en meubilair (bedden, kasten) in bemannings- en passagiershutten. De Internationale Maritieme Organisatie (IMO) stelt strenge normen op voor brandwerendheid, vlamvertraging en lage rooktoxiciteit voor materialen in het scheepsinterieur. Vuurvast multiplex is essentieel.
Werkbootcompartimenten: Wordt gebruikt voor de binnenafwerking van diverse werkcompartimenten.
2. Spoorvervoer:
Hogesnelheidsspoor-/EMU-/metro-/lightrailvoertuigen: gebruikt voor binnenwandpanelen, plafonds, bagagerekken en scheidingswanden in toiletten en kombuizen. Moet voldoen aan strenge normen voor vlamvertraging, lage warmteafgifte, lage rookdichtheid en lage toxiciteit (bijv. Europese EN45545-norm).
3. Voertuigproductie en -conversie:
Campers/Brandweerwagens/Ambulances/Speciale voertuigen: Gebruikt voor binnenpanelen, scheidingswanden en kasten in de carrosserie van het voertuig, waarbij een evenwicht tussen lichtgewichteigenschappen en brandveiligheid in besloten ruimtes vereist is.
III. Meubels en industriële toepassingen
1. Meubilair met hoge brandvereisten:
Serverracks in datacenters.
Laboratoriummeubilair en chemicaliënopslagkasten.
Op maat gemaakt meubilair voor hoogwaardige commerciële ruimtes.
2. Industriële sector:
Cleanroom-scheidingswanden: gebruikt voor wanden en plafonds in cleanrooms voor de elektronica-, farmaceutische en voedingsindustrie.
Bescherming van apparatuur: Het vervaardigen van behuizingen of afdekkingen voor apparatuur die brandbeveiliging vereist.
Neem voor meer informatie gerust contact met ons op, wij zullen u snel antwoorden en werkvideo's met u aanbieden.
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com