


MH-OSB
مينغهونغ
إن تدفق العملية لخط إنتاج الألواح المجدولة متعددة الطبقات (OSB) هو نظام آلي ومستمر ومتكامل بالكامل. هدفها الأساسي هو تحقيق التوزيع الموجه للخيوط الخشبية، وبالتالي إضفاء خصائص هيكلية فائقة على الألواح النهائية. تبدأ العملية بأكملها بمواد السجل الخام وتنتهي بألواح OSB النهائية، وكلها منسقة ومتحكم فيها بواسطة نظام تحكم ذكي مركزي.
خطوات العملية المحددة هي كما يلي:
1. قسم تحضير الجدائل: جذوع الأشجار أو المواد الخام الخشبية تدخل أولاً إلى هذا القسم. من خلال الرقائق والجدائل، تتم معالجة الخشب إلى خيوط خشبية رفيعة وطويلة ذات حجم قياسي، وهي الوحدات الأساسية التي تشكل الخواص الميكانيكية للوح.
2. قسم التجفيف والغربلة: يتم نقل الخيوط المحضرة إلى نظام التجفيف (عادةً مجفف أسطواني دوار ثلاثي التمرير فعال)، حيث يتم تقليل محتوى الرطوبة بشكل كبير من 40%-60% إلى الضغط الساخن المناسب 2%-4%. يتم الفحص قبل وبعد التجفيف لإزالة الدقائق والغبار، مما يضمن استمرار الخيوط النظيفة والمؤهلة للأبعاد فقط.
3. قسم الخلط والإضافات: تدخل الخيوط المؤهلة إلى المعدات الأساسية - الخلاط الحلقي. هنا، يتم طلاء الخيوط بشكل موحد بالراتنج المذرى (على سبيل المثال، MDI، راتنج الفينول) والشمع السائل للعزل المائي، وإعدادها للترابط أثناء الضغط الساخن.
4. قسم التشكيل وتشكيل الحصيرة (الأساسية): هذه هي المرحلة الحرجة التي يتم فيها إنشاء 'الهيكل الموجه' للوحة. يتم وضع الخيوط الراتنجية وتوجيهها بواسطة رأس تشكيل ميكانيكي أو هوائي دقيق لتشكيل حصيرة. يتم تحقيق هيكل 'الساندويتش' الكلاسيكي من خلال وجود خيوط ذات طبقة وجهية موجهة طوليًا (على طول اتجاه خط الإنتاج) وخيوط الطبقة الأساسية موجهة بشكل عرضي، مما يؤدي إلى إنشاء حصيرة مستقرة ومتعددة الطبقات ومتقاطعة التوجه.
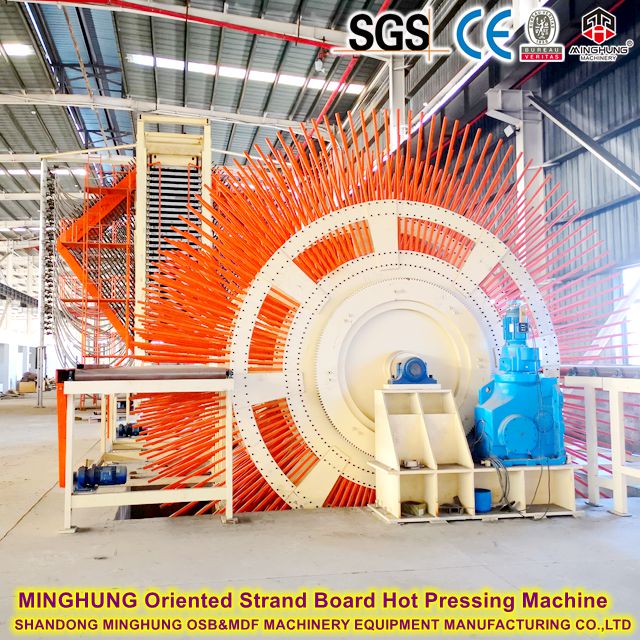
5. قسم الضغط والتشطيب: تدخل الحصيرة المشكلة إلى مكبس مسطح مستمر، حيث يتم معالجتها تحت درجة حرارة وضغط عاليين يتم التحكم فيهما بدقة لتشكيل لوح مستمر. تخضع هذه اللوحة بعد ذلك للتبريد، والتشذيب/القطع إلى أبعاد محددة، وأخيرًا صقل السطح، مما يؤدي إلى ألواح OSB النهائية بسماكة موحدة وسطح أملس.

1. قسم تحضير الخصلة
3. قسم الخلطات والإضافات
4. قسم التشكيل وتشكيل الحصيرة (الأساس التكنولوجي)
5. قسم الضغط والتشطيب
أنظمة التبريد، والقلب، والنشر، والصنفرة: تعمل على تبريد اللوحة المضغوطة باستمرار، وتقطيعها حسب الحجم من خلال المناشير المتقاطعة والقطعية، وصنفرة السطح لضمان دقة تحمل السُمك والنعومة.


6. نظام التحكم الذكي المركزي
السعة: يتم قياسها عادةً بالإنتاج السنوي، الذي يتراوح من 30,000 متر مكعب (خط الدخول) إلى أكثر من 300,000 متر مكعب (خط الضغط المستمر الكبير).
مواصفات المنتج:
نطاق السُمك: عادة 6 مم ~ 40 مم، قابل للتعديل.
حجم اللوحة: القياسي هو 1220 مم × 2440 مم (4 × 8 بوصة)، ويمكن تخصيص الأحجام الأكبر بناءً على عرض المكبس.
الكثافة: حوالي 600 - 680 كجم/م⊃3؛.
خيارات التكوين:
نوع الراتنج: يمكن تكييفه مع راتنجات MDI الصديقة للبيئة (بدون إضافة الفورمالديهايد) لإنتاج ألواح من فئة ENF أو ألواح خالية من الفورمالديهايد.
حل الطاقة: يمكن الاستفادة من مصادر الحرارة المختلفة مثل الغاز الطبيعي أو وقود الكتلة الحيوية أو البخار أو الزيت الحراري.
مستوى الأتمتة: يتراوح من الأتمتة الأساسية إلى حلول 'مصنع إطفاء الأنوار' المؤتمتة بالكامل والمجهزة بمركبات AGV، والتكديس الآلي، وأنظمة التخزين الذكية.
نحن نقدم خدمات شاملة للمشاريع الجاهزة، بما في ذلك تخطيط المصنع، وتركيب المعدات وتشغيلها، وتدريب المشغلين، لمساعدة العملاء على إنشاء ميزة تنافسية بسرعة في سوق الألواح الخشبية الهندسية سريعة النمو.
اتصالاتنا:
واتساب: +86 18769900191 +86 15589105786 +86 18954906501
بريد إلكتروني: osbmdfmachinery@gmail.com


 نظام تحكم PLC/DCS متكامل يتيح التحكم التلقائي والتشابك في السرعة ودرجة الحرارة والضغط والتدفق والنسب عبر الخط بأكمله، مما يضمن استقرار العملية. وهذا هو المفتاح لتحقيق الكفاءة العالية والاستهلاك المنخفض وتقليل متطلبات العمالة للخطوط الحديثة.