


MH-OSB
МІНХУНГ
Працэс вытворчай лініі шматслойных арыентавана-стружкавых пліт (OSB) з'яўляецца цалкам аўтаматызаванай, бесперапыннай і інтэграванай сістэмай. Яе галоўная мэта - дасягнуць арыентаванай кладкі драўняных нітак, тым самым надаючы выдатныя структурныя ўласцівасці канчатковым панэлям. Увесь працэс пачынаецца з неапрацаванага бярвення і заканчваецца гатовымі плітамі OSB, усё каардынуецца і кантралюецца цэнтральнай інтэлектуальнай сістэмай кіравання.
Канкрэтныя этапы працэсу наступныя:
1. Раздзел падрыхтоўкі нітак: у гэты раздзел спачатку ўваходзяць бярвёны або драўняная сыравіна. З дапамогай лускалёўкі і кручэння драўніна перапрацоўваецца ў доўгія тонкія драўняныя ніткі стандартнага памеру, якія з'яўляюцца фундаментальнымі адзінкамі, якія складаюць механічныя ўласцівасці дошкі.
2. Секцыя сушкі і прасейвання: падрыхтаваныя пасмы падаюць у сушыльную сістэму (звычайна гэта эфектыўная троххадовая ротарная барабанная сушылка), дзе іх утрыманне вільгаці рэзка зніжаецца з высокіх 40%-60% да прыдатных для гарачага прэсавання 2%-4%. Скрынінг адбываецца як да, так і пасля сушкі для выдалення дробных дробак і пылу, гарантуючы, што пасмы атрымаюцца толькі з адпаведнымі памерамі чыстымі.
3. Секцыя змешвання і дабавак: кваліфікаваныя ніткі ўваходзяць у асноўнае абсталяванне — кальцавой блендер. Тут ніткі раўнамерна пакрываюцца распыленай смалой (напрыклад, MDI, фенольнай смалой) і вадкім воскам для гідраізаляцыі, рыхтуючы іх да злучэння падчас гарачага прэсавання.
4. Раздзел фармавання і фармавання мата (Ядро): гэта крытычны этап, на якім ствараецца 'арыентаваная структура' дошкі. Смаляваныя пасмы ўкладваюцца і арыентуюцца з дапамогай дакладнай механічнай або пнеўматычнай фармовачнай галоўкі для фарміравання мата. Класічная структура «сэндвіч» дасягаецца за кошт таго, што ніткі асабовага пласта арыентаваны падоўжна (уздоўж напрамку вытворчай лініі), а ніткі асноўнага пласта арыентаваны папярочна, што стварае ўстойлівы, шматслаёвы, крыжавана-арыентаваны мат.
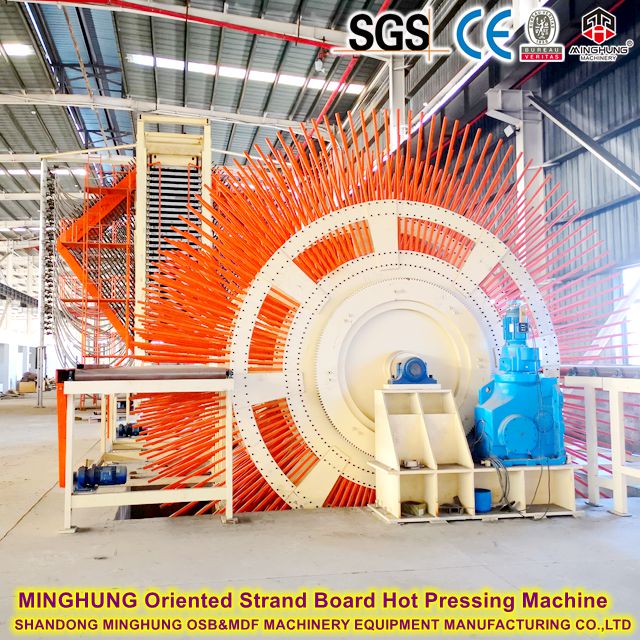
5. Секцыя прэсавання і аздаблення: сфармаваны мат паступае ў бесперапынны плоскі прэс, дзе ён отверждается пры дакладна кантраляваных высокіх тэмпературы і ціску з адукацыяй суцэльнай дошкі. Затым гэтая пліта астуджаецца, абразаецца/разразаецца да зададзеных памераў і, нарэшце, шліфуецца паверхню, у выніку чаго атрымліваюцца пліты OSB з аднолькавай таўшчынёй і гладкай паверхняй.

1. пасмы Раздзел падрыхтоўкі
3. Раздзел змешвання і дабавак
4. Секцыя фармавання і фармавання матаў (тэхналагічнае ядро)
5. Секцыя прэсавання і аздаблення
Сістэмы астуджэння, перагортвання, распілоўвання, шліфавання: астуджае бесперапынную прэсаваную дошку, разразае яе да патрэбнага памеру з дапамогай папярочных і абразальных піл і шліфуе паверхню, каб забяспечыць дакладны допуск па таўшчыні і гладкасць.


6. Цэнтральная інтэлектуальная сістэма кіравання
Прадукцыйнасць: звычайна вымяраецца гадавой прадукцыйнасцю ў дыяпазоне ад 30 000 кубічных метраў (лінія пачатковага ўзроўню) да больш за 300 000 кубічных метраў (вялікая бесперапынная лінія прэсавання).
Тэхнічныя характарыстыкі прадукту:
Дыяпазон таўшчыні: звычайна 6 мм ~ 40 мм, рэгулюецца.
Памер панэлі: стандартны - 1220 мм × 2440 мм (4'×8'), большыя памеры можна наладзіць у залежнасці ад шырыні прэса.
Шчыльнасць: Прыкладна 600 - 680 кг/м³.
Параметры канфігурацыі:
Тып смалы: можа быць адаптаваны для экалагічна чыстай смалы MDI (без дадання фармальдэгіду) для вытворчасці пліт класа ENF або без дадання фармальдэгіду.
Энергетычнае рашэнне: можа выкарыстоўваць розныя крыніцы цяпла, такія як прыродны газ, паліва з біямасы, пара або тэрмічны алей.
Узровень аўтаматызацыі: вар'іруецца ад базавай аўтаматызацыі да цалкам аўтаматызаваных рашэнняў «фабрыкі з адключэннем святла», абсталяваных AGV, рабатызаванымі штабелямі і разумнымі сістэмамі складзіравання.
Мы прапануем комплексныя паслугі па праекце 'пад ключ', уключаючы планаванне завода, мантаж і ўвод у эксплуатацыю абсталявання і навучанне аператараў, каб дапамагчы кліентам хутка стварыць канкурэнтную перавагу на хуткарослым рынку драўляных пліт.
Нашы кантакты:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
электронная пошта: osbmdfmachinery@gmail.com


 Інтэграваная сістэма кіравання PLC/DCS, якая забяспечвае аўтаматычны кантроль і блакіроўку хуткасці, тэмпературы, ціску, расходу і суадносін па ўсёй лініі, забяспечваючы стабільнасць працэсу. Гэта з'яўляецца ключом да высокай эфектыўнасці, нізкага спажывання і зніжэння працоўных патрэб сучасных ліній.