


MH-OSB
MINGHUNG
Il flusso di processo di una linea di produzione di pannelli OSB (Multi-Layer Oriented Strand Board) è un sistema completamente automatizzato, continuo e integrato. Il suo obiettivo principale è ottenere la stratificazione orientata dei filamenti di legno, conferendo così proprietà strutturali superiori ai pannelli finali. L'intero processo inizia con il materiale grezzo del tronco e si conclude con i pannelli OSB finiti, il tutto coordinato e controllato da un sistema di controllo intelligente centrale.
Le fasi specifiche del processo sono le seguenti:
1. Sezione Preparazione Trefoli: I tronchi o la materia prima del legno entrano per primi in questa sezione. Attraverso scaglie e trefolatori, il legno viene trasformato in filamenti di legno lunghi e sottili di dimensioni standard, che sono le unità fondamentali che costituiscono le proprietà meccaniche della tavola.
2. Sezione di essiccazione e vagliatura: i filamenti preparati vengono convogliati nel sistema di essiccazione (tipicamente un efficiente essiccatore a tamburo rotante a triplo passaggio), dove il loro contenuto di umidità viene drasticamente ridotto da un elevato 40%-60% a un adeguato grado di pressatura a caldo del 2%-4%. La vagliatura avviene sia prima che dopo l'essiccazione per rimuovere parti fini e polvere, garantendo che procedano solo fili puliti e qualificati dal punto di vista dimensionale.
3. Sezione Miscelazione e additivi: i filamenti qualificati entrano nell'apparecchiatura principale: il frullatore ad anello. Qui, i trefoli vengono rivestiti uniformemente con resina atomizzata (ad esempio MDI, resina fenolica) e cera liquida per l'impermeabilizzazione, preparandoli per l'incollaggio durante la pressatura a caldo.
4. Sezione Forming e Mat Forming (The Core): Questa è la fase critica in cui viene creata la 'struttura orientata' della tavola. I fili resinati vengono stesi e orientati da una testa di formatura meccanica o pneumatica di precisione per formare un materassino. La classica struttura a 'sandwich' si ottiene avendo i trefoli dello strato frontale orientati longitudinalmente (lungo la direzione della linea di produzione) e i trefoli dello strato centrale orientati trasversalmente, creando un tappeto stabile, multistrato e orientato a croce.
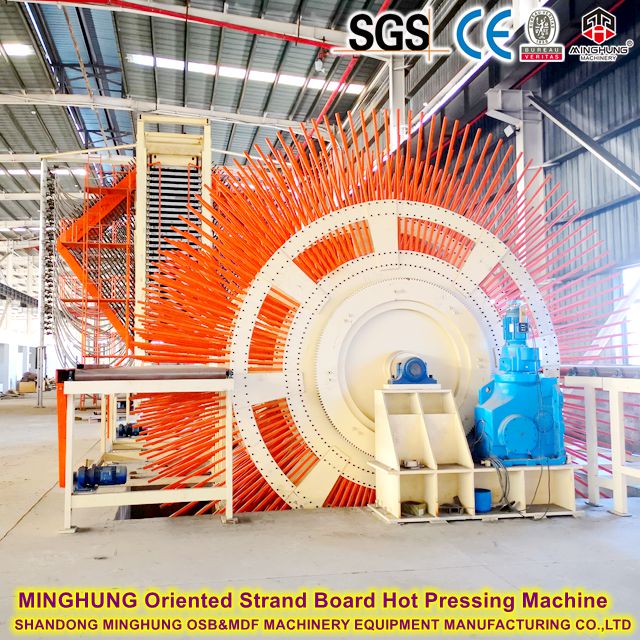
5. Sezione di pressatura e finitura: il tappetino formato entra in una pressa piana continua, dove viene polimerizzato a temperatura e pressione elevate e controllate con precisione per formare un pannello continuo. Questo pannello viene quindi sottoposto a raffreddamento, rifilatura/taglio alle dimensioni specificate e infine levigatura superficiale, ottenendo pannelli OSB finiti con spessore uniforme e superficie liscia.

1. Sezione Preparazione del filo
3. Sezione Miscelazioni e additivi
4. Sezione Formatura e Formatura del tappetino (Nucleo tecnologico)
5. Sezione Pressatura e Finitura
Sistemi di raffreddamento, ribaltamento, segatura e levigatura: raffredda il pannello pressato continuo, lo taglia a misura tramite seghe trasversali e rifilatrici e leviga la superficie per garantire precisione e levigatezza della tolleranza dello spessore.


6. Sistema di controllo intelligente centrale
Capacità: tipicamente misurata in produzione annua, che va da 30.000 metri cubi (linea entry-level) a oltre 300.000 metri cubi (linea di stampa continua di grandi dimensioni).
Specifiche del prodotto:
Intervallo di spessore: solitamente 6 mm ~ 40 mm, regolabile.
Dimensioni del pannello: lo standard è 1220 mm × 2440 mm (4'×8'), dimensioni maggiori personalizzabili in base alla larghezza della macchina da stampa.
Densità: circa 600 - 680 kg/m³.
Opzioni di configurazione:
Tipo di resina: può essere adattato alla resina MDI ecologica (senza formaldeide aggiunta) per produrre pannelli di grado ENF o senza formaldeide aggiunta.
Soluzione energetica: può utilizzare varie fonti di calore come gas naturale, combustibile da biomassa, vapore o olio termico.
Livello di automazione: spazia dall'automazione di base alle soluzioni di 'fabbrica senza luci' completamente automatizzate dotate di AGV, impilamento robotizzato e sistemi di stoccaggio intelligenti.
Forniamo servizi completi di progetti chiavi in mano, tra cui pianificazione dell'impianto, installazione e messa in servizio delle apparecchiature e formazione degli operatori, per aiutare i clienti a stabilire rapidamente un vantaggio competitivo nel mercato in rapida crescita dei pannelli di legno ingegnerizzato.
I nostri contatti:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


 Un sistema di controllo PLC/DCS integrato che consente il controllo automatico e l'interblocco di velocità, temperatura, pressione, flusso e rapporti sull'intera linea, garantendo la stabilità del processo. Ciò è fondamentale per l’elevata efficienza, i bassi consumi e la ridotta richiesta di manodopera delle linee moderne.