


MH-OSB
MINGHUNG
Procesný tok viacvrstvovej výrobnej linky s orientovanými vláknami (OSB) je plne automatizovaný, kontinuálny a integrovaný systém. Jeho hlavným cieľom je dosiahnuť orientované ukladanie drevených prameňov, čím sa konečným panelom udelia vynikajúce štrukturálne vlastnosti. Celý proces začína surovým kmeňovým materiálom a končí hotovými OSB doskami, všetko koordinované a riadené centrálnym inteligentným riadiacim systémom.
Konkrétne kroky procesu sú nasledovné:
1. Sekcia prípravy vlákna: Do tejto sekcie najskôr vstúpte polená alebo drevná surovina. Prostredníctvom odlupovačov a prameňov sa drevo spracováva na štandardné, dlhé, tenké drevené pramene, ktoré sú základnými jednotkami tvoriacimi mechanické vlastnosti dosky.
2. Sekcia sušenia a preosievania: Pripravené pramene sú dopravované do sušiaceho systému (typicky efektívna trojpriechodová rotačná bubnová sušiareň), kde sa ich obsah vlhkosti drasticky zníži z vysokých 40%-60% na 2%-4% vhodné na lisovanie za tepla. Preosievanie prebieha pred aj po sušení, aby sa odstránili jemné častice a prach, čím sa zabezpečí, že budú pokračovať len rozmerovo kvalifikované a čisté pramene.
3. Sekcia miešania a aditív: Kvalifikované pramene vstupujú do zariadenia jadra – kruhového mixéra. Tu sú pramene rovnomerne potiahnuté atomizovanou živicou (napr. MDI, fenolová živica) a tekutým voskom na hydroizoláciu, čím sa pripravia na spojenie počas lisovania za tepla.
4. Sekcia formovania a formovania rohože (jadro): Toto je kritická fáza, v ktorej sa vytvára 'orientovaná štruktúra' dosky. Živicové vlákna sa ukladajú a orientujú pomocou presnej mechanickej alebo pneumatickej tvarovacej hlavy na vytvorenie rohože. Klasická 'sendvičová' štruktúra je dosiahnutá tým, že vlákna lícnej vrstvy sú orientované pozdĺžne (v smere výrobnej linky) a vlákna jadrovej vrstvy sú orientované priečne, čím vzniká stabilná, viacvrstvová, krížovo orientovaná rohož.
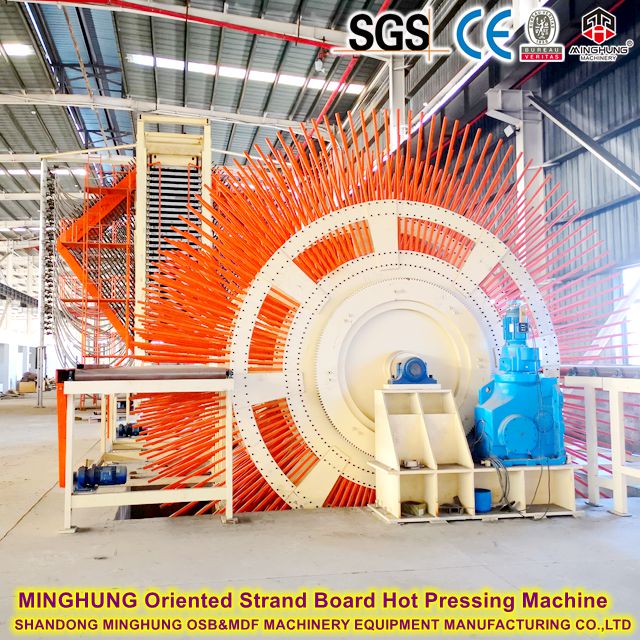
5. Sekcia lisovania a konečnej úpravy: Tvarovaná rohož vstupuje do kontinuálneho plochého lisu, kde sa vytvrdzuje pri presne kontrolovanej vysokej teplote a tlaku, aby sa vytvorila súvislá doska. Táto doska sa potom ochladí, orezá/nareže na určené rozmery a nakoniec sa povrch brúsi, výsledkom čoho sú hotové OSB dosky s jednotnou hrúbkou a hladkým povrchom.

1. Sekcia prípravy prameňa
3. Sekcia miešania a prísad
4. Sekcia tvárnenia a formovania rohože (technologické jadro)
5. Sekcia lisovania a dokončovania
Systémy chladenia, preklápania, pílenia a brúsenia: Ochladzuje súvislú lisovanú dosku, reže ju na požadovanú veľkosť pomocou priečnych a orezávacích píl a brúsi povrch, aby sa zabezpečila presná tolerancia hrúbky a hladkosť.


6. Centrálny inteligentný riadiaci systém
Kapacita: Zvyčajne sa meria v ročnej produkcii v rozsahu od 30 000 metrov kubických (základná linka) do viac ako 300 000 metrov kubických (veľká nepretržitá lisovacia linka).
Špecifikácie produktu:
Rozsah hrúbky: Zvyčajne 6 mm ~ 40 mm, nastaviteľný.
Veľkosť panelu: Štandardná je 1220 mm × 2440 mm (4'×8'), väčšie veľkosti je možné prispôsobiť na základe šírky lisu.
Hustota: Približne 600 - 680 kg/m³.
Možnosti konfigurácie:
Typ živice: Môže byť prispôsobený pre ekologickú živicu MDI (bez pridania formaldehydu) na výrobu dosiek triedy ENF alebo dosiek bez pridania formaldehydu.
Energetické riešenie: Môže využívať rôzne zdroje tepla ako zemný plyn, palivo z biomasy, paru alebo termálny olej.
Úroveň automatizácie: siaha od základnej automatizácie až po plne automatizované riešenia v „tvárni bez osvetlenia“ vybavené AGV, robotickým stohovaním a inteligentnými skladovými systémami.
Poskytujeme komplexné projektové služby na kľúč, vrátane plánovania závodu, inštalácie a uvedenia zariadenia do prevádzky a školenia operátorov, aby sme klientom pomohli rýchlo vytvoriť konkurenčnú výhodu na rýchlo rastúcom trhu s drevenými panelmi.
Naše kontakty:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Email: osbmdfmachinery@gmail.com


 Integrovaný riadiaci systém PLC/DCS, ktorý umožňuje automatické riadenie a blokovanie rýchlosti, teploty, tlaku, prietoku a pomerov v celej linke, čím sa zabezpečuje stabilita procesu. To je kľúčom k vysokej účinnosti, nízkej spotrebe a zníženej pracovnej náročnosti moderných liniek.