


MH-OSB
MINGHUNG
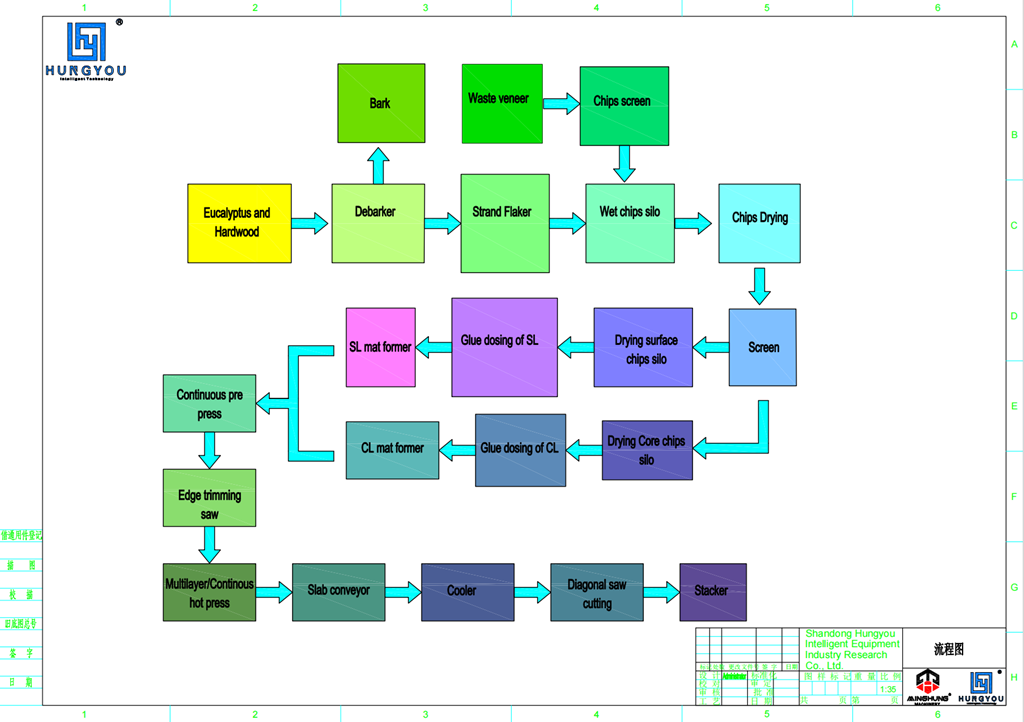
Przebieg procesu na linii produkcyjnej płyt wielowarstwowych (OSB) to w pełni zautomatyzowany, ciągły i zintegrowany system. Jego głównym celem jest uzyskanie zorientowanego układu pasm drewna, nadając w ten sposób doskonałe właściwości strukturalne końcowym panelom. Cały proces rozpoczyna się od surowca z bali, a kończy na gotowych płytach OSB, a wszystko to jest koordynowane i kontrolowane przez centralny inteligentny system sterowania.
Konkretne etapy procesu są następujące:
1. Sekcja przygotowania pasma: Najpierw do tej sekcji wchodzą kłody lub surowiec drzewny. Poprzez płatkowanie i wiórkowanie drewno jest przetwarzane na długie i cienkie pasma drewna o standardowej wielkości, które stanowią podstawową jednostkę decydującą o właściwościach mechanicznych deski.
2. Sekcja suszenia i przesiewania: Przygotowane pasma są przekazywane do systemu suszenia (zwykle wydajnej, obrotowej suszarki bębnowej z potrójnym przejściem), gdzie ich zawartość wilgoci jest drastycznie zmniejszana z wysokiego 40% -60% do odpowiedniego prasowania na gorąco 2% -4%. Przesiewanie odbywa się zarówno przed, jak i po suszeniu w celu usunięcia drobnych cząstek i pyłu, zapewniając, że przechodzą tylko czyste pasma o odpowiednich wymiarach.
3. Sekcja mieszania i dodatków: Zakwalifikowane pasma trafiają do podstawowego sprzętu – blendera pierścieniowego. Tutaj pasma są równomiernie pokryte atomizowaną żywicą (np. MDI, żywicą fenolową) i płynnym woskiem w celu uzyskania hydroizolacji, przygotowując je do sklejenia podczas prasowania na gorąco.
4. Sekcja formowania i formowania maty (rdzeń): Jest to krytyczny etap, w którym tworzona jest „zorientowana struktura” deski. Żywicowe pasma są układane i orientowane za pomocą precyzyjnej mechanicznej lub pneumatycznej głowicy formującej w celu uformowania maty. Klasyczną strukturę typu „sandwich” uzyskuje się poprzez zorientowanie wzdłużnie (wzdłuż kierunku linii produkcyjnej) splotów warstwy wierzchniej i poprzecznie zorientowanych pasm warstwy rdzeniowej, tworząc stabilną, wielowarstwową matę zorientowaną krzyżowo.
5. Sekcja prasowania i wykańczania: Uformowana mata trafia do ciągłej prasy płaskiej, gdzie jest utwardzana w precyzyjnie kontrolowanej wysokiej temperaturze i ciśnieniu, tworząc ciągłą płytę. Płyta ta jest następnie chłodzona, przycinana do określonych wymiarów, a na koniec szlifowana powierzchniowo, w wyniku czego powstają gotowe płyty OSB o jednakowej grubości i gładkiej powierzchni.
1. Sekcja przygotowania pasma
3. Sekcja Mieszania i Dodatków
4. Sekcja formowania i formowania mat (rdzeń technologiczny)
5. Sekcja prasowania i wykańczania
Systemy chłodzenia, odwracania, piłowania i szlifowania: Chłodzą stale prasowaną deskę, przycinają ją na wymiar za pomocą pił poprzecznych i przycinających oraz szlifują powierzchnię, aby zapewnić precyzyjną tolerancję grubości i gładkość.
6. Centralny Inteligentny System Sterowania
Wydajność: Zwykle mierzona jako roczna produkcja, wahająca się od 30 000 metrów sześciennych (linia podstawowa) do ponad 300 000 metrów sześciennych (duża ciągła linia pras).
Specyfikacja produktu:
Zakres grubości: zwykle 6 mm ~ 40 mm, regulowany.
Rozmiar panelu: standardowo wynosi 1220 mm × 2440 mm (4'x8'), większe rozmiary można dostosować w zależności od szerokości prasy.
Gęstość: około 600 - 680 kg/m³.
Opcje konfiguracji:
Typ żywicy: Można go dostosować do przyjaznej dla środowiska żywicy MDI (bez dodatku formaldehydu) w celu produkcji płyt klasy ENF lub płyt bez dodatku formaldehydu.
Rozwiązanie energetyczne: Może wykorzystywać różne źródła ciepła, takie jak gaz ziemny, paliwo z biomasy, para lub olej termiczny.
Poziom automatyzacji: waha się od podstawowej automatyzacji do w pełni zautomatyzowanych rozwiązań „fabryki zgaszonych świateł” wyposażonych w pojazdy AGV, zrobotyzowane układanie i inteligentne systemy magazynowania.
Świadczymy kompleksowe usługi projektowe pod klucz, obejmujące planowanie instalacji, instalację i uruchomienie sprzętu oraz szkolenia operatorów, aby pomóc klientom szybko uzyskać przewagę konkurencyjną na szybko rozwijającym się rynku paneli drewnianych.
Nasze kontakty:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


 Zintegrowany system sterowania PLC/DCS, który umożliwia automatyczną kontrolę i blokowanie prędkości, temperatury, ciśnienia, przepływu i proporcji w całej linii, zapewniając stabilność procesu. Jest to kluczem do wysokiej wydajności, niskiego zużycia i zmniejszonego zapotrzebowania na siłę roboczą nowoczesnych linii.


