


MH-OSB
MINGHUNG
Procesflowet i en Multi-Layer Oriented Strand Board (OSB) produktionslinje er et fuldt automatiseret, kontinuerligt og integreret system. Dens kernemål er at opnå den orienterede oplægning af trætråde og derved bibringe de endelige paneler overlegne strukturelle egenskaber. Hele processen begynder med råtømmermateriale og afsluttes med færdige OSB-plader, alt sammen koordineret og styret af et centralt intelligent styresystem.
De specifikke procestrin er som følger:
1. Sektion til forberedelse af streng: Træstammer eller træråmateriale skal først indtastes i denne sektion. Gennem flakere og strandere forarbejdes træet til lange, tynde træstrenge i standardstørrelse, som er de grundlæggende enheder, der udgør pladens mekaniske egenskaber.
2. Tørrings- og sigtesektion: De præparerede tråde føres ind i tørresystemet (typisk en effektiv tredobbelt roterende tromletørrer), hvor deres fugtindhold er drastisk reduceret fra høje 40%-60% til en varmpressende passende 2%-4%. Screening finder sted både før og efter tørring for at fjerne fine partikler og støv, hvilket sikrer, at kun dimensionelt kvalificerede, rene tråde fortsætter.
3. Sektion for blanding og tilsætningsstoffer: De kvalificerede tråde kommer ind i kerneudstyret - ringblenderen. Her er strengene ensartet belagt med forstøvet harpiks (f.eks. MDI, phenolharpiks) og flydende voks til vandtætning, hvilket forbereder dem til binding under varmpresning.
4. Sektion for formning og måttedannelse (Kernen): Dette er den kritiske fase, hvor bestyrelsens 'orienterede struktur' skabes. De resinerede tråde lægges og orienteres af et præcisionsmekanisk eller pneumatisk formehoved for at danne en måtte. Den klassiske 'sandwich'-struktur opnås ved at have fladelagstråde orienteret i længderetningen (langs produktionslinjeretningen) og kernelagstråde orienteret på tværs, hvilket skaber en stabil, flerlags, tværorienteret måtte.
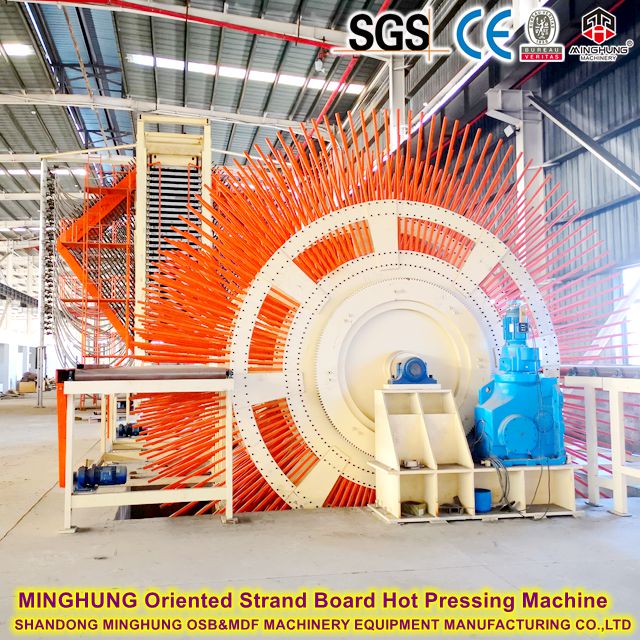
5. Presse- og efterbehandlingssektion: Den formede måtte kommer ind i en kontinuerlig flad presse, hvor den hærdes under præcist kontrolleret høj temperatur og tryk for at danne en kontinuerlig plade. Herefter gennemgår denne plade afkøling, trimning/skæring til specificerede mål, og til sidst overfladeslibning, hvilket resulterer i færdige OSB plader med ensartet tykkelse og en glat overflade.

1. Strandforberedelsesafsnit
3. Sektion for blanding og tilsætningsstoffer
4. Formnings- og måtteformningssektion (teknologisk kerne)
5. Presse- og efterbehandlingssektion
Systemer til afkøling, vending, savning, slibning: Køler det kontinuerligt pressede bræt, skærer det til i størrelse via kryds- og trimmesave og sliber overfladen for at sikre præcis tykkelsestolerance og glathed.


6. Centralt intelligent kontrolsystem
Kapacitet: Typisk målt i årlig produktion, der spænder fra 30.000 kubikmeter (entry-level line) til over 300.000 kubikmeter (stor kontinuerlig presselinje).
Produktspecifikationer:
Tykkelsesområde: Normalt 6 mm ~ 40 mm, justerbar.
Panelstørrelse: Standard er 1220 mm × 2440 mm (4'×8'), større størrelser kan tilpasses baseret på pressebredde.
Massefylde: Cirka 600 - 680 kg/m³.
Konfigurationsmuligheder:
Harpikstype: Kan tilpasses til miljøvenlig MDI-harpiks (ingen tilsat formaldehyd) til fremstilling af ENF-kvalitet eller formaldehydplader uden tilsætning.
Energiløsning: Kan udnytte forskellige varmekilder som naturgas, biomassebrændstof, damp eller termisk olie.
Automatiseringsniveau: Spænder fra grundlæggende automatisering til fuldt automatiserede 'light-out factory'-løsninger udstyret med AGV'er, robotstabling og smarte lagersystemer.
Vi leverer omfattende nøglefærdige projekttjenester, herunder planlægning af anlæg, installation og idriftsættelse af udstyr og operatørtræning, for at hjælpe kunder med hurtigt at etablere en konkurrencefordel på det hurtigt voksende marked for konstruerede træplader.
Vores kontakter:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


 Et integreret PLC/DCS kontrolsystem, der muliggør automatisk kontrol og sammenlåsning af hastighed, temperatur, tryk, flow og forhold på tværs af hele linjen, hvilket sikrer processtabilitet. Dette er nøglen til den høje effektivitet, lave forbrug og reducerede arbejdskraftkrav i moderne linjer.