


MH-OSB
MINGHUNG
El flujo de proceso de una línea de producción de tableros de fibra orientada (OSB) multicapa es un sistema totalmente automatizado, continuo e integrado. Su objetivo principal es lograr la disposición orientada de las hebras de madera, impartiendo así propiedades estructurales superiores a los paneles finales. Todo el proceso comienza con el material de troncos en bruto y concluye con los tableros OSB terminados, todo coordinado y controlado por un sistema de control central inteligente.
Los pasos específicos del proceso son los siguientes:
1. Sección de preparación de hilos: los troncos o la materia prima de madera ingresan primero a esta sección. A través de desconchadoras y trenzadoras, la madera se procesa en hebras delgadas, largas y de tamaño estándar, que son las unidades fundamentales que constituyen las propiedades mecánicas del tablero.
2. Sección de secado y cribado: Las hebras preparadas se transportan al sistema de secado (normalmente un eficiente secador de tambor giratorio de triple paso), donde su contenido de humedad se reduce drásticamente de un alto 40%-60% a un prensado en caliente adecuado de 2%-4%. El cribado se realiza antes y después del secado para eliminar los finos y el polvo, asegurando que solo procedan hebras limpias y dimensionalmente calificadas.
3. Sección de Mezcla y Aditivos: Los hilos calificados ingresan al equipo principal: el mezclador de anillo. Aquí, las hebras se recubren uniformemente con resina atomizada (p. ej., MDI, resina fenólica) y cera líquida para impermeabilizarlas, preparándolas para la unión durante el prensado en caliente.
4. Sección de formación y formación de tapete (el núcleo): esta es la etapa crítica donde se crea la 'estructura orientada' del tablero. Los hilos resinados se colocan y orientan mediante un cabezal de formación mecánico o neumático de precisión para formar una estera. La estructura clásica de 'sándwich' se logra teniendo hebras de la capa frontal orientadas longitudinalmente (a lo largo de la dirección de la línea de producción) y hebras de la capa central orientadas transversalmente, creando una estera estable, multicapa y orientada en cruz.
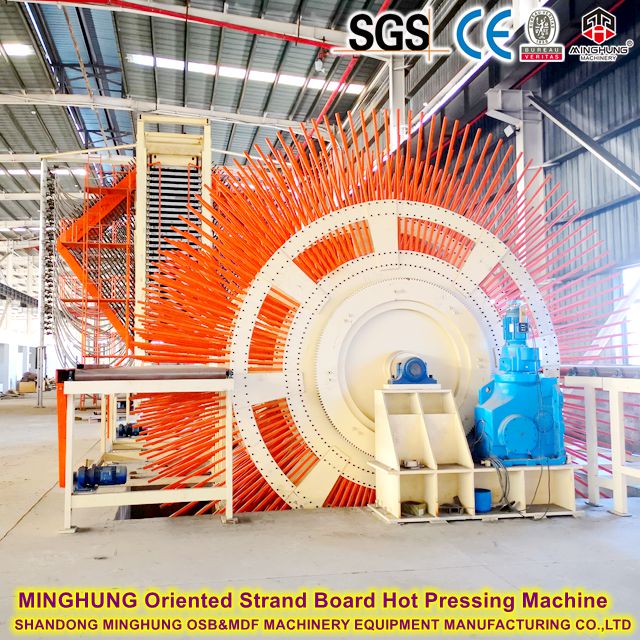
5. Sección de prensado y acabado: La estera formada ingresa a una prensa plana continua, donde se cura bajo alta temperatura y presión controladas con precisión para formar un tablero continuo. Luego, este tablero se enfría, se recorta/corta según las dimensiones especificadas y, finalmente, se lija la superficie, lo que da como resultado tableros OSB terminados con un espesor uniforme y una superficie lisa.

1. Sección de preparación de hebras
3. Sección de Mezclas y Aditivos
4. Sección de Conformado y Conformado de Mat (Núcleo Tecnológico)
5. Sección de prensado y acabado
Sistemas de enfriamiento, volteo, aserrado y lijado: enfría el tablero prensado continuo, lo corta a medida mediante sierras transversales y de corte, y lija la superficie para garantizar una tolerancia de espesor precisa y suavidad.


6. Sistema de control inteligente central
Capacidad: normalmente medida en producción anual, que va desde 30.000 metros cúbicos (línea de nivel de entrada) hasta más de 300.000 metros cúbicos (línea de prensa continua grande).
Especificaciones del producto:
Rango de espesor: Generalmente 6 mm ~ 40 mm, ajustable.
Tamaño del panel: El estándar es 1220 mm × 2440 mm (4'×8'), los tamaños más grandes se pueden personalizar según el ancho de la prensa.
Densidad: Aproximadamente 600 - 680 kg/m³.
Opciones de configuración:
Tipo de resina: Puede adaptarse a resina MDI ecológica (sin formaldehído añadido) para producir tableros de grado ENF o sin formaldehído añadido.
Solución energética: Puede utilizar diversas fuentes de calor como gas natural, combustible de biomasa, vapor o aceite térmico.
Nivel de automatización: abarca desde automatización básica hasta soluciones de 'fábrica sin luces' totalmente automatizadas equipadas con AGV, apilamiento robótico y sistemas de almacenamiento inteligentes.
Brindamos servicios integrales de proyectos llave en mano, que incluyen planificación de plantas, instalación y puesta en servicio de equipos y capacitación de operadores, para ayudar a los clientes a establecer rápidamente una ventaja competitiva en el mercado de paneles de madera de ingeniería de rápido crecimiento.
Nuestros contactos:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Correo electrónico: osbmdfmachinery@gmail.com


 Un sistema de control PLC/DCS integrado que permite el control automático y el entrelazado de velocidad, temperatura, presión, flujo y relaciones en toda la línea, lo que garantiza la estabilidad del proceso. Esto es clave para la alta eficiencia, el bajo consumo y la reducción de los requisitos de mano de obra de las líneas modernas.