


MH-OSB
MINGHUNG
Alur proses Lini Produksi Multi-Layer Oriented Strand Board (OSB) adalah sistem yang sepenuhnya otomatis, berkelanjutan, dan terintegrasi. Tujuan utamanya adalah untuk mencapai susunan untaian kayu yang berorientasi, sehingga memberikan sifat struktural yang unggul pada panel akhir. Seluruh proses dimulai dengan bahan kayu mentah dan diakhiri dengan papan OSB jadi, semuanya dikoordinasikan dan dikendalikan oleh sistem kendali cerdas pusat.
Langkah-langkah proses spesifiknya adalah sebagai berikut:
1. Bagian Persiapan Untaian : Kayu gelondongan atau bahan baku kayu terlebih dahulu masuk ke bagian ini. Melalui flaker dan strander, kayu diolah menjadi untaian kayu berukuran standar, panjang, dan tipis, yang merupakan unit dasar yang membentuk sifat mekanik papan.
2. Bagian Pengeringan dan Penyaringan: Untaian yang telah disiapkan dimasukkan ke dalam sistem pengeringan (biasanya pengering drum putar triple-pass yang efisien), di mana kadar airnya dikurangi secara drastis dari 40%-60% menjadi 2%-4% yang sesuai dengan pengepresan panas. Penyaringan dilakukan sebelum dan sesudah pengeringan untuk menghilangkan butiran halus dan debu, memastikan hanya untaian bersih yang memenuhi syarat dimensi yang diproses.
3. Bagian Pencampuran dan Aditif: Untaian yang memenuhi syarat masuk ke peralatan inti—blender cincin. Di sini, untaian dilapisi secara merata dengan resin yang diatomisasi (misalnya, MDI, resin fenolik) dan lilin cair untuk kedap air, mempersiapkannya untuk direkatkan selama pengepresan panas.
4. Bagian Pembentukan dan Pembentukan Mat (Inti): Ini adalah tahap kritis di mana 'struktur berorientasi' papan dibuat. Untaian resinasi diletakkan dan diorientasikan oleh kepala pembentuk mekanis atau pneumatik yang presisi untuk membentuk tikar. Struktur klasik 'sandwich' dicapai dengan membuat untaian lapisan muka diorientasikan secara longitudinal (sepanjang arah jalur produksi) dan untaian lapisan inti diorientasikan melintang, sehingga menciptakan matras yang stabil, berlapis-lapis, dan berorientasi silang.
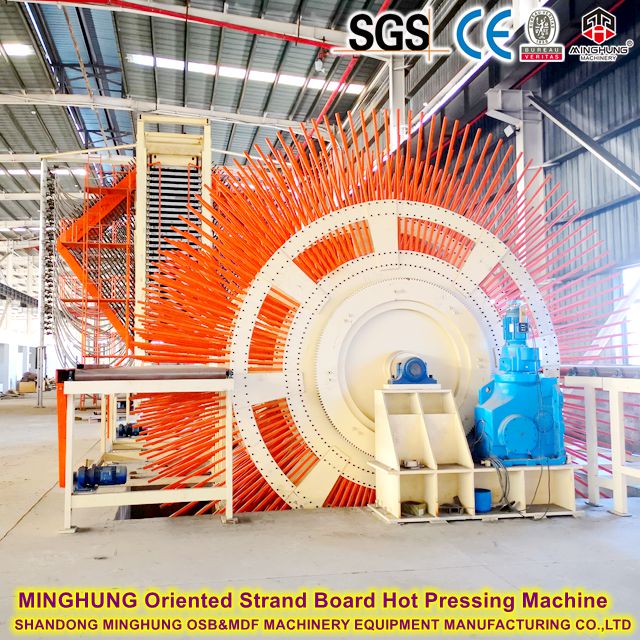
5. Bagian Pengepresan dan Penyelesaian: Matras yang telah dibentuk dimasukkan ke dalam mesin press datar kontinu, di mana matras tersebut diawetkan di bawah suhu dan tekanan tinggi yang dikontrol secara tepat untuk membentuk papan kontinu. Papan ini kemudian mengalami pendinginan, pemangkasan/pemotongan sesuai dimensi tertentu, dan terakhir pengamplasan permukaan, sehingga menghasilkan papan OSB jadi dengan ketebalan seragam dan permukaan halus.

1. Bagian Persiapan Untai
3. Bagian Pencampuran & Aditif
4. Bagian Pembentuk & Pembentuk Mat (Inti Teknologi)
5. Bagian Pressing & Finishing
Sistem Pendinginan, Pembalikan, Penggergajian, Pengamplasan: Mendinginkan papan yang ditekan terus menerus, memotongnya sesuai ukuran melalui gergaji potong dan potong, dan mengampelas permukaan untuk memastikan toleransi ketebalan dan kehalusan yang tepat.


6. Sistem Kontrol Cerdas Pusat
Kapasitas: Biasanya diukur dalam output tahunan, mulai dari 30.000 meter kubik (jalur entry-level) hingga lebih dari 300.000 meter kubik (jalur tekan kontinu besar).
Spesifikasi Produk:
Kisaran Ketebalan: Biasanya 6mm ~ 40mm, dapat disesuaikan.
Ukuran Panel: Standar adalah 1220mm × 2440mm (4'×8'), ukuran lebih besar dapat disesuaikan berdasarkan lebar pengepresan.
Kepadatan: Sekitar 600 - 680 kg/m³.
Opsi Konfigurasi:
Jenis Resin: Dapat diadaptasi untuk resin MDI yang ramah lingkungan (tanpa tambahan formaldehida) untuk menghasilkan papan kelas ENF atau tanpa formaldehida tambahan.
Solusi Energi: Dapat memanfaatkan berbagai sumber panas seperti gas alam, bahan bakar biomassa, uap, atau minyak termal.
Tingkat Otomatisasi: Mulai dari otomatisasi dasar hingga solusi 'pabrik pemadaman lampu' yang sepenuhnya otomatis dan dilengkapi dengan AGV, penumpukan robotik, dan sistem pergudangan cerdas.
Kami menyediakan layanan proyek siap pakai yang komprehensif, termasuk perencanaan pabrik, pemasangan & commissioning peralatan, dan pelatihan operator, untuk membantu klien dengan cepat membangun keunggulan kompetitif di pasar panel kayu rekayasa yang berkembang pesat.
Kontak kami:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


 Sistem kontrol PLC/DCS terintegrasi yang memungkinkan kontrol otomatis dan interlocking kecepatan, suhu, tekanan, aliran, dan rasio di seluruh lini, memastikan stabilitas proses. Hal ini merupakan kunci dari efisiensi tinggi, konsumsi rendah, dan berkurangnya kebutuhan tenaga kerja di lini modern.