


MH-OSB
MINGHUNG
Процесът на производствената линия за многослойни ориентирани плоскости (OSB) е напълно автоматизирана, непрекъсната и интегрирана система. Неговата основна цел е да постигне ориентирано подреждане на дървесни нишки, като по този начин придаде превъзходни структурни свойства на крайните панели. Целият процес започва със суров дървен материал и завършва с готови OSB плочи, всички координирани и управлявани от централна интелигентна система за управление.
Конкретните стъпки на процеса са както следва:
1. Секция за подготовка на нишки: Дървени трупи или дървесни суровини първо влизат в тази секция. Чрез машини за лющене и нишки дървесината се обработва в дълги и тънки дървесни нишки със стандартен размер, които са основните единици, които съставляват механичните свойства на плочата.
2. Секция за сушене и пресяване: Подготвените нишки се транспортират в системата за сушене (обикновено ефективна триходова въртяща се барабанна сушилня), където съдържанието им на влага се намалява драстично от високи 40%-60% до подходящо за горещо пресоване 2%-4%. Пресяването се извършва както преди, така и след изсушаване, за да се отстранят фините частици и прах, като се гарантира, че продължават само квалифицирани по размери чисти нишки.
3. Секция за смесване и добавки: Квалифицираните нишки влизат в основното оборудване — ринговия блендер. Тук нишките са равномерно покрити с пулверизирана смола (напр. MDI, фенолна смола) и течен восък за хидроизолация, подготвяйки ги за свързване по време на горещо пресоване.
4. Секция за оформяне и формиране на мат (Ядрото): Това е критичният етап, в който се създава 'ориентираната структура' на дъската. Резинираните нишки се полагат и ориентират от прецизна механична или пневматична оформяща глава, за да образуват мат. Класическата 'сандвич' структура се постига чрез нишките на лицевия слой, ориентирани надлъжно (по посока на производствената линия) и нишките на основния слой, ориентирани напречно, създавайки стабилна, многослойна, напречно ориентирана подложка.
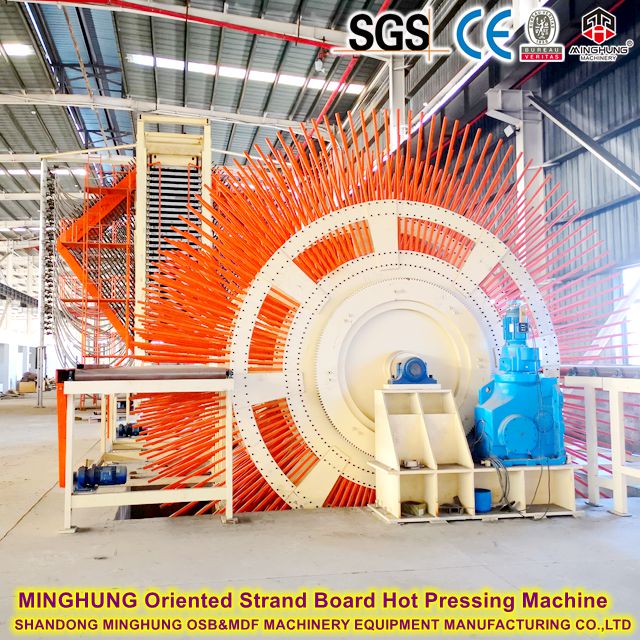
5. Секция за пресоване и довършителни работи: Формираният мат влиза в непрекъсната плоска преса, където се втвърдява при прецизно контролирана висока температура и налягане, за да се образува непрекъсната плоскост. След това тази плоча преминава през охлаждане, подрязване/рязане до определени размери и накрая повърхностно шлайфане, което води до завършени OSB плочи с еднаква дебелина и гладка повърхност.

1. Секция за подготовка на нишки
3. Секция за смесване и добавки
4. Секция за формоване и формоване на подложки (технологично ядро)
5. Секция за пресоване и довършване
Системи за охлаждане, обръщане, рязане, шлайфане: Охлажда непрекъснато пресованата плоскост, нарязва я по размер чрез триони за напречно рязане и подрязване и шлайфа повърхността, за да осигури прецизен толеранс на дебелината и гладкост.


6. Централна интелигентна система за управление
Капацитет: Обикновено се измерва в годишна производителност, варираща от 30 000 кубични метра (линия за начално ниво) до над 300 000 кубични метра (линия за голяма непрекъсната преса).
Спецификации на продукта:
Диапазон на дебелината: Обикновено 6 mm ~ 40 mm, регулируем.
Размер на панела: Стандартният е 1220 mm × 2440 mm (4'×8'), по-големите размери могат да се персонализират въз основа на ширината на пресата.
Плътност: Приблизително 600 - 680 kg/m³.
Опции за конфигурация:
Тип смола: Може да се адаптира за екологична MDI смола (без добавен формалдехид) за производство на плоскости от клас ENF или без добавен формалдехид.
Енергийно решение: Може да използва различни източници на топлина като природен газ, гориво от биомаса, пара или термично масло.
Ниво на автоматизация: Варира от основна автоматизация до напълно автоматизирани решения за „фабрика за изгасване на осветлението“, оборудвани с AGV, роботизирано подреждане и интелигентни системи за складиране.
Ние предоставяме цялостни услуги по проект до ключ, включително планиране на инсталации, инсталиране на оборудване и пускане в експлоатация и обучение на оператори, за да помогнем на клиентите бързо да установят конкурентно предимство на бързо развиващия се пазар на инженерни дървени панели.
Нашите контакти:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Имейл: osbmdfmachinery@gmail.com


 Интегрирана PLC/DCS система за управление, която позволява автоматично управление и блокиране на скорост, температура, налягане, поток и съотношения по цялата линия, осигурявайки стабилност на процеса. Това е от ключово значение за високата ефективност, ниската консумация и намалените изисквания за труд на съвременните линии.