


MH-OSB
MINGHUNG
Η ροή της διαδικασίας μιας γραμμής παραγωγής πολλαπλών επιπέδων προσανατολισμένης πλακέτας κλώνου (OSB) είναι ένα πλήρως αυτοματοποιημένο, συνεχές και ολοκληρωμένο σύστημα. Ο βασικός του στόχος είναι να επιτύχει την προσανατολισμένη διάταξη των νημάτων ξύλου, προσδίδοντας έτσι ανώτερες δομικές ιδιότητες στα τελικά πάνελ. Η όλη διαδικασία ξεκινά με ακατέργαστο υλικό κορμών και ολοκληρώνεται με τελειωμένες πλακέτες OSB, όλες συντονισμένες και ελεγχόμενες από ένα κεντρικό έξυπνο σύστημα ελέγχου.
Τα συγκεκριμένα βήματα της διαδικασίας είναι τα εξής:
1. Ενότητα προετοιμασίας κλώνων: Κορμοί ή πρώτη ύλη ξύλου εισάγετε πρώτα αυτήν την ενότητα. Μέσω νιφάδων και κλώνων, το ξύλο επεξεργάζεται σε κανονικού μεγέθους, μακριές, λεπτές ίνες ξύλου, οι οποίες είναι οι θεμελιώδεις μονάδες που αποτελούν τις μηχανικές ιδιότητες της σανίδας.
2. Τμήμα ξήρανσης και κοσκίνισης: Τα προετοιμασμένα νήματα μεταφέρονται στο σύστημα ξήρανσης (συνήθως ένας αποτελεσματικός ξηραντήρας τριπλής διέλευσης περιστροφικού τυμπάνου), όπου η περιεκτικότητά τους σε υγρασία μειώνεται δραστικά από υψηλό 40%-60% σε κατάλληλο για θερμή πίεση 2%-4%. Ο έλεγχος πραγματοποιείται τόσο πριν όσο και μετά το στέγνωμα για την απομάκρυνση των λεπτών λεπτών και της σκόνης, διασφαλίζοντας ότι θα προχωρούν μόνο οι διαστάσεις, καθαρές ίνες.
3. Ενότητα ανάμειξης και πρόσθετων: Οι κατάλληλοι κλώνοι εισέρχονται στον βασικό εξοπλισμό — το μπλέντερ δακτυλίου. Εδώ, οι κλώνοι επικαλύπτονται ομοιόμορφα με ψεκασμένη ρητίνη (π.χ. MDI, φαινολική ρητίνη) και υγρό κερί για αδιαβροχοποίηση, προετοιμάζοντάς τους για συγκόλληση κατά τη θερμή πίεση.
4. Τμήμα Διαμόρφωσης και Διαμόρφωσης Ματ (The Core): Αυτό είναι το κρίσιμο στάδιο όπου δημιουργείται η 'προσανατολισμένη δομή' του πίνακα. Οι ρητινοποιημένοι κλώνοι τοποθετούνται και προσανατολίζονται με μηχανική ή πνευματική κεφαλή διαμόρφωσης ακριβείας για να σχηματίσουν ένα χαλάκι. Η κλασική δομή 'σάντουιτς' επιτυγχάνεται με την ύπαρξη κλώνων με πρόσοψη προσανατολισμένα διαμήκως (κατά μήκος της κατεύθυνσης της γραμμής παραγωγής) και κλώνων του στρώματος πυρήνα προσανατολισμένα σταυρωτά, δημιουργώντας ένα σταθερό, πολλαπλών στρώσεων, σταυρωτά προσανατολισμένο χαλάκι.
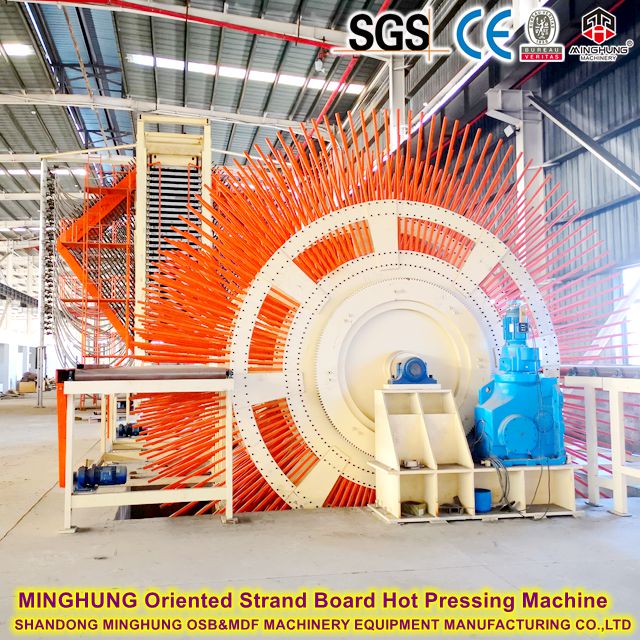
5. Τμήμα συμπίεσης και φινιρίσματος: Το διαμορφωμένο χαλάκι εισέρχεται σε μια συνεχή επίπεδη πρέσα, όπου σκληραίνει κάτω από επακριβώς ελεγχόμενη υψηλή θερμοκρασία και πίεση για να σχηματιστεί μια συνεχής σανίδα. Στη συνέχεια, αυτή η σανίδα υφίσταται ψύξη, κοπή/κόψιμο σε καθορισμένες διαστάσεις και, τέλος, λείανση επιφάνειας, με αποτέλεσμα έτοιμες σανίδες OSB με ομοιόμορφο πάχος και λεία επιφάνεια.

1. κλώνων Τμήμα προετοιμασίας
3. Τμήμα Ανάμειξης & Πρόσθετων
4. Τμήμα Μορφοποίησης & Μορφοποίησης Ψάθας (Τεχνολογικός Πυρήνας)
5. Τμήμα Πίεσης & Φινιρίσματος
Συστήματα ψύξης, ανατροπής, πριονίσματος, λείανσης: Ψύχει τη σανίδα συνεχούς πίεσης, την κόβει στο μέγεθος μέσω πριονιών εγκάρσιας κοπής και κοπής και τρίβει την επιφάνεια για να εξασφαλίσει ακριβή ανοχή πάχους και ομαλότητα.


6. Κεντρικό Ευφυές Σύστημα Ελέγχου
Χωρητικότητα: Τυπικά μετράται σε ετήσια παραγωγή, που κυμαίνεται από 30.000 κυβικά μέτρα (γραμμή εισόδου) έως πάνω από 300.000 κυβικά μέτρα (μεγάλη γραμμή συνεχούς πίεσης).
Προδιαγραφές προϊόντος:
Εύρος πάχους: Συνήθως 6mm ~ 40mm, ρυθμιζόμενο.
Μέγεθος πίνακα: Το τυπικό είναι 1220 mm × 2440 mm (4'×8'), μεγαλύτερα μεγέθη προσαρμόσιμα με βάση το πλάτος της πρέσας.
Πυκνότητα: Περίπου 600 - 680 kg/m³.
Επιλογές διαμόρφωσης:
Τύπος ρητίνης: Μπορεί να προσαρμοστεί για φιλική προς το περιβάλλον ρητίνη MDI (χωρίς προσθήκη φορμαλδεΰδης) για την παραγωγή πλακών ποιότητας ENF ή χωρίς προσθήκη φορμαλδεΰδης.
Ενεργειακή λύση: Μπορεί να χρησιμοποιήσει διάφορες πηγές θερμότητας όπως φυσικό αέριο, καύσιμο βιομάζας, ατμό ή θερμικό λάδι.
Επίπεδο αυτοματισμού: Κυμαίνεται από τον βασικό αυτοματισμό έως τις πλήρως αυτοματοποιημένες λύσεις 'εργοστασιακά φωτισμού' εξοπλισμένες με AGV, ρομποτική στοίβαξη και έξυπνα συστήματα αποθήκευσης.
Παρέχουμε ολοκληρωμένες υπηρεσίες έργων με το κλειδί στο χέρι, συμπεριλαμβανομένου του σχεδιασμού εγκαταστάσεων, της εγκατάστασης και θέσης σε λειτουργία εξοπλισμού και της εκπαίδευσης χειριστή, για να βοηθήσουμε τους πελάτες να δημιουργήσουν γρήγορα ένα ανταγωνιστικό πλεονέκτημα στην ταχέως αναπτυσσόμενη αγορά τεχνικών ξύλινων πάνελ.
Οι επαφές μας:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


 Ένα ενσωματωμένο σύστημα ελέγχου PLC/DCS που επιτρέπει τον αυτόματο έλεγχο και τη διασύνδεση της ταχύτητας, της θερμοκρασίας, της πίεσης, της ροής και των αναλογιών σε ολόκληρη τη γραμμή, διασφαλίζοντας τη σταθερότητα της διαδικασίας. Αυτό είναι το κλειδί για την υψηλή απόδοση, τη χαμηλή κατανάλωση και τις μειωμένες απαιτήσεις εργασίας των σύγχρονων γραμμών.