Дом
Вы находитесь здесь: Дом / Продукты / Линия по производству ОСБ / Полное оборудование для производства OSB / Завод по производству плит с многослойной ориентированной структурой

Завод по производству плит с многослойной ориентированной структурой

Эта линия по производству многослойных ориентированно-стружечных плит (OSB) представляет собой высокопроизводительную, автоматизированную и технологически передовую промышленную систему для производства инженерных деревянных панелей. Он специально разработан для производства высокоэффективных ориентированно-стружечных плит, которые широко используются в современном деревянном каркасном строительстве, несущих компонентах мебели и высококачественной промышленной упаковке.
Доступность:
  • МХ-ОСБ

  • МИНХУН

Завод по производству плит с многослойной ориентированной структурой

Китайское оборудование для производства древесных плит

1. Основное определение и конечный продукт

  Определение производственной линии: Полный комплект оборудования, которое автоматически и непрерывно перерабатывает бревна малого диаметра (например, сосны, тополя) или древесные отходы в многослойные ориентированно-стружечные плиты с помощью ряда специализированных машин и процессов.

  Конечный продукт — плита OSB: деревянная панель, имитирующая естественную структуру древесины. Его основной принцип заключается в послойном ориентированном формовании удлиненных древесных прядей (обычно с поверхностными слоями, ориентированными продольно, а сердцевинный слой ориентирован поперек) с последующим горячим прессованием. Это придает ему исключительную прочность на изгиб, стабильность размеров и способность удерживать гвозди, что дает ему титул «короля конструкционных панелей». Он широко используется в строительных конструкциях (стены, полы, кровля), упаковке и в качестве основы для мебели.


Процесс производственной линии  


Технологический процесс линии по производству многослойных ориентированно-стружечных плит (OSB) представляет собой полностью автоматизированную, непрерывную и интегрированную систему. Его основная цель – добиться ориентированной укладки древесных прядей, тем самым придавая конечным панелям превосходные структурные свойства. Весь процесс начинается с необработанного бревна и заканчивается получением готовых плит OSB, причем все это координируется и контролируется центральной интеллектуальной системой управления.


Конкретные этапы процесса следующие:


1. Секция подготовки прядей: сначала в эту секцию поступают бревна или древесное сырье. С помощью станков для стружки и скручивания древесина перерабатывается в длинные и тонкие древесные пряди стандартного размера, которые являются основными единицами, определяющими механические свойства доски.

2. Секция сушки и сортировки. Подготовленные пряди подаются в систему сушки (обычно это эффективная трехпроходная вращающаяся барабанная сушилка), где их содержание влаги резко снижается с высокого уровня 40–60% до уровня, подходящего для горячего прессования 2–4%. Просеивание происходит как до, так и после сушки для удаления мелких частиц и пыли, обеспечивая только чистые по размеру пряди.

3. Секция смешивания и добавок. Отобранные пряди поступают в основное оборудование — кольцевой блендер. Здесь пряди равномерно покрывают распыленной смолой (например, MDI, фенольной смолой) и жидким воском для гидроизоляции, подготавливая их к склеиванию при горячем прессовании.

4. Секция формования и формирования мата (ядро): это критический этап, на котором создается «ориентированная структура» доски. Пропитанные смолой пряди укладываются и ориентируются с помощью прецизионной механической или пневматической формовочной головки для формирования мата. Классическая структура «сэндвича» достигается за счет того, что пряди лицевого слоя ориентированы продольно (вдоль направления производственной линии), а пряди внутреннего слоя ориентированы крест-накрест, образуя стабильный многослойный мат с поперечной ориентацией.

5. Секция прессования и отделки: сформированный мат поступает в плоский пресс непрерывного действия, где он отверждается при точно контролируемой высокой температуре и давлении с образованием непрерывной плиты. Затем эта плита подвергается охлаждению, обрезке/резке до заданных размеров и, наконец, шлифованию поверхности, в результате чего готовые плиты OSB имеют однородную толщину и гладкую поверхность.


Процесс производства OSB


Основные секции производственной линии  


1.  Раздел подготовки прядей

Машина для изготовления стружки OSB

      Дробильщики/Стрендеры: перерабатывайте бревна или деревянные бруски в длинные и тонкие пряди стандартного размера — «основной материал», определяющий механические свойства доски.


Вибрационный грохот для ориентированно-стружечных плит MINGHUNG

      Система повторной дробилки и просеивания: измельчает негабаритные пряди и сортирует их для получения качественных прядей, удаляя мелкие частицы и пыль, обеспечивая качество формирования мата.


2. Секция сушки и сортировки

Машина для сушки щепы MINGHUNG для линии по производству OSB

      Ротационная барабанная сушилка: обычно использует эффективные, энергосберегающие трехпроходные барабанные сушилки для снижения содержания влаги в прядях с 40%-60% до 2%-4%, что соответствует требованиям горячего прессования.


Система вибрационных сит с ориентированно-стружечной плитой

      Вибрационное просеивание: тонкое просеивание после сушки для обеспечения оптимального размера прядей для лицевого и внутреннего слоев.


3. Раздел «Смешивание и добавки».

Система смешивания клея для ориентированно-стружечных плит

      Кольцевой блендер: основное оборудование. Пряди равномерно покрываются распыленной смолой (обычно ПМДИ/МДИ или фенольной смолой) внутри высокоскоростного вращающегося блендера.


      Система нанесения воска: одновременно добавляется жидкий воск для повышения влагостойкости и водостойкости доски.


4. Секция формования и формования матов (технологическое ядро)

Формовочная машина OSB

      Механическая/пневматическая формовочная машина: это «сердце» линии. С помощью прецизионных механических рычагов или устройств направления воздушного потока поверхностные пряди ориентируются в направлении производственной линии (продольно), а сердцевинные пряди ориентированы крест-накрест, создавая стабильную «трехслойную (или многослойную) поперечно-ориентированную структуру». Точность формовки напрямую определяет механические свойства плиты.


5. Секция прессования и отделки

PB MDF OSB Ленточный пресс непрерывного действия

      Плоский пресс непрерывного действия: отличительная черта современной линии. Сформированный мат одновременно нагревается и прессуется в длинном непрерывно работающем горячем прессе, что обеспечивает непрерывное, стабильное и высокоэффективное производство с превосходной однородностью и качеством.


      Системы охлаждения, переворачивания, распиловки и шлифования: охлаждают непрерывно прессованную плиту, разрезают ее по размеру с помощью торцовочных и торцевых пил, а также шлифуют поверхность для обеспечения точного допуска по толщине и гладкости.
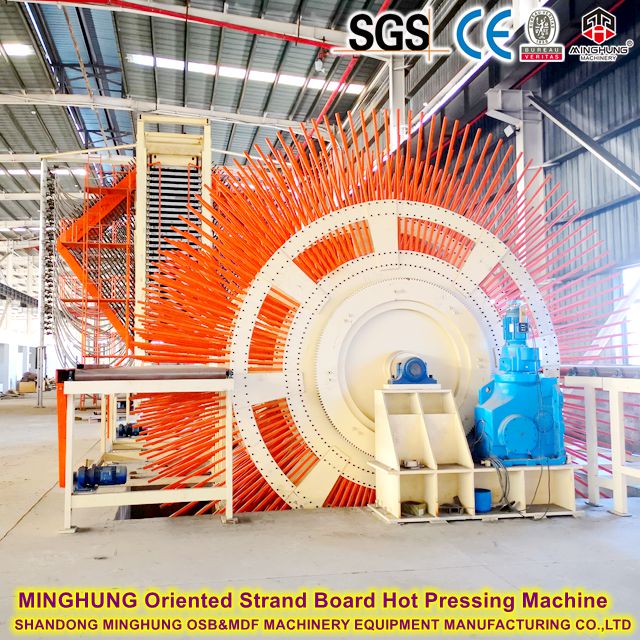
Линия горячего прессования ориентированно-стружечных плит MINGHUNG
Станок для обрезки кромок MINGHUNG MDF PB OSB и станок для резки кромок
Шлифовальный станок МДФ OSB PB


6. Центральная интеллектуальная система управления.

ПЛК Siemens для линии по производству MINGHUNG MDF PB OSB       Интегрированная система управления ПЛК/РСУ, которая обеспечивает автоматическое управление и блокировку скорости, температуры, давления, расхода и соотношений по всей линии, обеспечивая стабильность процесса. Это ключ к высокой эффективности, низкому потреблению и снижению трудозатрат на современных линиях.


Ключевые технические параметры и варианты конфигурации  


  Производительность: обычно измеряется годовой производительностью от 30 000 кубических метров (линия начального уровня) до более 300 000 кубических метров (большая линия непрерывного прессования).

  Технические характеристики продукта:

      Диапазон толщины: обычно 6–40 мм, регулируемый.

      Размер панели: стандартный размер — 1220 мм × 2440 мм (4 дюйма × 8 футов), более крупные размеры можно настроить в зависимости от ширины пресса.

      Плотность: Примерно 600–680 кг/м³

  Варианты конфигурации:

     Тип смолы: Может быть адаптирован для экологически чистой смолы MDI (без добавления формальдегида) для производства плит класса ENF или без добавления формальдегида.

      Энергетическое решение: может использовать различные источники тепла, такие как природный газ, биомасса, пар или термальное масло.

      Уровень автоматизации: варьируется от базовой автоматизации до полностью автоматизированных решений «завода без освещения», оснащенного автоматическими транспортными средствами, роботизированным штабелированием и интеллектуальными складскими системами.


Мы предоставляем комплексные проектные услуги «под ключ», включая планирование завода, установку и ввод в эксплуатацию оборудования, а также обучение операторов, чтобы помочь клиентам быстро добиться конкурентного преимущества на быстрорастущем рынке инженерных деревянных панелей.


Наши контакты:


WhatsApp: +86 18769900191 +86 15589105786 +86 18954906501

Электронная почта: osbmdfmachinery@gmail.com


Запросить
Стремится предоставлять клиентам по всему миру интеллектуальные, эффективные и экологичные комплексные решения для производства панелей.

Быстрая ссылка

Связаться с нами

Ватсап: +86 18769900191 
Скайп: +86- 15805493072
Электронная почта:  osbmdfmachinery@gmail.com
Адрес: Машиностроительный промышленный парк № 0191, деревня Сяо Гэ Чжуан, город Итан, район Ланьшань, город Линьи, провинция Шаньдун, Китай.
Авторское право ©   2025 Шаньдунская компания по производству машинного оборудования OSB и MDF MINGHUNG. Все права защищены.