


MH-OSB
MINGHUNG
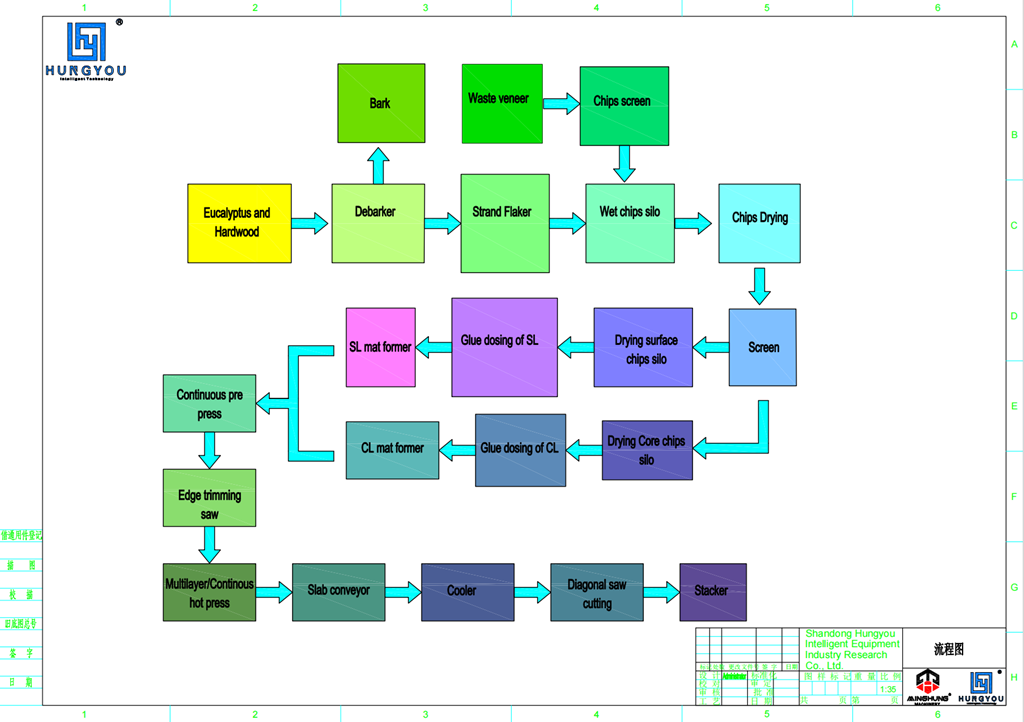
Технологічний процес лінії виробництва багатошарових орієнтовано-стружкових плит (OSB) є повністю автоматизованою, безперервною та інтегрованою системою. Його основна мета полягає в тому, щоб досягти орієнтованого укладання деревних ниток, тим самим надавши кінцевим панелям чудові структурні властивості. Весь процес починається з необробленого дерев’яного матеріалу і закінчується готовими плитами OSB, які координуються та контролюються центральною інтелектуальною системою керування.
Конкретні етапи процесу такі:
1. Секція підготовки ниток: у цю секцію спочатку входять колоди або деревна сировина. За допомогою лускальників і лускальників деревина переробляється на довгі тонкі деревні пасма стандартного розміру, які є основними одиницями, що складають механічні властивості плити.
2. Секція сушіння та просіювання: підготовлені пасма транспортуються до системи сушіння (зазвичай це ефективна трипрохідна роторна барабанна сушарка), де їх вміст вологи різко знижується з високих 40%-60% до 2%-4%, що підходить для гарячого пресування. Просіювання виконується як до, так і після сушіння для видалення дрібних частинок і пилу, що гарантує, що пасма будуть чистими, відповідними розмірам.
3. Секція змішування та добавок: кваліфіковані нитки входять до основного обладнання — кільцевого блендеру. Тут нитки рівномірно покриваються розпиленою смолою (наприклад, MDI, фенольною смолою) і рідким воском для водонепроникності, готуючи їх до з’єднання під час гарячого пресування.
4. Секція формування та формування килимка (Ядро): Це критичний етап, на якому створюється 'орієнтована структура' дошки. Смолені пасма укладаються та орієнтуються за допомогою точної механічної або пневматичної формувальної головки для формування килимка. Класична «сендвічна» структура досягається завдяки тому, що нитки лицьового шару орієнтовані поздовжньо (вздовж напрямку виробничої лінії), а нитки основного шару орієнтовані поперечно, створюючи стабільний, багатошаровий, поперечно-орієнтований мат.
5. Секція пресування та фінішної обробки: сформований мат надходить у безперервний плоский прес, де він вулканізується під точно контрольованою високою температурою та тиском для формування безперервної плити. Потім ця плита проходить охолодження, підрізання/розрізання до заданих розмірів і, нарешті, шліфування поверхні, в результаті чого отримують готові OSB плити з однаковою товщиною та гладкою поверхнею.
1. пасм Секція підготовки
3. Розділ змішування та добавок
4. Секція формування та формування матів (технологічне ядро)
5. Секція пресування та обробки
Системи охолодження, перевертання, пиляння, шліфування: охолоджує безперервну пресовану дошку, розрізає її до потрібного розміру за допомогою поперечних і обрізних пилок, а також шліфує поверхню, щоб забезпечити точний допуск по товщині та гладкість.
6. Центральна інтелектуальна система управління
Потужність: зазвичай вимірюється річною продуктивністю від 30 000 кубічних метрів (лінія початкового рівня) до понад 300 000 кубічних метрів (велика безперервна лінія пресування).
Технічні характеристики продукту:
Діапазон товщини: зазвичай 6 мм ~ 40 мм, регульований.
Розмір панелі: стандартний – 1220 мм × 2440 мм (4 футів × 8 дюймів), більші розміри можна налаштувати залежно від ширини преса.
Щільність: Приблизно 600 - 680 кг/м³.
Параметри конфігурації:
Тип смоли: можна адаптувати для екологічно чистої смоли MDI (без додавання формальдегіду) для виробництва плит класу ENF або без додавання формальдегіду.
Енергетичне рішення: може використовувати різні джерела тепла, такі як природний газ, паливо з біомаси, пара або термальне масло.
Рівень автоматизації: варіюється від базової автоматизації до повністю автоматизованих рішень «фабрики з вимкненням світла», оснащених AGV, роботизованими системами штабелювання та розумними системами складування.
Ми надаємо комплексні послуги під ключ проектів, включаючи планування заводу, встановлення обладнання та введення в експлуатацію, а також навчання операторів, щоб допомогти клієнтам швидко встановити конкурентну перевагу на швидко зростаючому ринку інженерних дерев’яних панелей.
Наші контакти:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
Електронна пошта: osbmdfmachinery@gmail.com


 Інтегрована система керування PLC/DCS, яка забезпечує автоматичний контроль і блокування швидкості, температури, тиску, витрати та співвідношень по всій лінії, забезпечуючи стабільність процесу. Це є ключовим фактором для високої ефективності, низького споживання та зниження трудових ресурсів сучасних ліній.


