


MH-OSB
MINGHUNG
Le flux de processus d'une ligne de production de panneaux à copeaux orientés multicouches (OSB) est un système entièrement automatisé, continu et intégré. Son objectif principal est d’obtenir une disposition orientée des lamelles de bois, conférant ainsi des propriétés structurelles supérieures aux panneaux finaux. L'ensemble du processus commence avec la matière première en rondins et se termine avec les panneaux OSB finis, le tout coordonné et contrôlé par un système de contrôle central intelligent.
Les étapes spécifiques du processus sont les suivantes :
1. Section de préparation des brins : les bûches ou la matière première du bois entrent d'abord dans cette section. Grâce aux floconneuses et aux toronneuses, le bois est transformé en lamelles de bois longues et fines de taille standard, qui sont les unités fondamentales qui constituent les propriétés mécaniques du panneau.
2. Section de séchage et de criblage : Les brins préparés sont transportés dans le système de séchage (généralement un séchoir à tambour rotatif à triple passage efficace), où leur teneur en humidité est considérablement réduite, passant d'un niveau élevé de 40 à 60 % à un niveau approprié de pressage à chaud de 2 à 4 %. Le criblage a lieu avant et après le séchage pour éliminer les fines et la poussière, garantissant que seuls des brins propres et qualifiés sur le plan dimensionnel soient traités.
3. Section Mélange et additifs : Les brins qualifiés entrent dans l'équipement de base : le mélangeur à anneaux. Ici, les brins sont uniformément recouverts de résine atomisée (par exemple, MDI, résine phénolique) et de cire liquide pour l'imperméabilisation, les préparant au collage lors du pressage à chaud.
4. Section de formage et de formage du tapis (le noyau) : Il s'agit de l'étape critique où la « structure orientée » du panneau est créée. Les brins résinés sont posés et orientés par une tête de formage mécanique ou pneumatique de précision pour former un mat. La structure classique « sandwich » est obtenue en ayant des brins de couche frontale orientés longitudinalement (dans le sens de la ligne de production) et des brins de couche centrale orientés transversalement, créant ainsi un tapis stable, multicouche et orienté transversalement.
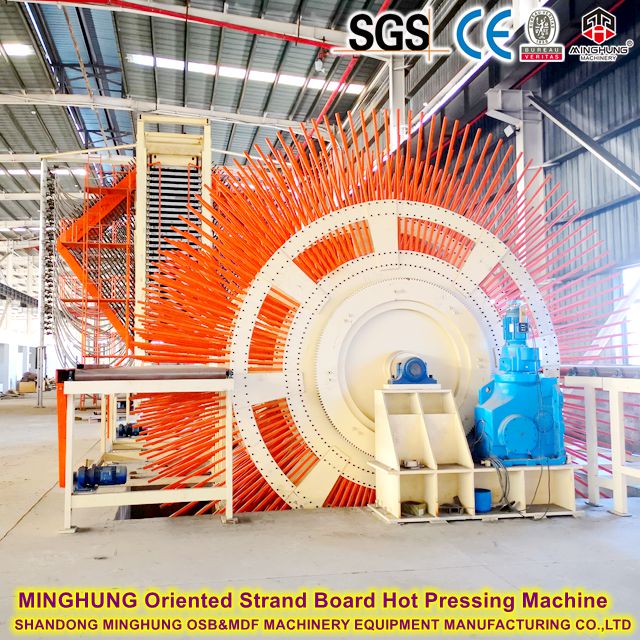
5. Section de pressage et de finition : Le tapis formé entre dans une presse plate continue, où il est durci sous une température et une pression élevées et contrôlées avec précision pour former un panneau continu. Ce panneau subit ensuite un refroidissement, un découpage/coupe aux dimensions spécifiées et enfin un ponçage de surface, ce qui donne des panneaux OSB finis avec une épaisseur uniforme et une surface lisse.

1. Section de préparation des brins
3. Section Mélanges et additifs
4. Section de formage et de formage de tapis (noyau technologique)
5. Section de pressage et de finition
Systèmes de refroidissement, de retournement, de sciage et de ponçage : refroidit le panneau pressé en continu, le coupe à la bonne taille à l'aide de scies à tronçonner et à découper, et ponce la surface pour garantir une tolérance d'épaisseur et une douceur précises.


6. Système de contrôle intelligent central
Capacité : généralement mesurée en production annuelle, allant de 30 000 mètres cubes (ligne d’entrée de gamme) à plus de 300 000 mètres cubes (grande ligne de presse continue).
Spécifications du produit :
Plage d'épaisseur : généralement 6 mm ~ 40 mm, réglable.
Taille du panneau : La norme est de 1 220 mm × 2 440 mm (4' × 8'), des tailles plus grandes étant personnalisables en fonction de la largeur de la presse.
Densité : environ 600 - 680 kg/m⊃3 ;.
Options de configuration :
Type de résine : Peut être adapté à la résine MDI écologique (sans formaldéhyde ajouté) pour produire des panneaux de qualité ENF ou sans formaldéhyde ajouté.
Solution énergétique : peut utiliser diverses sources de chaleur comme le gaz naturel, la biomasse, la vapeur ou l’huile thermique.
Niveau d'automatisation : va de l'automatisation de base aux solutions entièrement automatisées « d'usine sans éclairage » équipées d'AGV, d'empilage robotisé et de systèmes d'entreposage intelligents.
Nous fournissons des services de projet clé en main complets, y compris la planification d'usine, l'installation et la mise en service des équipements et la formation des opérateurs, pour aider nos clients à établir rapidement un avantage concurrentiel sur le marché en croissance rapide des panneaux de bois d'ingénierie.
Nos contacts :
WhatsApp : +86 18769900191 +86 15589105786 +86 18954906501
E-mail: osbmdfmachinery@gmail.com


 Un système de contrôle PLC/DCS intégré qui permet le contrôle et le verrouillage automatiques de la vitesse, de la température, de la pression, du débit et des rapports sur toute la ligne, garantissant ainsi la stabilité du processus. C’est la clé du rendement élevé, de la faible consommation et de la réduction des besoins en main-d’œuvre des lignes modernes.