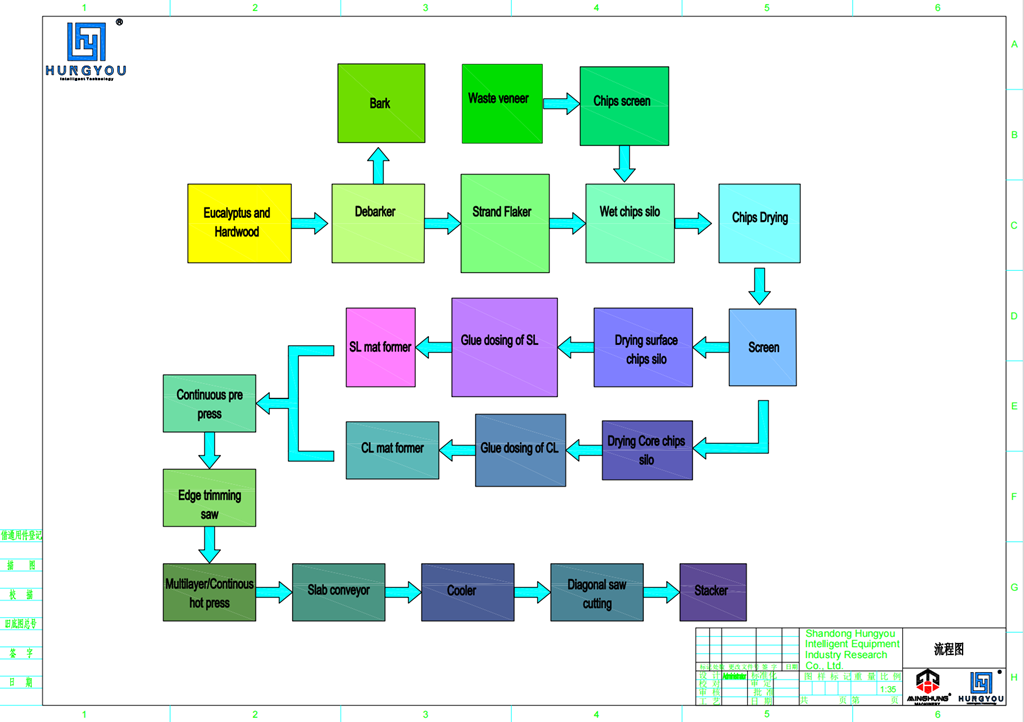
Die Herstellung von Vollkiefer-OSB-Platten ist ein hochautomatisierter und kontinuierlicher Prozess. Sein Kern liegt darin, Stränge mit einem hohen Verhältnis von Länge zu Breite zu erzeugen und diese auszurichten, wodurch der Platte hervorragende mechanische Eigenschaften verliehen werden. Der Hauptproduktionsprozess ist wie folgt:
![]() |
I. Abschnitt zur Rohstoffvorbereitung |
1. Entrindung und Entrindung:
Prozess: Gekaufte Kiefernstämme werden durch einen Entrinder geführt, um die Rinde zu entfernen (die sich auf die Bindung und das Aussehen auswirkt) und dann entsprechend den Prozessanforderungen mit einer Kappsäge in Stämme mit bestimmter Länge geschnitten.
Zweck: Erhalten sauberer, gleichmäßig langer Stämme für die anschließende Verseilung.
2. Verseilung:
Prozess: Dies ist ein wichtiger Schritt in der OSB-Produktion. Die Stämme werden einer großen Scheiben- oder Trommelstrandmaschine zugeführt. Unter der Wirkung rotierender Hochgeschwindigkeitsmesser werden sie in ideal lange, schmale und dünne Stränge geschnitten. Ihre Länge, Dicke und Breite müssen genau kontrolliert werden.
Zweck: Herstellung hochwertiger Stränge mit gleichmäßiger Morphologie, die für eine orientierte Schichtung geeignet sind.
3. Siebung und Lagerung:
Prozess: Die Strangmischung wird durch ein Siebsystem geleitet. Übergroße Stränge werden zur Wiederaufbereitung an einen Nachbrecher zurückgeschickt, qualifizierte Stränge werden in Lagerbehälter transportiert und Feinanteile/Staub werden entfernt oder zur Energiegewinnung genutzt.
Zweck: Gewährleistung einer einheitlichen Stranggröße für den nächsten Prozess.
![]() |
II. Abschnitt zur Strangverarbeitung |
1. Trocknen:
Prozess: Qualifizierte Nassstränge durchlaufen einen Rotationstrommeltrockner oder Flash-Tube-Trockner, wo sie vollständig heißer Luft mit hoher Temperatur ausgesetzt werden, um ihren Feuchtigkeitsgehalt von 40 % bis 60 % auf einen genau niedrigen Wert (typischerweise 2 % bis 4 %) zu reduzieren.
Zweck: Sicherstellung der späteren Verklebungsqualität, Vermeidung von Blasenbildung und Reduzierung der Formaldehydemissionen (bei Verwendung formaldehydbasierter Harze).
2. Mischen (Harz- und Additivanwendung):
Prozess: Getrocknete Stränge werden in einen Ringmischer gegeben. Hier werden die Stränge gründlich und gleichmäßig mit Wachs (für Wasserbeständigkeit), Katalysator und dem Kernklebstoff (typischerweise MDI-Isocyanat oder Phenol-PF-Harz) vermischt.
Zweck: Jede Strangoberfläche gleichmäßig mit Klebstoff und Funktionszusätzen beschichten, was die Grundlage für die Festigkeit und Wasserbeständigkeit des Boards bildet.
![]() |
III. Form- und Vorpressbereich |
1. Orientiertes Umformen:
Prozess: Dies ist das entscheidende Merkmal, das OSB von gewöhnlichen Spanplatten unterscheidet. Gemischte Stränge werden einer Oriented Forming Station zugeführt. Über mechanische Spreizer oder elektrostatische Orientierungssysteme werden die Stränge in Querrichtung ausgerichtet, typischerweise in einer dreischichtigen Struktur: Oberflächenstränge sind in Längsrichtung ausgerichtet, während Kernstränge quer ausgerichtet sind, was der kreuzlaminierten Struktur von Sperrholz nachempfunden ist.
Zweck: Durch orientierte Ausrichtung die mechanische Festigkeit der Platte sowohl in Längs- als auch in Querrichtung deutlich erhöhen.
2. Vorpressen:
Prozess: Die lose geformte Matte durchläuft zunächst eine kontinuierliche Vorpresse, wo sie zunächst unter hohem linearen Druck komprimiert wird, um Luft zu entfernen, die Dichte zu erhöhen und ein zusammenhängendes „Mattenband“ mit anfänglicher Festigkeit zu bilden.
Zweck: Der Matte eine ausreichende Grünfestigkeit für den verlustfreien Transport in die Presse zu verleihen und das Öffnen der Presse beim Heißpressen zu reduzieren.
![]() |
IV. Abschnitt zum Heißpressen und Aushärten |
Heißpressen:
Prozess: Die Matte gelangt in die Kernausrüstung – eine kontinuierliche Presse oder eine Presse mit mehreren Öffnungen. Unter hoher Temperatur (200–220 °C) und hohem Druck (3–5 MPa) härtet der Klebstoff schnell aus und verbindet die losen Stränge dauerhaft zu einer festen Platte.
Zweck: Aushärten der Platte und Erreichen der Zieldicke und -dichte. Kontinuierliche Pressen ermöglichen die Produktion von Platten in unendlichen Längen mit äußerst hoher Effizienz.
![]() |
V. Abschlussabschnitt |
1. Kühlen und Schneiden:
Prozess: Die heiße Platte aus der Presse gelangt zunächst zur Zwangskühlung in einen Plattenkühlwender, um ihre Eigenschaften zu stabilisieren. Anschließend wird es mit Kapp- und Randbeschnittsägen auf marktübliche Größen (z. B. 1220 mm x 2440 mm) zugeschnitten.
Zweck: Innere Spannungen abbauen, Verformungen verhindern und Endmaße erreichen.
2. Stapeln und Verpacken:
Prozess: Fertige Bretter werden von einem automatischen Stapler gestapelt, dann geprüft, verpackt (häufig in wasserfester Kunststofffolie verpackt) und zur Lagerung geschickt.
Zweck: Zum Schutz der Platinen bei Lagerung und Versand.

I. Abschnitt zur Rohstoffverarbeitung
1. Entrinder: Trommel- oder Messerring-Design, entfernt effizient Rinde von Kiefernstämmen
2. Kappsäge: Hochleistungskette oder Kreissäge, schneidet Stämme auf Prozesslänge
3. Strander: Kernausrüstung mit speziellem Messerdesign, produziert 40–120 mm lange Qualitätsstränge
4. Nachbrecher: Verarbeitet übergroße Stränge und optimiert die Strangspezifikation
5. Siebsystem: Mehrdecksiebe trennen präzise qualifizierte Stränge, Überkorn und Feinteile

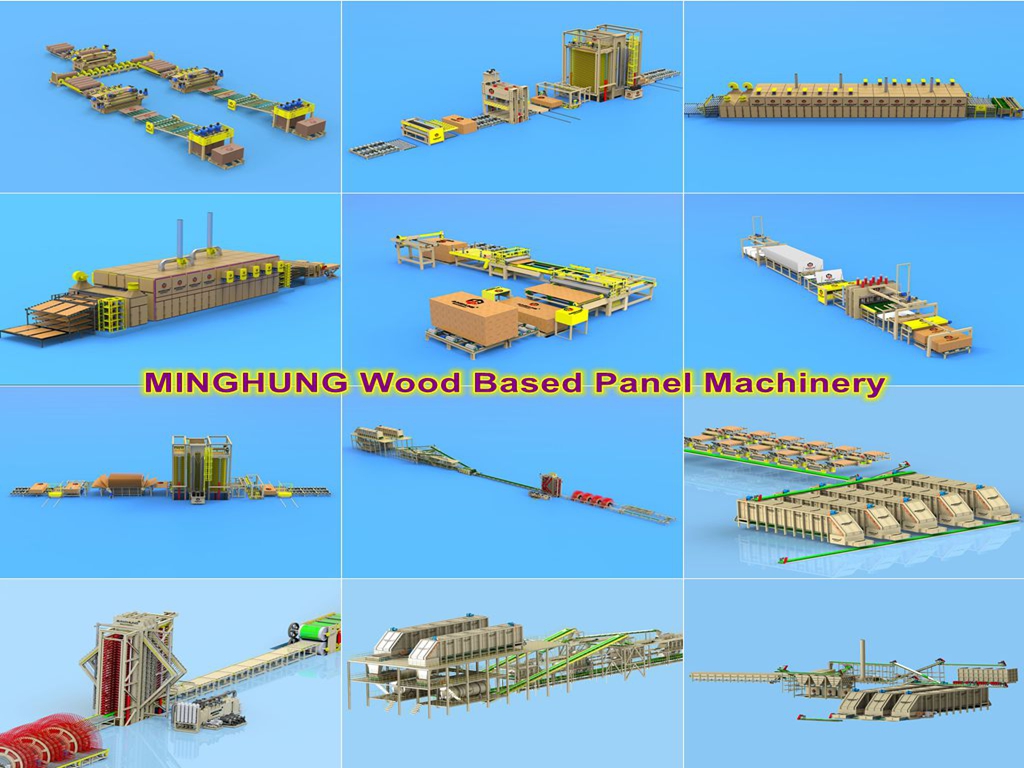
Schälmaschine

Holzspanmaschine

Vibrationssieb
II. Abschnitt zum Trocknen und Mischen
1. Rotationstrommeltrockner: Dreifachdurchgangskonstruktion, hohe thermische Effizienz, stabile Kapazität
2. Ringmischer: Großer Edelstahlrotor sorgt für eine gleichmäßige Harzverteilung
3. Harzvorbereitungssystem: MDI/PF-Harzspeicher-, Dosier- und Liefereinheiten
4. Wachsemulgierungssystem: Bereitet wasserabweisende Mittel vor und trägt sie auf
5. Trocknungskontrollsystem: Online-Feuchtigkeitserkennung, präzise MC-Endkontrolle

Trocknersystem

Leim-Dimensionierungssystem
III. Abschnitt „Formen und Schichten“.
1. Orientierter Formkopf: Mechanischer oder elektrostatischer Typ, erreicht eine präzise Strangausrichtung
2. Oberflächenschichtbildung: Längsausrichtung sorgt für Biegefestigkeit der Platte
3. Bildung der Kernschicht: Ausrichtung in Querrichtung, gleicht innere Spannungen aus
4. Dosierbehältersystem: Steuert präzise die Strangmenge jeder Schicht
5. Mattenwiegesystem: Echtzeitüberwachung des Mattengewichts sorgt für eine gleichmäßige Dichte

IV. Abschnitt „Pressen und Aushärten“.
1. Kontinuierliche Presse: Deutsche Technologie, Plattenlänge bis zu 60+ Meter
2. Stahlbandsystem: Hochfestes Legierungsband, spezielle Oberflächenbehandlung
3. Heizsystem: Heißöl- oder Dampfheizung, gleichmäßige Temperaturverteilung
4. Dickenkontrolle: Laserdickenmessung, Anpassung der Pressenöffnung in Echtzeit
5. Hydrauliksystem: Servohydraulik mit hohem Durchfluss, präzise Druckregelung

V. Abschlussabschnitt
1. Board-Kühler: 18–24 Stunden zyklische Kühlung, lindert inneren Stress
2. Zuschnittsäge: CNC-System, präzises Maßschneiden
3. Schleifmaschine: Hochleistungs-Breitbandschleifer mit 4 oder 6 Köpfen, gewährleistet Dickentoleranz
4. Automatischer Stapler: Roboter- oder Portaltyp, hocheffizientes Stapeln
5. Verpackungssystem: Automatische Stretchverpackung, wasserdichte Verpackung

Trocknergestell

Kappsäge

OSB-Schleifmaschine
VI. Hilfssysteme
1. Energiezentrum: Biomassebefeuert, liefert Wärmeenergie zum Trocknen und Pressen
2. Staubsammlung: Zentralisierter Schlauchfilter, erfüllt die Emissionsnormen
3. Elektrische Steuerung: Siemens/Schneider PLC, vollautomatische Steuerung
4. Qualitätskontrolle: Online-Dichteerkennung, interne Überwachung der Bindungsstärke
Technische Vorteile:
Hohe Automatisierung: Siemens S7-1500 SPS-Steuerungssystem
Energieeinsparung: Wärmerückgewinnungsrate über 85 %
Präzision: Dickentoleranz ±0,15 mm
Kapazität: Jahresproduktion 400.000 m³
Qualität: Erfüllt die Normen EN300 OSB/3, OSB/4

I. Bauingenieurwesen (Primärmarkt)
1. Wandsysteme : Wandverkleidung aus leichtem Stahlständerwerk, Wandpaneele aus Holzrahmenkonstruktion, Betonschalung (einmalige Verwendung), Scherwandpaneele
2. Dachsysteme : Dacheindeckung (Dachummantelung), Dachabdichtungssubstrat, tragende Platten für Schrägdächer
3. Bodensysteme : Bodenbelag in Holzrahmenkonstruktion, Fußbodenheizungssubstrat,
Erhöhter Bodenbelag, Bodenbelag für Sportstätten
4. Spezielle Bauanwendungen : Temporäre Gebäudehüllen, temporäre Baustelleneinrichtungen, vorgefertigte Gebäudemodule, Lärmschutzplatten
II. Innenausstattung
1. Dekorationssubstrat : Wanddekorationssubstrat, Deckensubstrat, Feature-Wandsubstrat
2. Kundenspezifische Anwendungen : Dekorative Wände im Industriestil, kreative Trennwände, Deckendekorationen
III. Verpackung & Logistik
1. Hochleistungsverpackung : Verpackungskoffer für Maschinenausrüstung, Verpackung von Automobilteilen,
Große Instrumententransportverpackung
2. Logistik und Transport : Palettendeckbretter, Containerauskleidungsplatten, Lagerregalteiler
IV. Möbelherstellung
1. Möbelsubstrat : DIY-Möbelbretter, Outdoor-Möbelsubstrat, Möbel im Industriestil
2. Spezielle Anwendungen : Messestandbau, Ladenpräsentationsregale, Lagerregale
V. Andere industrielle Anwendungen
1. Fahrzeugbau : Innenverkleidungen für Wohnmobile, Karosserieverkleidungen für LKWs, Innenausstattung von Spezialfahrzeugen
2. Landwirtschaftliche Anwendungen : Trennwände für Viehställe, landwirtschaftliche Lagereinrichtungen, Strukturmaterialien für Gewächshäuser
Hauptvorteile bei Anwendungen:
Strukturelle Festigkeit: Hervorragende Tragfähigkeit
Feuchtigkeitsbeständigkeit: Geeignet für feuchte Umgebungen (OSB/3-, OSB/4-Qualitäten)
Dimensionsstabilität: Minimale Ausdehnung und Kontraktion
Nagelhaltekapazität: Hervorragender Halt der Befestigungselemente
Nachhaltigkeit: Hergestellt aus nachwachsenden Kiefernholzressourcen
Kosteneffizienz: Wirtschaftliche Alternative zu Sperrholz
Maßstab von 400.000 m³/Jahr
Globale Produktionspositionierung
Eine OSB-Produktionslinie mit einer Kapazität von 400.000 m³/Jahr wird als moderne Großproduktionsanlage eingestuft. Sie zählt zu den Spitzenreitern der weltweiten OSB-Einzellinien-Produktionskapazität in der globalen OSB-Industrie. Sie erreicht die Größenordnung von Weltklasse-Großproduktionslinien (internationale fortschrittliche Linien reichen in der Regel von 300.000 bis 700.000 m³/Jahr), das technische Niveau entspricht der europäischen EN300 OSB/3, OSB/4 Standards
Markteinfluss
1. Lieferkapazität
Kann den Verpackungsbedarf von 100.000 Standardbehältern decken
Kann 5 Millionen m⊃2 liefern; von Baukonstruktionsplatten
Kann den Plattenbedarf für 20.000 Holzkonstruktionshäuser decken
2. Auswirkungen auf die Branche
Kann regionale Marktpreise beeinflussen
Kann die Festlegung von Produktqualitätsstandards leiten
Starke treibende Wirkung auf vor- und nachgelagerte Industrieketten
Die OSB-Produktionslinie mit einer Kapazität von 400.000 m⊃3/Jahr stellt eine weltweit fortschrittliche, im Inland führende, extragroße, moderne Produktionsanlage mit erheblichen Skalenvorteilen, technischen Vorteilen und Wettbewerbsvorteilen auf dem Markt dar.